

Access the full article
Fill out the form below and the rest of this article will unlock instantly.
¿Te gustaría que tu taller de CNC funcionara a pleno rendimiento, tanto de día como de noche?
Los responsables de operaciones se ven sometidos a una presión constante para aumentar la capacidad de producción. Sin embargo, muchas instalaciones siguen trabajando con una infraestructura CNC obsoleta. En lugar de mejorar los procesos, se centran en evitar los retrasos en las entregas, el trabajo desperdiciado y la pérdida de ingresos.
Los sistemas heredados, como las cintas transportadoras, los sistemas de refrigerante y los sistemas de sujeción de piezas, requieren una interacción humana frecuente para evitar tiempos de inactividad. Esto hace que la fabricación sin supervisión sea poco práctica, si no imposible, en muchas instalaciones.Si lo intentaran, la mayoría de los talleres probablemente obtendrían más desechos que producción. Pero cuando los equipos periféricos están cuidadosamente ajustados y automatizados, un solo operario puede gestionar varias líneas o células. Esto les permite producir cientos de piezas de calidad mientras se centran en el trabajo más creativo que la automatización no puede realizar por ellos.
Esta guía le ofrece un proceso claro para lograr la fabricación sin intervención humana en su planta, evitando al mismo tiempo los errores más comunes. En tres sencillas fases, aprenda a estabilizar sus procesos, a incorporar nuevos sistemas de forma eficiente y a demostrar el retorno de la inversión en cada proyecto.
Las pruebas son evidentes. Cuando las instalaciones invierten en los sistemas adecuados y en el orden correcto, las causas más comunes de los tiempos de inactividad comienzan a desaparecer
Qué obtienes
- La guía de tres fases + hoja de trabajo: una hoja de ruta clara para la mejora. Elabora un plan por fases con mejoras estandarizadas para todas las máquinas y células de producción, indicadores de éxito y argumentos clave que puedas utilizar para conseguir el apoyo de la dirección y del departamento financiero.
- Cuadro de mando para la detección rápida de cuellos de botella. Identifica rápidamente los sistemas que provocan más tiempo de inactividad y mayor desperdicio de mano de obra.
- Calculadora del retorno de la inversión (ROI). Contrasta cifras reales con tus inversiones y resultados para demostrar la rentabilidad en cada paso.
Lo que aprenderás
- Cómo evaluar los cuellos de botella en cada línea o célula con la ficha de evaluación de cuellos de botella «Quick-check».
- Cómo planificar y priorizar las inversiones en tres fases, utilizando métodos prácticos de toma de decisiones descritos en la hoja de trabajo del manual de tres fases.
- Cómo cuantificar el retorno de la inversión (ROI) con tus propias cifras utilizando nuestra calculadora.
Periféricos: la clave oculta para garantizar el tiempo de actividad
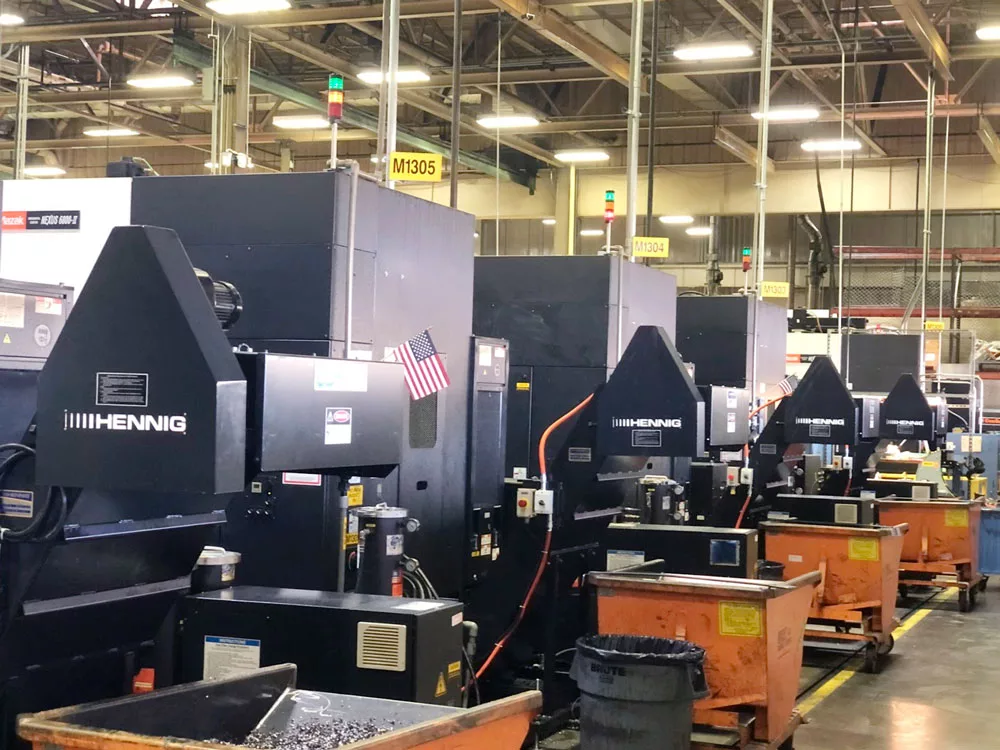
La mayoría de las veces, los tiempos de inactividad y los desechos no se originan en el husillo. Provienen de equipos periféricos, como los sistemas de gestión de virutas y de filtración, especialmente durante los ciclos de producción sin supervisión. Unas cintas transportadoras fiables y un sistema de filtración en buen estado reducen los tiempos de inactividad y favorecen la uniformidad en todas las máquinas de tu taller.
Los husillos solo producen cuando todo lo que los rodea funciona correctamente. Un solo eslabón débil (gestión de virutas, filtración de refrigerante, protección de maquinaria, sujeción de la pieza, etc.) puede paralizar una máquina que, por lo demás, sería capaz de funcionar y echar por tierra un turno, una semana o incluso la relación con un cliente. Por eso, las mejoras deben planificarse como parte del sistema global, no como componentes individuales que se añaden a posteriori.
Todo comienza por eliminar los cuellos de botella y sentar las bases adecuadas.
El manual de estrategias en tres fases
Fase 1 — Bases estables: Estabilizar el tiempo de actividad mejorando en primer lugar la gestión de virutas, la filtración de refrigerante y las prácticas de mantenimiento. Sin ello, los ciclos sin supervisión, la calidad y cualquier automatización futura serán, en el mejor de los casos, poco fiables. Esta fase requiere que los operarios y el personal de mantenimiento asuman claramente la responsabilidad de los sistemas de virutas y refrigerante.
Fase 2 — Factores que impulsan el rendimiento: una vez alcanzada la estabilidad, aumente la velocidad y la repetibilidad mediante refrigerante a alta presión, medidores de fuerza de tracción y sistemas avanzados de sujeción de piezas (placas, soportes tipo «tombstone», punto cero, sujeción). Las rutinas de configuración coherentes son fundamentales. Es aquí donde más mejoran el tiempo de ciclo, la calidad de las piezas, la vida útil de las herramientas y los tiempos de cambio de pieza.
Fase 3 — Supervisión de la automatización: Una vez que se haya estabilizado el proceso y se esté aumentando el rendimiento, añada la carga de palés o piezas para multiplicar la productividad de los operarios y ampliar las horas de funcionamiento (modo «lights out» cuando sea apropiado).A continuación, recopile datos fiables sobre el tiempo de actividad para tomar decisiones estratégicas y mejorar continuamente los procesos. Este paso suele requerir la intervención de un ingeniero de automatización o un integrador, además de la formación de los operarios en materia de supervisión y gestión de excepciones.
Fase 1: Bases sólidas
La fase 1 comienza garantizando la estabilidad operativa.
Los transportadores de virutas son como «los neumáticos de un coche». Todo el mundo admira la máquina, pero es el transportador el que determina si esta sigue funcionando —especialmente durante la noche—. Las averías suelen surgir durante los turnos sin supervisión y provocan una pérdida de capacidad que puede prolongarse durante días o semanas si es necesario rediseñar o sustituir componentes.
Mantenga limpio el refrigerante. Una evacuación deficiente arrastra el refrigerante junto con las virutas y deja el depósito sin líquido, lo que provoca paradas y riesgos para la calidad. Una mejor filtración reduce la necesidad de reposición y protege las tolerancias.
La facilidad de mantenimiento es importante. Los módulos de filtración de refrigerante a los que se puede acceder y limpiar sin necesidad de vaciar los depósitos reducen el mantenimiento y los tiempos de ciclo.
Qué incluye la Fase 1 (y por qué)
Los transportadores de virutas diseñados a medida deben adaptarse a sus máquinas y al tipo de viruta, ya se trate de virutas largas y fibrosas de aluminio, de arena fina de hierro fundido o de materiales mixtos. La estandarización de los transportadores entre diferentes marcas de máquinas reduce la complejidad en materia de formación, mantenimiento y piezas de recambio. Esta uniformidad es fundamental para llevar a cabo turnos sin supervisión.
- Los transportadores de sinfín y los transportadores de tornillo flexibles son ideales para aplicaciones en seco o en húmedo con espacio limitado, virutas pequeñas y materiales mixtos.
- Los transportadores de virutas con banda articulada funcionan con una gran variedad de materiales, tipos de virutas y cargas de virutas. Las bandas articuladas pueden modificarse para manejar residuos más problemáticos, como chatarra resistente y piezas pesadas.
- Los transportadores de virutas magnéticos están diseñados para aplicaciones con materiales ferrosos que producen virutas pequeñas y partículas finas.
- Los transportadores de virutas facilitan la elevación de las virutas hasta los recipientes, lo que permite una limpieza más rápida y ergonómica.
- Los transportadores de virutas con rasquetas son los más adecuados para virutas finas y limaduras de aluminio, latón y hierro fundido. Las rasquetas se mueven en sentido inverso, recogiendo y arrastrando las virutas por la pendiente hasta el extremo de descarga.
Un sistema de filtración de refrigerante de fácil mantenimiento es fundamental para garantizar un tiempo de actividad fiable. Los diseños que permiten una limpieza más rápida sin necesidad de vaciar los depósitos se traducen directamente en menos interrupciones, acabados superficiales más uniformes y una mayor vida útil de las herramientas.
- La filtración de virutas por disco (CDF) es un sistema CDF patentado por Hennig que filtra el refrigerante mediante un disco de tejido micrónico. Este sistema está diseñado para aplicaciones con hierro fundido, que son notoriamente difíciles. La incorporación de un tambor magnético giratorio sólido elimina de forma eficaz las partículas finas en suspensión y los sedimentos.
- La filtración autolimpiante está indicada para refrigerantes CNC a base de agua o aceite en máquinas que requieren una filtración continua media de 500 o 250 micras. Funciona fácilmente con los depósitos de refrigerante suministrados por el fabricante original (OEM).
Actualice los depósitos de refrigerante con sensores para supervisar de forma fiable los niveles de refrigerante y otras condiciones, evitando paradas imprevistas y reduciendo la necesidad de supervisión manual de la máquina.
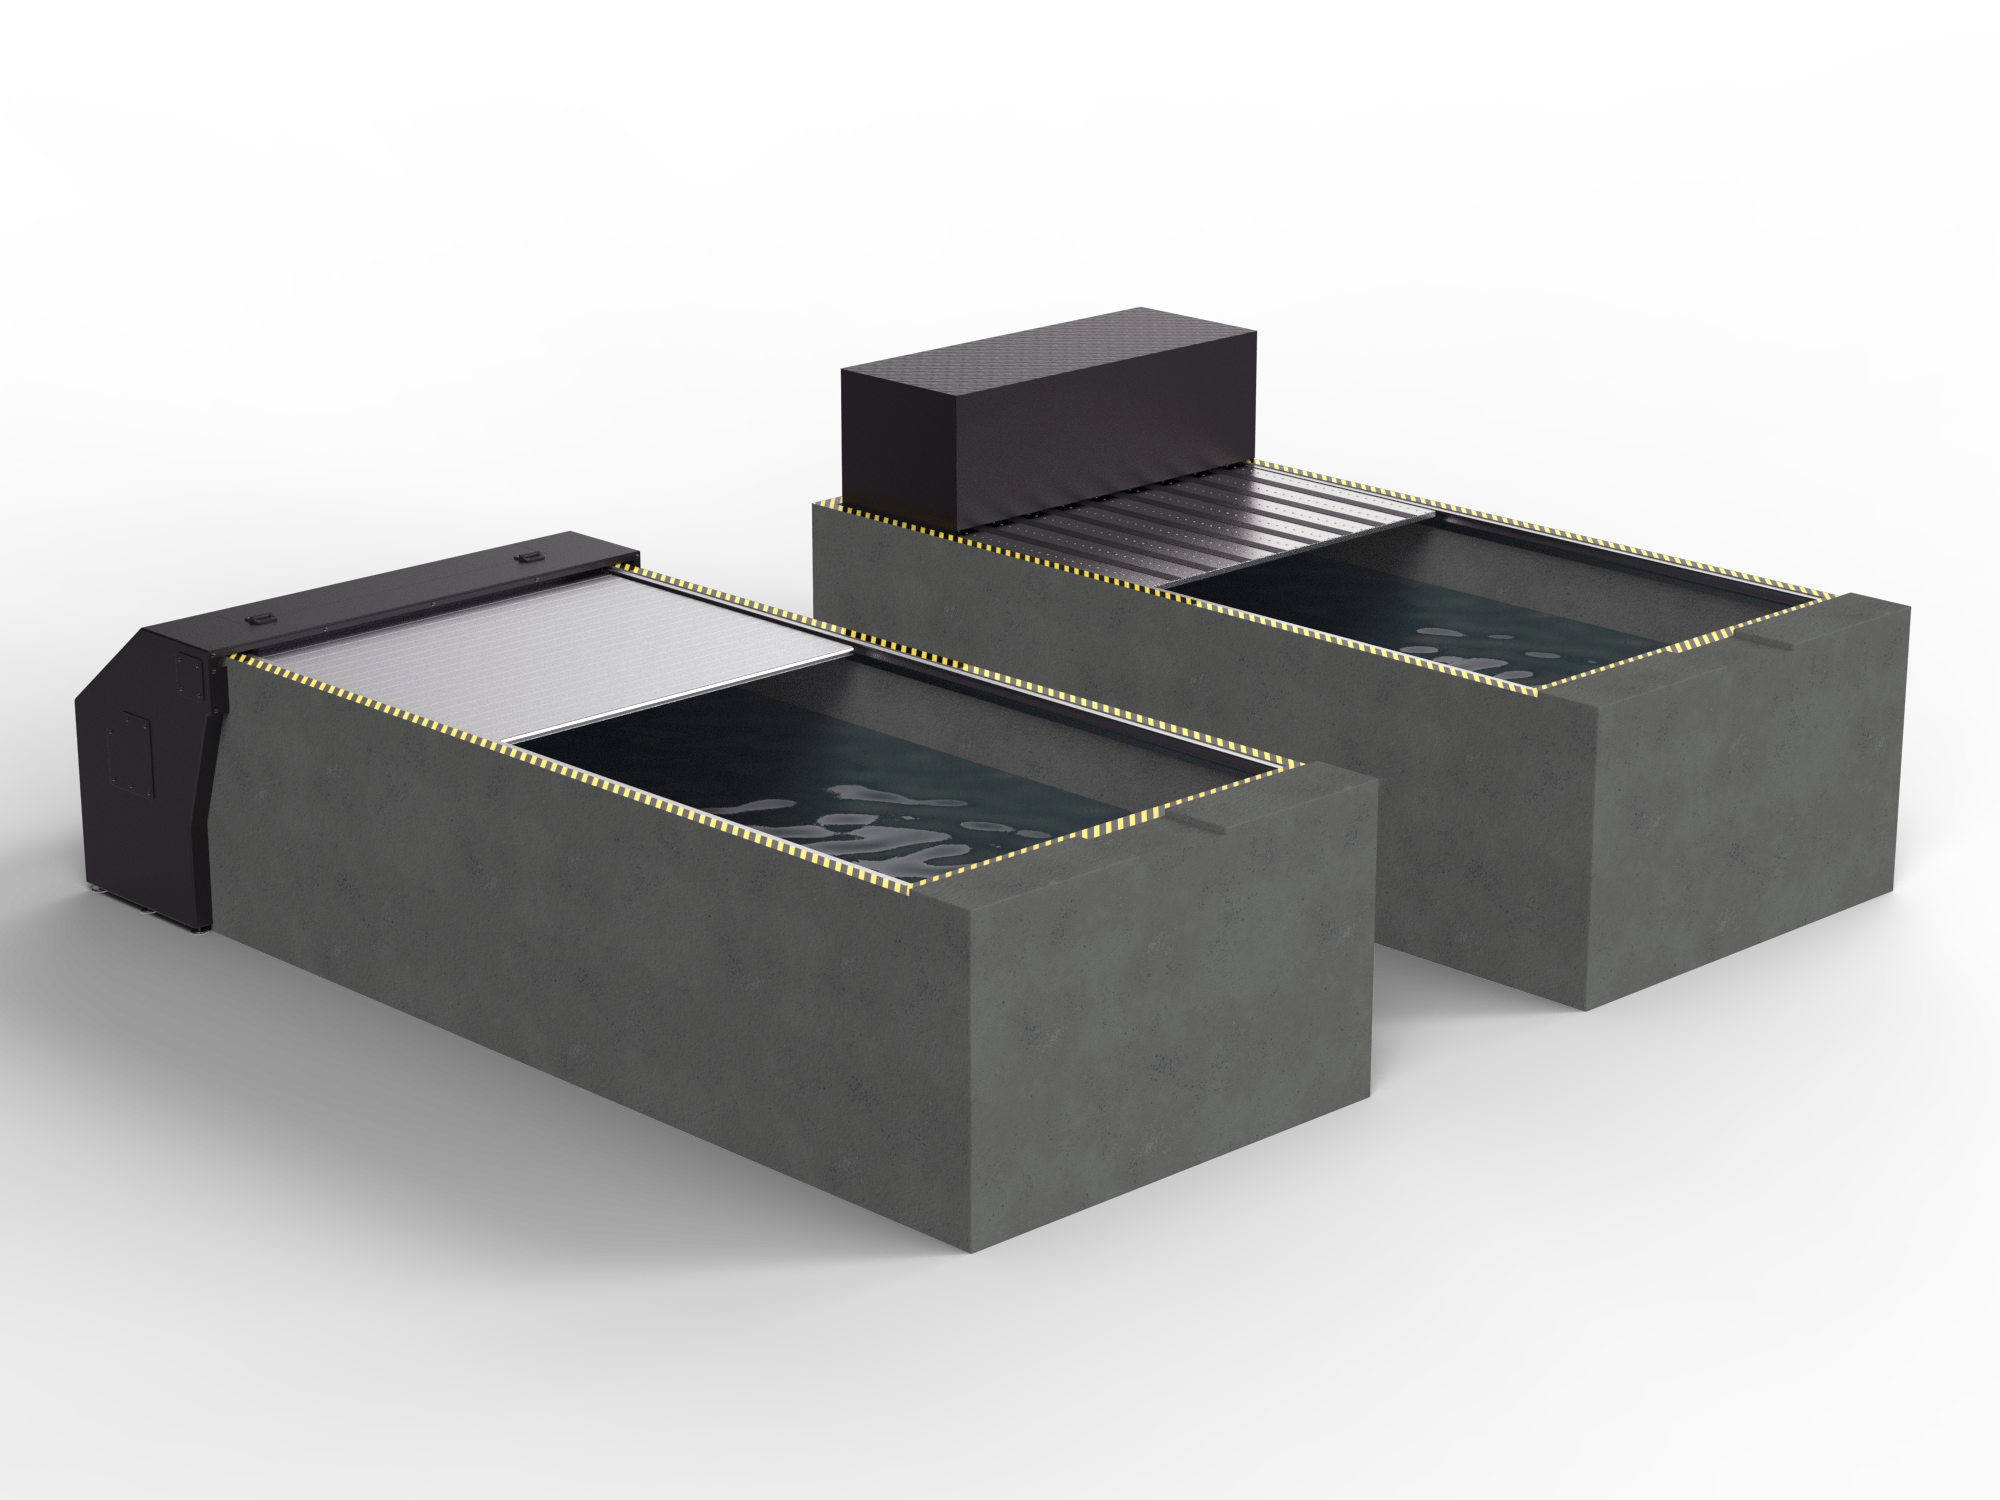
- Los depósitos de refrigerante tienen tres configuraciones diferentes, en función de la que mejor se adapte a su disposición: en T, en L y cuadrada.
Los sistemas de protección de maquinaria, como los fuelles o las cubiertas de guías, son fundamentales en entornos exigentes donde los abrasivos o las partículas finas amenazan los componentes de movimiento. Proteger de forma proactiva los carriles y los rodamientos contra la intrusión ayuda a evitar costosas reparaciones y garantiza un tiempo de actividad constante.
- Los fuelles de tejido recubierto son ideales para la protección contra polvo, las máquinas láser y las guías que no
soportan grandes cargas de virutas. - Los fuelles laminares están fabricados en acero inoxidable para proteger contra virutas
al rojo vivo y contra bordes afilados, así como contra la tensión mecánica. - Los fuelles con bisagras son perfectos para proteger el eje Z de virutas calientes o afiladas, salpicaduras de soldadura
y otros residuos. - Los fuelles de goma se pueden fabricar a medida para piezas con formas singulares a un coste asequible.
Enfoque en las personas y los procesos
- Asigne funciones y normas claras en torno al mantenimiento de los refrigerantes y las cintas transportadoras.
- Incorpore comprobaciones sencillas y repetibles en las rutinas diarias.
- Forme a los operarios en el manejo de alarmas, la supervisión y las medidas correctivas.
Indicadores de éxito y objetivos
- Reducción de las paradas relacionadas con las virutas (rango objetivo; seguimiento de incidentes por semana).
- Reducción del tiempo de servicio de filtración (situación inicial frente a situación posterior).
- Aumento de la tasa de finalización de turnos sin supervisión (seguimiento del % de horas previstas alcanzadas).
Riesgos eliminados
- Tiempos de inactividad catastróficos debidos a cintas transportadoras mal instaladas o a cubiertas telescópicas desgastadas o dañadas (de semanas a meses en los peores casos).
- Agotamiento del refrigerante debido al arrastre de virutas durante los turnos sin supervisión.
La fase 2 se centra en el rendimiento.
Una vez que los problemas relacionados con las virutas y el refrigerante estén bajo control y las máquinas funcionen de forma constante, el siguiente paso es reducir los tiempos de ciclo y garantizar la repetibilidad. Esto se puede lograr mediante:
- El refrigerante a alta presión mejora la evacuación de virutas durante el corte, reduce las necesidades de mantenimiento y permite utilizar parámetros más agresivos.
- Los sistemas avanzados de sujeción de piezas aportan rigidez y cambios rápidos de pieza, lo que permite mantener esas mejoras.
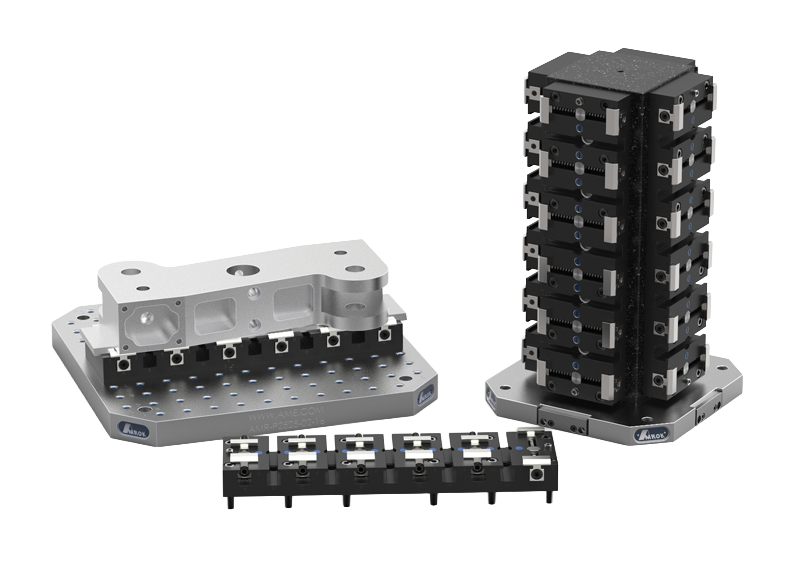
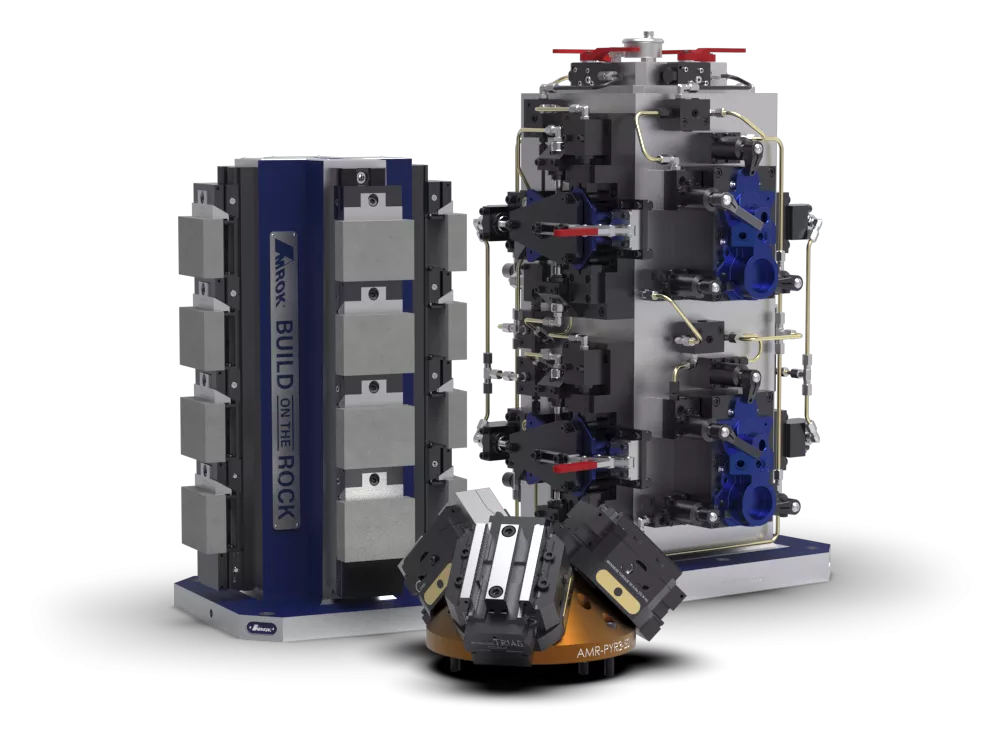
Las bases rígidas y precisas (como las placas «Build on the Rock» y las «tombstones» de AMROK) reducen los fallos de tolerancia, acortan el tiempo de configuración del corte y permiten циклы de trabajo fiables sin supervisión.
Qué incluye la Fase 2 (y por qué)
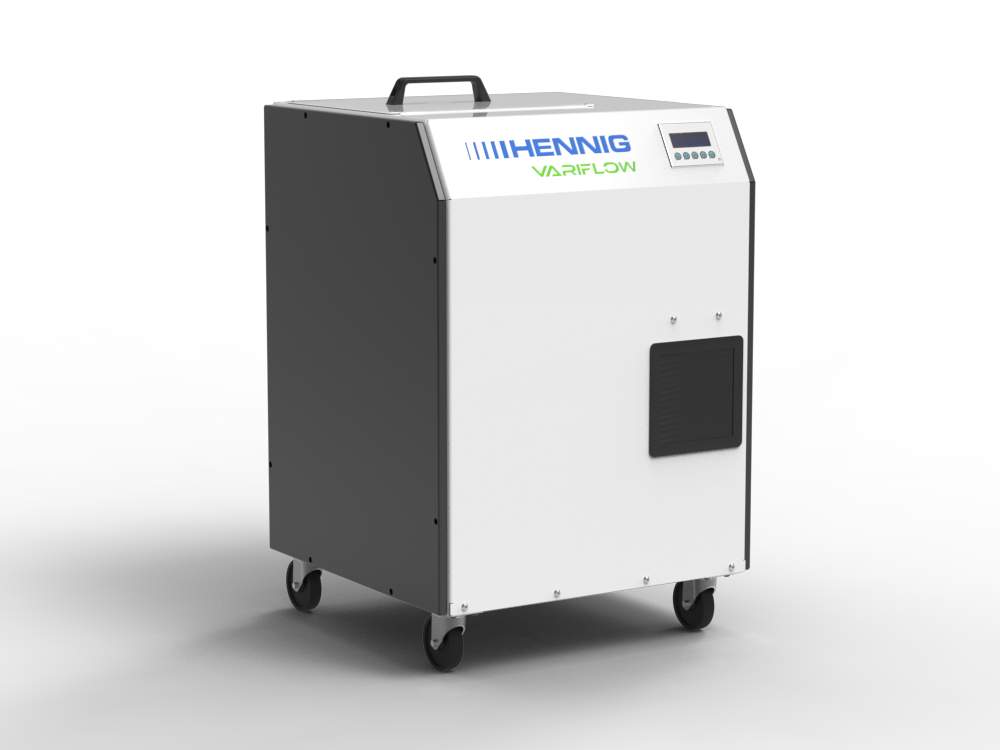
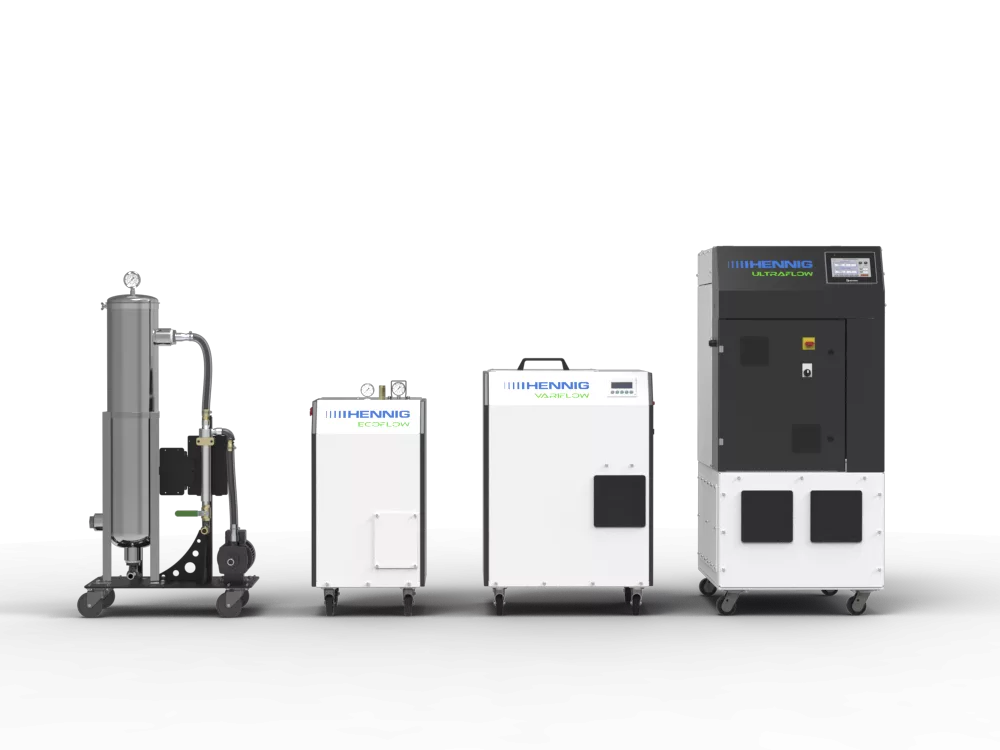
Los sistemas de refrigerante de alta presión (HPC) mejoran la productividad al mejorar la evacuación de virutas en la zona de corte. Con cortes más limpios, se mejora el acabado superficial, se aumenta la vida útil de las herramientas y se reducen los tiempos de ciclo. Una vez que los sistemas de evacuación de virutas y de filtración de refrigerante estén estabilizados, el HPC es una de las formas más rápidas de aumentar el rendimiento de forma cuantificable. Las opciones de Hennig incluyen:
- Sistemas de filtración ciclónica portátiles para una amplia gama de necesidades de filtración de refrigerante
- Sistemas de refrigerante a presión media, económicos y con un tamaño reducido que facilitan la
instalación sencilla - Sistemas variables que se adaptan a la mayoría de aplicaciones e incluyen un depósito de 25 galones
- Sistemas variables de gran potencia diseñados para aplicaciones exigentes con utillaje de gran tamaño y múltiples
husillos
Las bases de sujeción de piezas, que incluyen placas base, placas de rejilla, subplacas y soportes tipo «tombstone», establecen una configuración rígida y repetible para cada pieza. Estas bases mecanizadas con precisión reducen la acumulación de tolerancias, minimizan los errores de configuración y facilitan la ejecución de más trabajos sin supervisión y con confianza.
- Los sistemas modulares de sujeción y de punto cero maximizan el espacio de mecanizado, simplifican los cambios de pieza y mejoran la repetibilidad. Con soluciones de sujeción flexibles o modulares, resulta mucho más fácil agrupar varios trabajos en un solo ciclo. Los sistemas de posicionamiento de punto cero permiten a los operarios cambiar rápidamente los dispositivos de sujeción o las piezas de trabajo con la seguridad de que volverán siempre a la misma posición precisa, incluso de un turno a otro.
Enfoque en el personal y los procesos: añadir
refrigerante de alta presión o mejorar los sistemas de sujeción no servirá de nada si el personal no aplica de forma sistemática los parámetros del proceso. Los operarios y programadores necesitan
rutinas de configuración estandarizadas y acceso a modelos precisos de los sistemas de sujeción. Los equipos de mantenimiento deben verificar que la presión en los sistemas de refrigerante sea la adecuada. Ahora ya dispone de los métodos y procesos necesarios para aumentar el rendimiento a largo plazo.
A continuación, es el momento de maximizar el tiempo de funcionamiento del husillo y, en última instancia, lograr una fabricación sin intervención humana gracias a la automatización avanzada y la supervisión remota.
Métricas y objetivos de éxito
- Tiempos de ciclo más cortos
- Porcentaje de reducción del tiempo de configuración/cambio de serie
- Aumento del rendimiento a la primera, mayor estabilidad de las tolerancias en las series sin supervisión y mayor número de piezas por turno.
Riesgos que eliminamos
- Fatiga del operario y repaso debido a una rigidez marginal y a configuraciones inconsistentes
- Husillos infrautilizados a pesar de una gestión de virutas estable (Fase 1), debido a que no
se aprovechaba al máximo el espacio de sujeción de la pieza.
Por qué la Fase 3 se centra en la automatización escalable.
Una vez garantizadas la estabilidad (Fase 1) y la repetibilidad (Fase 2), ya puedes incorporar sistemas automatizados como los parques de palés y los cargadores de piezas. Estos sistemas multiplican el rendimiento y amplían el horario de funcionamiento hasta la noche y los fines de semana.
Qué se incluye en la Fase 3 (y por qué)
Los sistemas de palés y los cargadores de piezas aumentan la utilización de la máquina al automatizar el proceso de carga y descarga de piezas. Preparar varias piezas o palés con antelación te permite mantener los husillos en funcionamiento durante las pausas, los cambios de turno y las horas nocturnas.
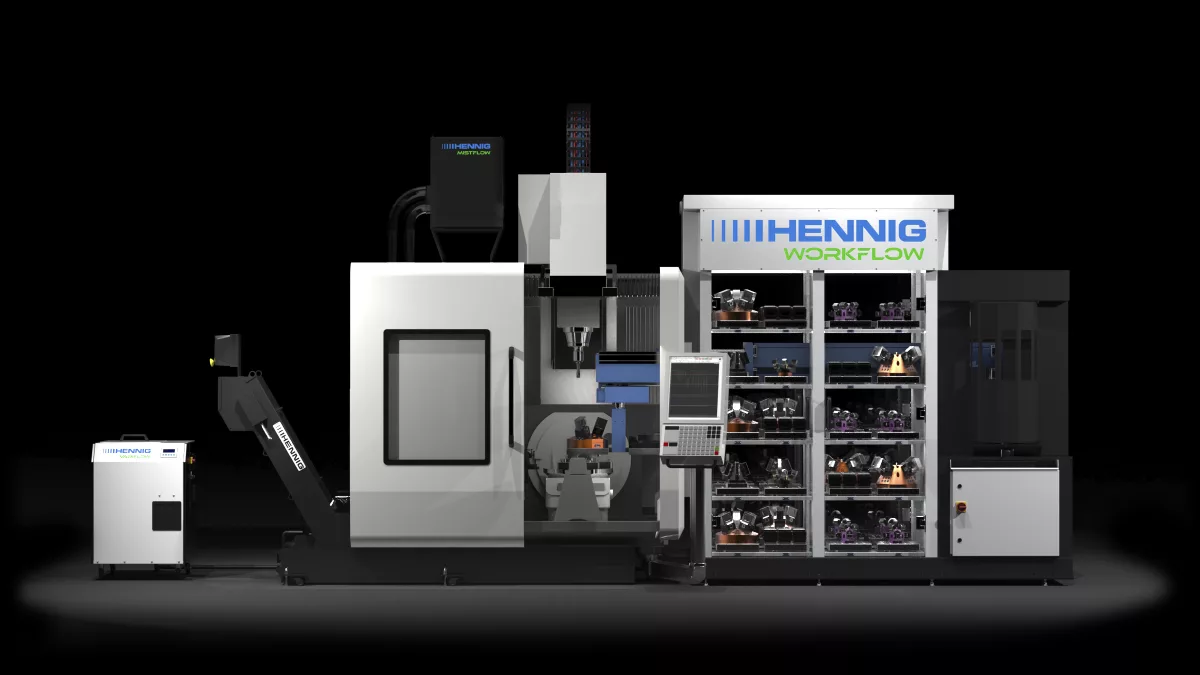
- Los cambiadores de palés automatizados transfieren automáticamente hasta 40 palés llenos de piezas mixtas entre la máquina y las zonas de carga.
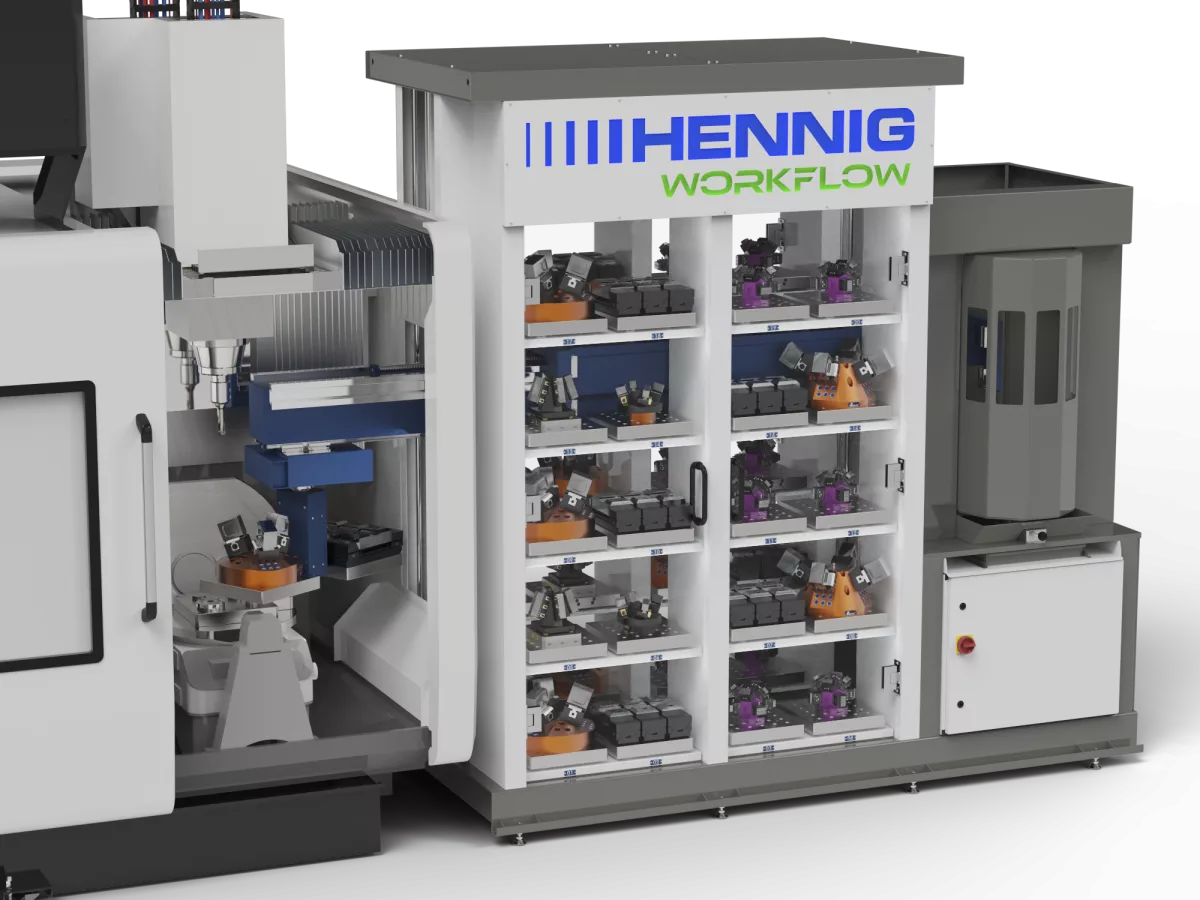
- Si no dispone de espacio para los cambiadores de palés tradicionales, el sistema WorkFlow de Hennig ofrece un tamaño compacto, considerablemente más pequeño que otros cambiadores de palés atornillables o adaptados, lo que pone la automatización de alta gama al alcance de cualquier taller.
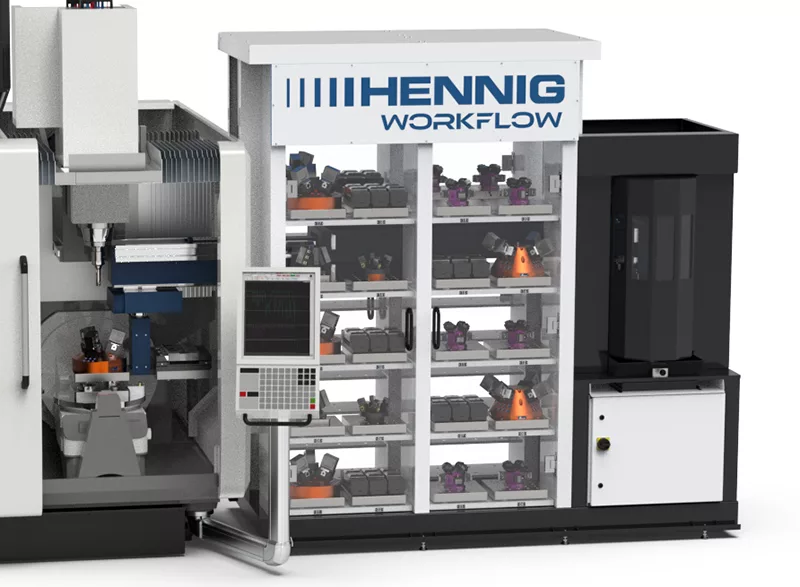
Los sistemas de chips y refrigerante preparados para la automatización, establecidos en la Fase 1, garantizan que los ciclos sin supervisión se mantengan estables gracias a la implementación de sensores. Sin procesos estables y sistemas de alarma fiables, cintas transportadoras, filtración y supervisión del refrigerante, la automatización puede generar problemas mayores en lugar de resolverlos. Con esas bases establecidas, los cargadores de palés y piezas pueden funcionar con confianza.
La estandarización de los accesorios en todas las máquinas y células garantiza que el mismo sistema de manipulación de palés o piezas se pueda adaptar fácilmente. Cuando todas las máquinas comparten placas base comunes o un sistema de sujeción de punto cero, la automatización se estandariza en lugar de ser personalizada, lo que reduce el coste y la complejidad de la integración.
Las reglas de funcionamiento y las medidas de seguridad de supervisión, como la detección de rotura de herramientas, los sensores de confirmación de sujeción y los protocolos de respuesta a alarmas, son esenciales para proteger tanto la calidad como el tiempo de actividad durante el funcionamiento sin supervisión. El sistema IoT de supervisión, optimización y detección de roturas de máquinas-herramienta inteligentes también incluye diversos sensores de virutas y refrigerante. Son tus ojos y oídos durante los ciclos automatizados, para que sepas de inmediato si algo va mal, estés donde estés.
- Al gestionar automáticamente los problemas habituales o activar alertas antes de que se agraven, las medidas de seguridad de supervisión evitan costosos desechos, protegen las horas de funcionamiento sin supervisión y garantizan que la automatización ofrezca un retorno de la inversión fiable.
Enfoque en las personas y los procesos
La automatización requiere normas de funcionamiento claras, operarios formados y, en ocasiones, conocimientos especializados externos.
Muchos talleres recurren a un ingeniero de automatización o a un integrador para configurar los sistemas de palés y las medidas de seguridad de supervisión. A continuación, los operarios necesitan formación sobre la resolución de problemas, como qué hacer cuando se activa un sensor de sujeción o cuando el sistema señala una rotura de herramienta.
Con el personal y los procesos adecuados, un solo operario nocturno puede supervisar docenas de líneas, lo que facilita una producción autónoma y fiable en lugar de paradas inesperadas.
Indicadores de éxito y objetivos
- Aumento de la relación operador-máquina (por ejemplo, de 1:1 a 1:2–1:4).
- Más horas sin supervisión a la semana; mayor puntualidad en las entregas
- OEE (véase la presentación de Nick)
Worksheet 1: The Bottleneck Finder
Rate nine parts of your CNC ecosystem, from chip and coolant management to automation readiness, on a 1 to 5 scale against your last three months. The scoring lands on your top three sources of lost capacity, the hours each one costs you per week, and which of the three phases your shop should actually start in. One sheet per line or cell.
Worksheet 2: The Three-Phase Upgrade Planner
One page per upgrade, so every machine or cell gets its own mini project plan. Bottleneck, why now, solution, expected impact, dependencies, risks, budget, lead times, owner, and due date up front. Success measure, actual impact, and a review date at the back, so the upgrade gets checked after it runs, not just approved before it ships.
Worksheet 3: The ROI Calculator
Enter your machine rate, downtime hours, scrap percentage, and upgrade cost. You get the weekly and annual cost of the downtime you are already absorbing, the savings a fix recovers, and the payback period in months. It closes with a one-line business case and a signature block, because the math only matters if someone signs it.