

Access the full article
Fill out the form below and the rest of this article will unlock instantly.
Ti piacerebbe far funzionare la tua officina CNC a pieno regime, giorno e notte?
I responsabili operativi sono sottoposti a una pressione costante per aumentare la capacità produttiva. Tuttavia, molti impianti continuano a utilizzare infrastrutture CNC obsolete. Anziché migliorare i processi, si concentrano sulla prevenzione di consegne mancate, sprechi di lavoro e perdite di ricavi.
I sistemi tradizionali, come i nastri trasportatori, i sistemi di refrigerante e i dispositivi di serraggio, richiedono frequenti interventi umani per evitare tempi di inattività. Ciò rende la produzione "lights-out" poco praticabile, se non impossibile, in molti stabilimenti.Se ci provassero, la maggior parte delle officine otterrebbe probabilmente più scarti che produzione effettiva. Ma quando le apparecchiature periferiche sono accuratamente messe a punto e automatizzate, un solo operatore può gestire più linee o celle. Ciò consente loro di produrre centinaia di pezzi di qualità, concentrandosi al contempo sul lavoro più creativo che l’automazione non può svolgere al posto loro.
Questa guida vi offre un percorso chiaro per realizzare la produzione “lights-out” nel vostro stabilimento, evitando al contempo le insidie più comuni. In tre semplici fasi, imparerete come stabilizzare i vostri processi, integrare in modo efficiente nuovi sistemi e dimostrare il ritorno sull’investimento (ROI) per ogni investimento.
I risultati parlano chiaro. Quando gli stabilimenti investono nei sistemi giusti e nell’ordine corretto, le cause più comuni di fermi macchina iniziano a scomparire
Cosa riceverai
- Il manuale in tre fasi + foglio di lavoro: una chiara tabella di marcia per l’aggiornamento. Definisci un piano graduale con miglioramenti standardizzati su macchine e celle, parametri di riferimento per il successo e argomenti chiave da utilizzare per ottenere il sostegno della dirigenza e del reparto finanziario.
- Scheda di valutazione rapida dei colli di bottiglia. Identificate rapidamente i sistemi che causano i maggiori tempi di inattività e sprechi di manodopera.
- Calcolatore del ROI. Confronta i dati reali relativi ai tuoi investimenti e ai risultati ottenuti per dimostrare il ritorno sull'investimento in ogni fase.
Cosa imparerai
- Come valutare i colli di bottiglia su ciascuna linea o cella utilizzando la scheda di valutazione dei colli di bottiglia "Quick-check".
- Come pianificare e dare priorità agli investimenti in tre fasi, utilizzando i metodi pratici di decisione descritti nel foglio di lavoro del playbook in tre fasi.
- Come quantificare il ROI con i propri dati utilizzando il nostro calcolatore.
Periferiche: la chiave nascosta per garantire la continuità operativa
Nella maggior parte dei casi, i tempi di fermo e gli scarti non hanno origine dal mandrino. Derivano piuttosto dalle apparecchiature periferiche, come i sistemi di gestione dei trucioli e di filtrazione, specialmente durante i cicli di lavorazione non presidiati. Trasportatori affidabili e sistemi di filtrazione efficienti riducono i tempi di fermo e favoriscono l’uniformità delle prestazioni su tutte le macchine della vostra officina.
I mandrini producono solo quando tutto ciò che li circonda funziona correttamente. Un singolo anello debole (gestione dei trucioli, filtrazione del refrigerante, protezione della macchina, sistema di serraggio del pezzo, ecc.) può bloccare una macchina altrimenti efficiente e compromettere un turno, una settimana o persino il rapporto con un cliente. Ecco perché gli aggiornamenti dovrebbero essere pianificati come parte integrante del sistema complessivo, non come singoli componenti aggiuntivi.
Tutto inizia con l’eliminazione dei colli di bottiglia e la creazione di basi adeguate.
Il manuale in tre fasi
Fase 1 — Basi stabili: stabilizzare i tempi di funzionamento migliorando innanzitutto la gestione dei trucioli, la filtrazione del refrigerante e le pratiche di manutenzione. Senza questo, i cicli di lavorazione non presidiati, la qualità e qualsiasi futura automazione saranno, nella migliore delle ipotesi, inaffidabili. Questa fase richiede una chiara responsabilità da parte degli operatori e del personale di manutenzione nei confronti dei sistemi di gestione dei trucioli e del refrigerante.
Fase 2 — Fattori che determinano la produttività: una volta raggiunta la stabilità, aumentare la velocità e la ripetibilità con refrigerante ad alta pressione, misuratori di forza di trazione e sistemi avanzati di serraggio dei pezzi (piastre, tombstone, punto zero, serraggio). È fondamentale disporre di procedure di configurazione coerenti. È in questa fase che il tempo di ciclo, la qualità dei pezzi, la durata degli utensili e i tempi di cambio formato registrano i miglioramenti più significativi.
Fase 3 — Monitoraggio dell’automazione: una volta raggiunta la stabilità e aumentata la produttività, aggiungere il caricamento di pallet/pezzi per moltiplicare la produttività degli operatori ed estendere le ore di funzionamento (con sistema “lights out” ove opportuno).Raccogliete quindi dati precisi sui tempi di funzionamento per prendere decisioni strategiche e migliorare continuamente i processi. Questa fase richiede spesso l’intervento di un ingegnere o di un integratore di sistemi di automazione, oltre alla formazione degli operatori in materia di monitoraggio e gestione delle eccezioni.
Fase 1: Basi solide
La Fase 1 inizia con la garanzia della stabilità operativa.
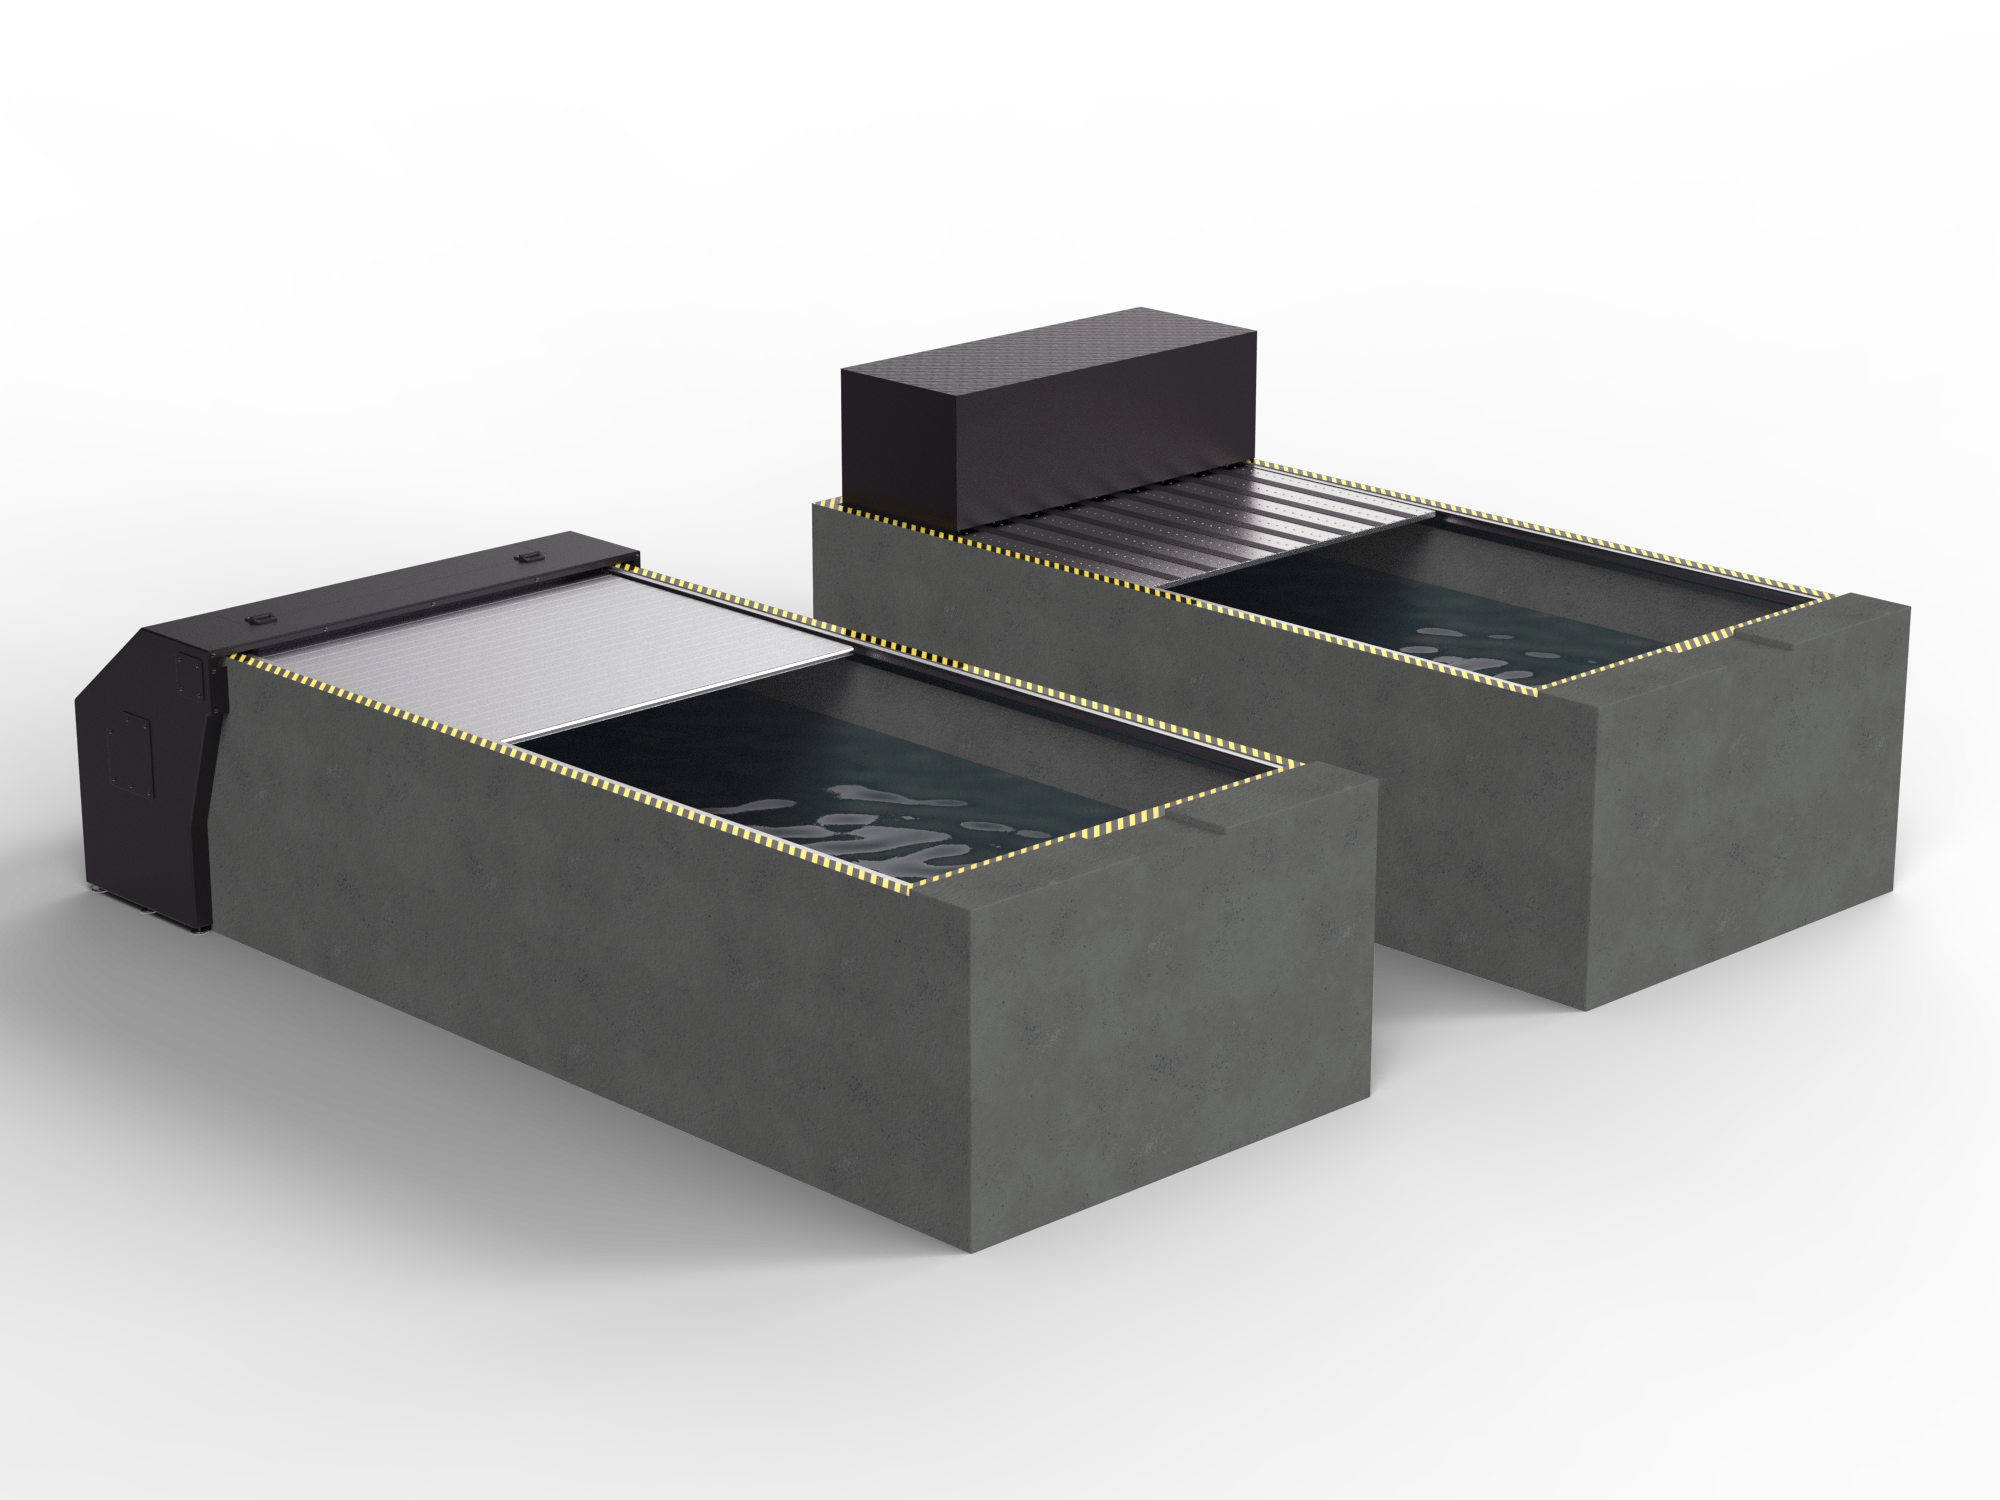
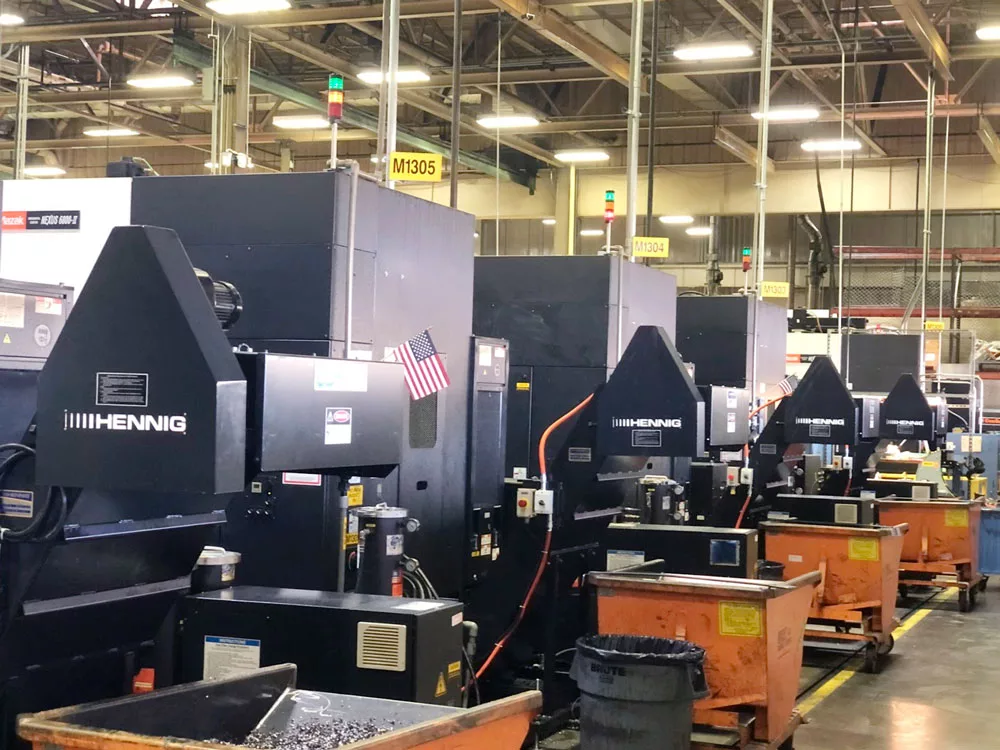
I trasportatori di trucioli sono come le “ruote di un’auto”. Tutti ammirano la macchina, ma è il trasportatore a determinare se questa continua a funzionare — specialmente durante la notte. Spesso i guasti si manifestano durante i turni non presidiati e provocano una perdita di produttività che può protrarsi per giorni o settimane, qualora siano necessarie riprogettazioni o sostituzioni.
Mantenete pulito il liquido di raffreddamento. Uno scarico inadeguato trascina via il liquido di raffreddamento insieme ai trucioli e prosciuga il pozzetto, causando arresti e rischi per la qualità. Una migliore filtrazione riduce la necessità di rabbocchi e protegge le tolleranze.
La facilità di manutenzione è fondamentale. I moduli di filtrazione del refrigerante a cui è possibile accedere e che possono essere puliti senza svuotare i serbatoi riducono i tempi di manutenzione e di ciclo.
Cosa prevede la Fase 1 (e perché)
I trasportatori di trucioli progettati su misura devono essere adattati alle vostre macchine e al tipo di truciolo, che si tratti di trucioli di alluminio lunghi e filamentosi, graniglia fine di ghisa o materiali misti. La standardizzazione dei trasportatori tra marche diverse di macchine riduce la complessità in termini di formazione, manutenzione e ricambi. Questa uniformità è fondamentale per garantire turni di produzione senza supervisione.
- I trasportatori a coclea e a vite flessibile sono ideali per applicazioni a umido o a secco in spazi ristretti, con trucioli di piccole dimensioni e materiali misti.
- I trasportatori a cinghia articolata per trucioli funzionano con una varietà di materiali, tipi di trucioli e carichi di trucioli. Le cinghie articolate possono essere modificate per gestire scarti più difficili da trattare, come rottami resistenti e parti pesanti.
- I trasportatori di trucioli magnetici sono progettati per applicazioni con materiali ferrosi che producono trucioli piccoli e polveri.
- I trasportatori di trucioli facilitano il sollevamento dei trucioli nei contenitori, consentendo una pulizia più rapida ed ergonomica.
- I trasportatori di trucioli a nastro raschiante sono ideali per trucioli fini e limature di alluminio, ottone e ghisa. Il nastro raschiante si muove in senso inverso, raccogliendo e trascinando i trucioli lungo la salita fino all’estremità di scarico.
Un sistema di filtrazione del refrigerante di facile manutenzione è fondamentale per garantire un funzionamento affidabile e continuo. Le soluzioni progettate per consentire una pulizia più rapida senza lo svuotamento dei serbatoi si traducono direttamente in un minor numero di interruzioni, finiture superficiali più uniformi e una maggiore durata degli utensili.
- La filtrazione a disco per trucioli (CDF) è un sistema CDF brevettato da Hennig che filtra il refrigerante tramite un disco a trama micronica. Questo sistema è progettato per le applicazioni con ghisa, notoriamente difficili. L’aggiunta di un solido tamburo magnetico rotante rimuove efficacemente le particelle fini in sospensione e i fanghi.
- La filtrazione autopulente è indicata per refrigeranti CNC a base acquosa o oleosa in macchine che richiedono una filtrazione continua media a 500 o 250 micron. Funziona facilmente con i serbatoi del refrigerante forniti dagli OEM.
Potete potenziare i serbatoi del refrigerante con sensori per monitorare in modo affidabile i livelli del refrigerante e altre condizioni, prevenendo arresti imprevisti e limitando la necessità di un monitoraggio manuale della macchina.
- I serbatoi del refrigerante sono disponibili in tre diverse configurazioni, a seconda di quella che meglio si adatta al vostro layout: a T, a L e quadrata.
I sistemi di protezione della macchina, come i soffietti o le coperture per guide, sono fondamentali in condizioni d'impiego gravose in cui abrasivi o particelle fini minacciano i componenti in movimento. Proteggere in modo proattivo guide e cuscinetti dall’intrusione aiuta a evitare costose riparazioni e garantisce un tempo di funzionamento costante.
- I soffietti in tessuto rivestito sono ideali per la protezione dalla polvere, per le macchine laser e per le guide che non
sono soggette a elevati carichi di trucioli. - I soffietti a lamelle sono realizzati in acciaio inossidabile per proteggere da trucioli
incandescenti e dagli spigoli vivi, nonché dalle sollecitazioni meccaniche. - I soffietti incernierati sono perfetti per proteggere l’asse Z da trucioli caldi o taglienti, spruzzi di saldatura
e altri detriti. - I soffietti in gomma possono essere realizzati su misura per pezzi dalla forma particolare a un costo accessibile.
Attenzione alle persone e ai processi
- Assegnare ruoli e regole chiari in merito alla manutenzione del refrigerante e dei trasportatori.
- Inserire controlli semplici e ripetibili nelle routine quotidiane.
- Formare gli operatori su allarmi, monitoraggio e azioni correttive.
Metriche di successo e obiettivi
- Riduzione dei fermi macchina dovuti ai trucioli (intervallo target; monitorare gli incidenti a settimana).
- Riduzione dei tempi di manutenzione dei filtri (dati di riferimento vs. dati successivi)
- Aumento del tasso di completamento dei turni senza supervisione (monitorare la % di ore pianificate raggiunte).
Rischi eliminati
- Tempi di inattività catastrofici dovuti a nastri trasportatori montati in modo errato o a coperture telescopiche usurate/danneggiate (da settimane a mesi nei casi peggiori).
- Esaurimento del refrigerante dovuto al trascinamento dei trucioli durante i cicli non presidiati.
La fase 2 è incentrata sulla produttività.
Una volta che i problemi relativi ai trucioli e al refrigerante sono sotto controllo e le macchine funzionano in modo costante, il passo successivo consiste nel ridurre i tempi di ciclo e garantire la ripetibilità. Ciò può essere ottenuto tramite:
- Il refrigerante ad alta pressione migliora l'evacuazione dei trucioli durante il taglio, riduce le esigenze di manutenzione e consente di utilizzare parametri più aggressivi.
- Sistemi di serraggio avanzati garantiscono rigidità e cambi rapidi, assicurando che tali vantaggi siano duraturi.
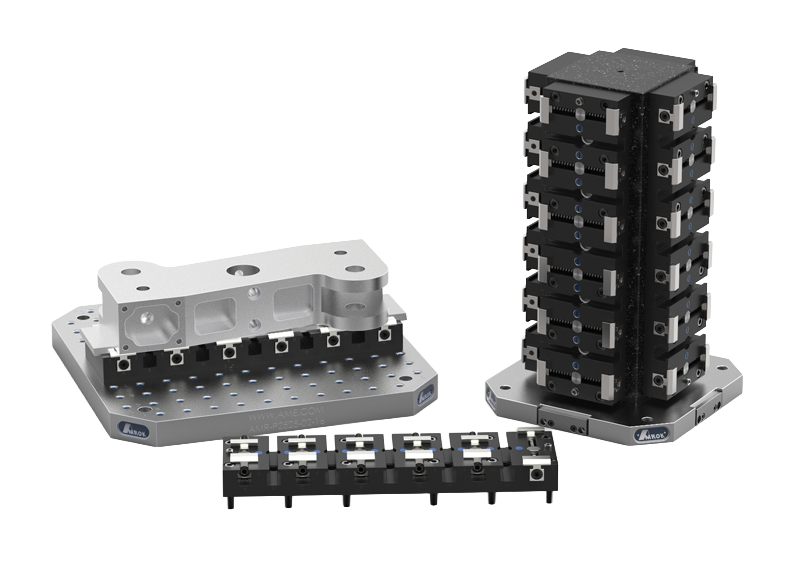
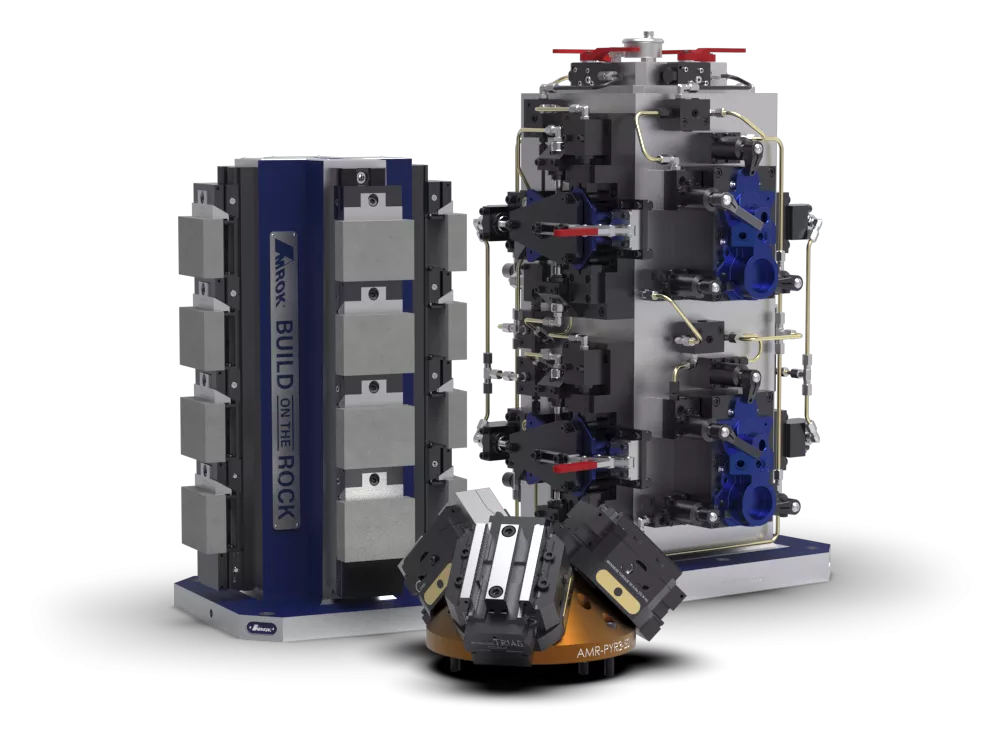
Basi rigide e precise (come quelle della serie "Build on the Rock" di AMROK, piastre e supporti a colonna) riducono gli scostamenti rispetto alle tolleranze, riducono i tempi di configurazione e consentono cicli di lavorazione affidabili senza supervisione.
Cosa prevede la Fase 2 (e perché)
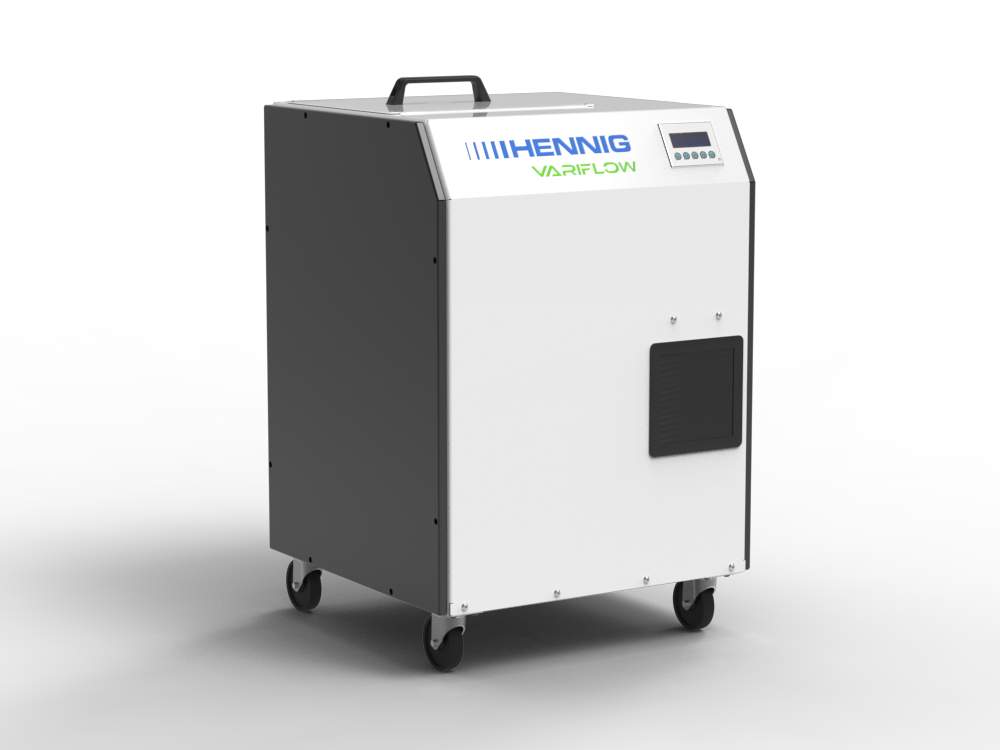
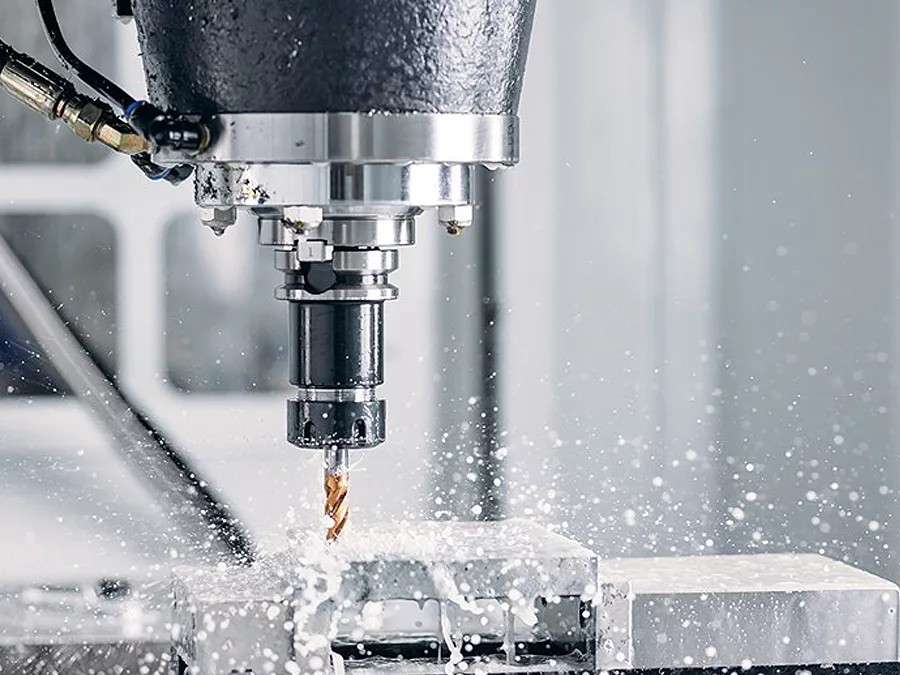
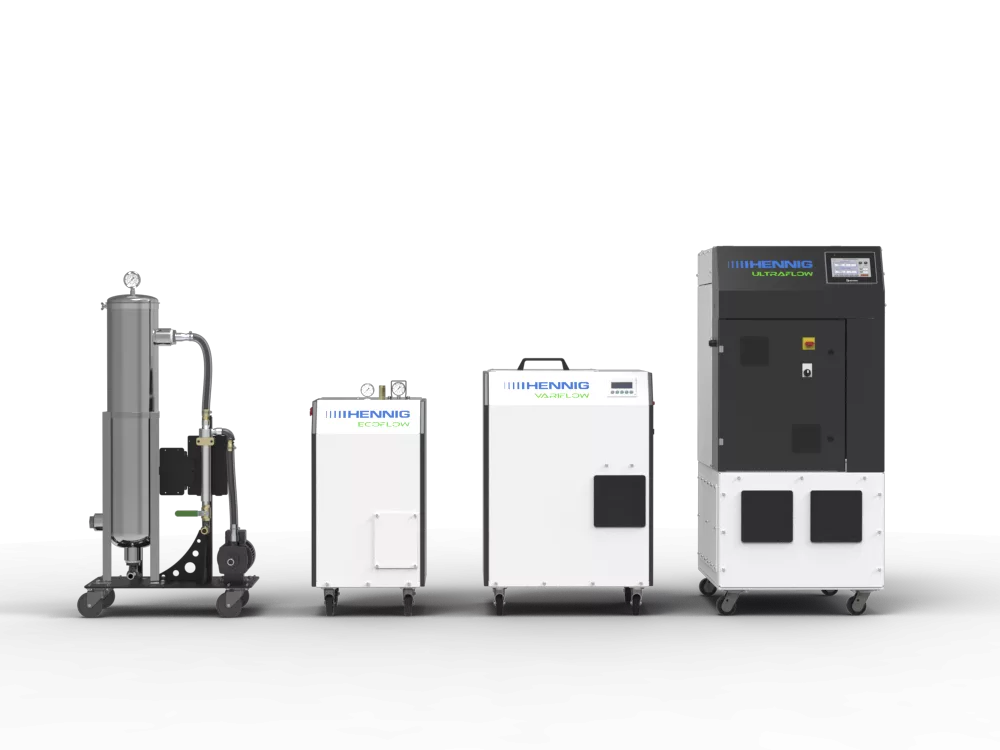
I sistemi di raffreddamento ad alta pressione (HPC) aumentano la produttività migliorando l’evacuazione dei trucioli nella zona di taglio. Grazie a tagli più puliti, si ottengono finiture superficiali migliori, una maggiore durata degli utensili e tempi di ciclo più brevi. Una volta che i sistemi di evacuazione dei trucioli e di filtrazione sono stabili, l’HPC rappresenta uno dei modi più rapidi per ottenere un aumento misurabile della produttività. Le opzioni offerte da Hennig includono:
- Sistemi di filtrazione ciclonica portatili per un’ampia gamma di esigenze di filtrazione del refrigerante
- Sistemi di refrigerante a media pressione, economici e con ingombro ridotto per una
installazione semplice - Sistemi variabili adatti alla maggior parte delle applicazioni e dotati di un serbatoio da 25 galloni
- Sistemi variabili per impieghi gravosi, progettati per applicazioni esigenti con utensili di grandi dimensioni e
mandrini multipli
Le basi di serraggio, tra cui piastre di base, piastre a griglia, sottopiastre e tombstone, garantiscono una configurazione rigida e ripetibile per ogni pezzo. Queste basi lavorate con precisione riducono l’accumulo di tolleranze, minimizzano gli errori di configurazione e rendono più facile eseguire con sicurezza un maggior numero di lavorazioni in modo autonomo.
- I sistemi di serraggio modulari e a punto zero massimizzano il campo di lavorazione, semplificano i cambi di lavoro e migliorano la ripetibilità. Con soluzioni di serraggio flessibili o modulari è molto più facile raggruppare più lavori in un unico ciclo. I sistemi di posizionamento a punto zero consentono agli operatori di sostituire rapidamente i dispositivi di fissaggio o i pezzi da lavorare con la certezza che torneranno ogni volta nella stessa posizione precisa, anche da un turno all’altro.
Attenzione alle persone e ai processi
L’aggiunta di refrigerante ad alta pressione o di sistemi di fissaggio aggiornati non servirà a nulla se il personale non applica in modo coerente i parametri di processo. Gli operatori e i programmatori hanno bisogno di
procedure di configurazione standardizzate e di poter accedere a modelli accurati dei sistemi di fissaggio. I team di manutenzione dovrebbero verificare che la pressione nei sistemi di refrigerante sia corretta. Ora disponete dei metodi e dei processi necessari per ottenere aumenti di produttività a lungo termine.
Il passo successivo consiste nel massimizzare il tempo di funzionamento del mandrino e, in ultima analisi, raggiungere la produzione automatizzata senza personale grazie all’automazione avanzata e al monitoraggio remoto.
Metriche e obiettivi di successo
- Tempi di ciclo più brevi
- Percentuale di riduzione dei tempi di configurazione/cambio formato
- Aumento della resa al primo passaggio, maggiore stabilità delle tolleranze nei cicli di produzione non presidiati, maggior numero di pezzi per turno.
Rischi che eliminiamo
- Affaticamento dell’operatore e rilavorazioni dovute a rigidità marginale e configurazioni non uniformi
- Mandrini sottoutilizzati nonostante una gestione stabile dei trucioli (Fase 1) poiché l’area di lavoro non
era stata ottimizzata.
Perché la Fase 3 punta sull'automazione scalabile.
Una volta garantite la stabilità (Fase 1) e la ripetibilità (Fase 2), è ora possibile integrare sistemi automatizzati come i pool di pallet e i caricatori di componenti. Questi sistemi moltiplicano la produttività e consentono di estendere l’orario di funzionamento fino a notte fonda e nei fine settimana
Cosa prevede la Fase 3 (e perché)
I sistemi a pallet e i caricatori di pezzi aumentano il grado di utilizzo delle macchine automatizzando il processo di carico e scarico dei pezzi. Preparare in anticipo più pezzi o pallet consente di mantenere i mandrini in funzione durante le pause, i cambi di turno e le ore notturne.
- I cambi pallet automatizzati trasferiscono automaticamente fino a 40 pallet carichi di pezzi misti tra la macchina e le aree di carico.
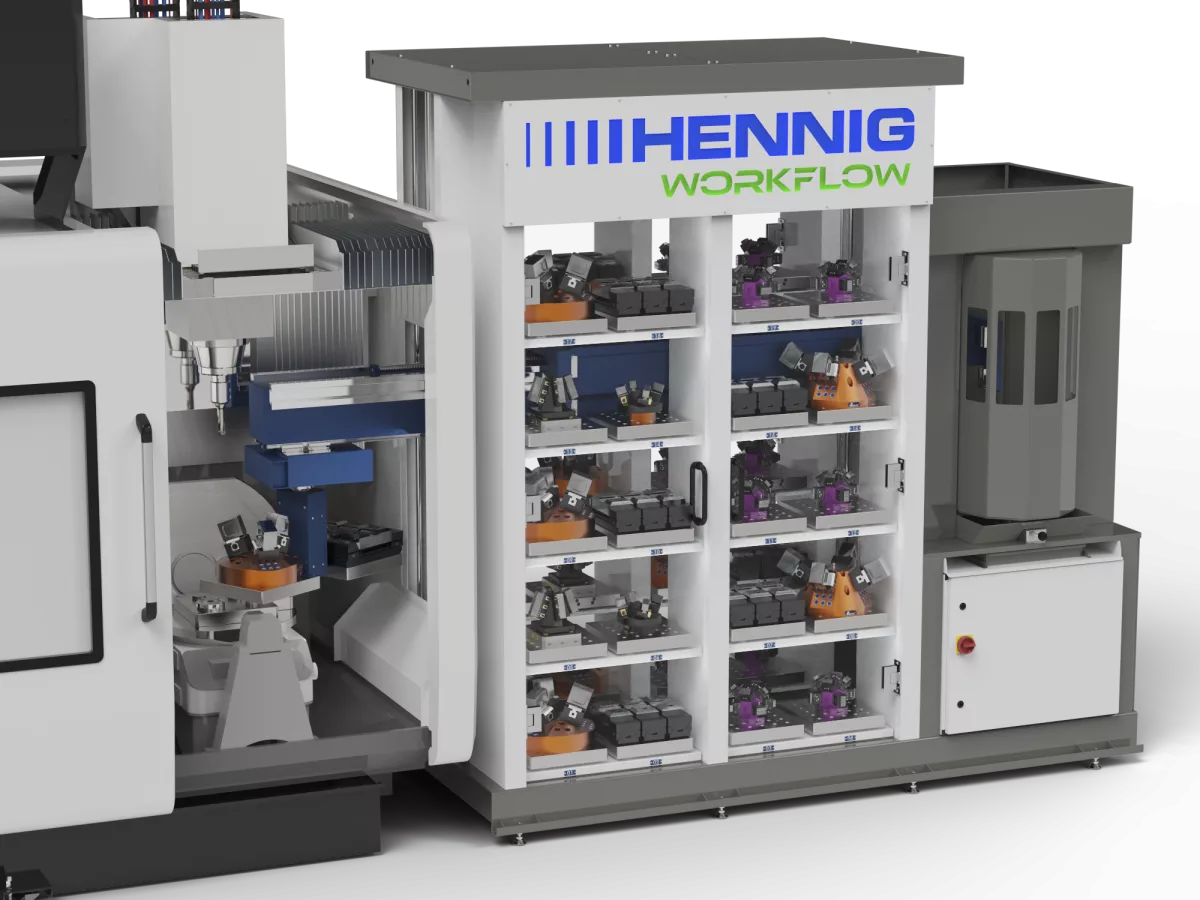
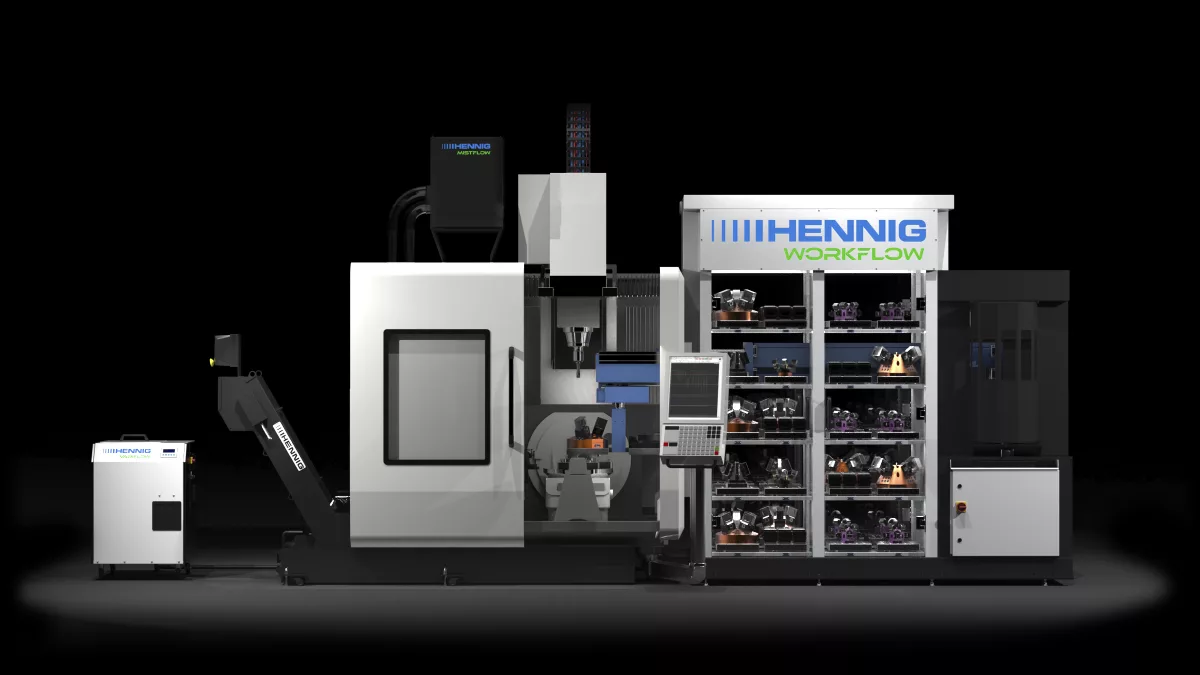
- Se non si dispone dello spazio necessario per i tradizionali cambi pallet, il sistema WorkFlow di Hennig offre un ingombro ridotto, notevolmente inferiore rispetto ad altri cambi pallet da montaggio o da retrofit, rendendo l’automazione di alto livello accessibile a ogni officina.
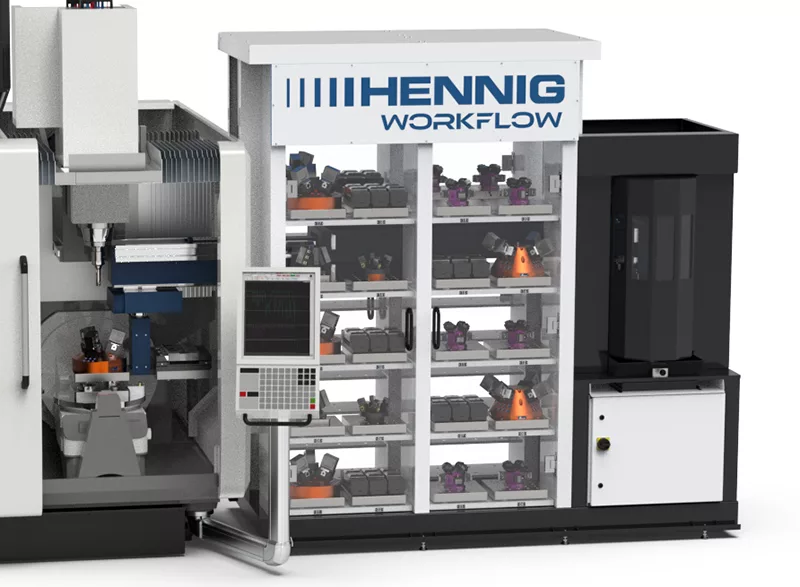
I sistemi di chip e refrigerante predisposti per l’automazione, implementati nella Fase 1, garantiscono che i cicli di lavorazione non presidiati rimangano stabili grazie all’implementazione dei sensori. Senza processi stabili e sistemi di allarme affidabili, nastri trasportatori, sistemi di filtrazione e monitoraggio del refrigerante, l’automazione può creare problemi più gravi invece di risolverli. Con queste basi in atto, i caricatori di pallet e di pezzi possono operare in tutta sicurezza.
La standardizzazione dei dispositivi di fissaggio tra macchine e celle garantisce che lo stesso sistema di movimentazione di pallet o pezzi possa essere facilmente scalabile. Quando ogni macchina condivide piastre di base comuni o un sistema di serraggio a punto zero, l’automazione diventa standardizzata anziché personalizzata, riducendo i costi e la complessità dell’integrazione di sistema.
Le regole di funzionamento e le misure di sicurezza di monitoraggio, quali il rilevamento della rottura degli utensili, i sensori di conferma del serraggio e i protocolli di risposta agli allarmi, sono essenziali per proteggere sia la qualità che i tempi di attività durante il funzionamento non presidiato. Il sistema IoT per il monitoraggio intelligente delle macchine utensili, l’ottimizzazione e il rilevamento delle rotture include anche vari sensori per trucioli e refrigerante. Sono i vostri occhi e le vostre orecchie durante i cicli automatizzati, così sapete immediatamente se qualcosa va storto, indipendentemente da dove vi troviate.
- Gestendo automaticamente i problemi comuni o attivando avvisi prima che si aggravino, le misure di monitoraggio prevengono costosi scarti, proteggono le ore di funzionamento non presidiato e garantiscono che l’automazione offra un ROI affidabile.
Attenzione alle persone e ai processi
L’automazione richiede regole operative chiare, operatori qualificati e, talvolta, competenze esterne.
Molte officine si avvalgono di un ingegnere dell’automazione o di un integratore per configurare i sistemi a pallet e i sistemi di monitoraggio. Gli operatori devono poi ricevere una formazione sulla risoluzione dei problemi, ad esempio su cosa fare quando scatta un sensore di serraggio o quando il sistema segnala la rottura di un utensile.
Con le persone e i processi giusti in atto, un solo addetto notturno può monitorare decine di linee, facilitando una produzione "lights-out" affidabile invece di tempi di inattività imprevisti.
Metriche di successo e obiettivi
- Aumento del rapporto operatore/macchina (ad esempio, da 1:1 a 1:2–1:4).
- Maggior numero di ore di funzionamento autonomo a settimana; maggiore puntualità nelle consegne
- OEE (vedi la presentazione di Nick)
Worksheet 1: The Bottleneck Finder
Rate nine parts of your CNC ecosystem, from chip and coolant management to automation readiness, on a 1 to 5 scale against your last three months. The scoring lands on your top three sources of lost capacity, the hours each one costs you per week, and which of the three phases your shop should actually start in. One sheet per line or cell.
Worksheet 2: The Three-Phase Upgrade Planner
One page per upgrade, so every machine or cell gets its own mini project plan. Bottleneck, why now, solution, expected impact, dependencies, risks, budget, lead times, owner, and due date up front. Success measure, actual impact, and a review date at the back, so the upgrade gets checked after it runs, not just approved before it ships.
Worksheet 3: The ROI Calculator
Enter your machine rate, downtime hours, scrap percentage, and upgrade cost. You get the weekly and annual cost of the downtime you are already absorbing, the savings a fix recovers, and the payback period in months. It closes with a one-line business case and a signature block, because the math only matters if someone signs it.