

Access the full article
Fill out the form below and the rest of this article will unlock instantly.
Souhaitez-vous faire tourner votre atelier d'usinage CNC à plein régime, jour et nuit ?
Les responsables des opérations subissent une pression constante pour augmenter la capacité de production. Pourtant, de nombreux sites fonctionnent encore avec une infrastructure CNC obsolète. Au lieu d’améliorer les processus, ils s’efforcent avant tout d’éviter les retards de livraison, le gaspillage de main-d’œuvre et les pertes de chiffre d’affaires.
Les systèmes traditionnels, tels que les convoyeurs, les systèmes de liquide de refroidissement et les dispositifs de serrage, nécessitent une intervention humaine fréquente pour éviter les temps d’arrêt. Cela rend la fabrication sans surveillance peu pratique, voire impossible, dans de nombreux sites.Si elles s’y essayaient, la plupart des ateliers produiraient probablement plus de rebuts que de rendement. Mais lorsque vos équipements périphériques sont soigneusement réglés et automatisés, un seul opérateur peut gérer plusieurs lignes ou cellules. Cela lui permet de produire des centaines de pièces de qualité tout en se concentrant sur les tâches plus créatives que l’automatisation ne peut pas réaliser à sa place.
Ce guide vous propose une démarche claire pour mettre en place la fabrication sans surveillance dans votre usine, tout en évitant les écueils courants. En trois étapes simples, découvrez comment stabiliser vos processus, intégrer efficacement de nouveaux systèmes et démontrer le retour sur investissement de chaque projet.
La preuve est évidente : lorsque les usines investissent dans les bons systèmes et dans le bon ordre, les causes les plus courantes de temps d’arrêt commencent à disparaître
Ce que vous obtenez
- Le guide en trois phases + fiche de travail : une feuille de route claire pour la modernisation. Élaborez un plan par étapes comprenant des améliorations standardisées pour l’ensemble des machines et des cellules, des indicateurs de réussite et des arguments clés que vous pourrez utiliser pour rallier la direction et le service financier à votre cause.
- Tableau de bord de vérification rapide des goulots d’étranglement. Identifiez rapidement les systèmes à l’origine des temps d’arrêt les plus importants et du gaspillage de main-d’œuvre.
- Calculateur de retour sur investissement. Appuyez-vous sur des chiffres concrets pour vos investissements et vos résultats afin de démontrer la rentabilité à chaque étape.
Ce que vous apprendrez
- Comment évaluer les goulots d'étranglement sur chaque ligne ou cellule à l'aide de la fiche d'évaluation rapide des goulots d'étranglement.
- Comment planifier et hiérarchiser les investissements en trois phases, à l'aide des méthodes décisionnelles pratiques décrites dans la fiche de travail du guide en trois phases.
- Comment quantifier le retour sur investissement (ROI) à partir de vos propres chiffres à l'aide de notre calculateur.
Périphériques : la clé secrète de la disponibilité
La plupart du temps, les temps d’arrêt et les rebuts ne trouvent pas leur origine au niveau de la broche. Ils proviennent d’équipements périphériques tels que la gestion des copeaux et la filtration, en particulier lors des cycles de production sans surveillance. Des convoyeurs fiables et un système de filtration performant réduisent les temps d’arrêt et favorisent la régularité de production sur toutes les machines de votre atelier.
Les broches ne produisent que lorsque tout ce qui les entoure fonctionne correctement. Un seul maillon faible (gestion des copeaux, filtration du liquide de coupe, protection des machines, serrage de la pièce, etc.) peut immobiliser une machine par ailleurs performante et compromettre une équipe, une semaine, voire une relation client. C’est pourquoi les mises à niveau doivent être planifiées dans le cadre du système global, et non comme des composants individuels ajoutés a posteriori.
Tout commence par l’élimination des goulots d’étranglement et la mise en place de bases solides.
Le guide en trois étapes
Phase 1 — Des bases stables : stabiliser la disponibilité en améliorant dans un premier temps la gestion des copeaux, la filtration du liquide de coupe et les pratiques de maintenance. Sans cela, les cycles sans surveillance, la qualité et toute automatisation future seront, au mieux, peu fiables. Cette phase nécessite que les opérateurs et le personnel de maintenance s’approprient clairement les systèmes de gestion des copeaux et des liquides de coupe.
Phase 2 — Facteurs de rendement : une fois la stabilité atteinte, augmentez la vitesse et la répétabilité grâce à un liquide de refroidissement à haute pression, des jauges de force de traction et des dispositifs de serrage avancés (plaques, tombstones, point zéro, serrage). Des routines de réglage cohérentes sont essentielles. C’est à ce stade que le temps de cycle, la qualité des pièces, la durée de vie des outils et les temps de changement de pièce s’améliorent le plus.
Phase 3 — Surveillance de l’automatisation : une fois que le système est stabilisé et que le débit augmente, ajoutez le chargement des palettes/pièces pour multiplier la productivité des opérateurs et prolonger les heures de fonctionnement (en mode « lights out » lorsque cela est approprié).Recueillez ensuite des données fiables sur les temps de fonctionnement pour prendre des décisions stratégiques et améliorer continuellement les processus. Cette étape nécessite souvent l’intervention d’un ingénieur en automatisation ou d’un intégrateur, ainsi qu’une formation des opérateurs à la surveillance et à la gestion des exceptions.
Phase 1 : Des bases solides
La phase 1 commence par la mise en place d'une stabilité opérationnelle.
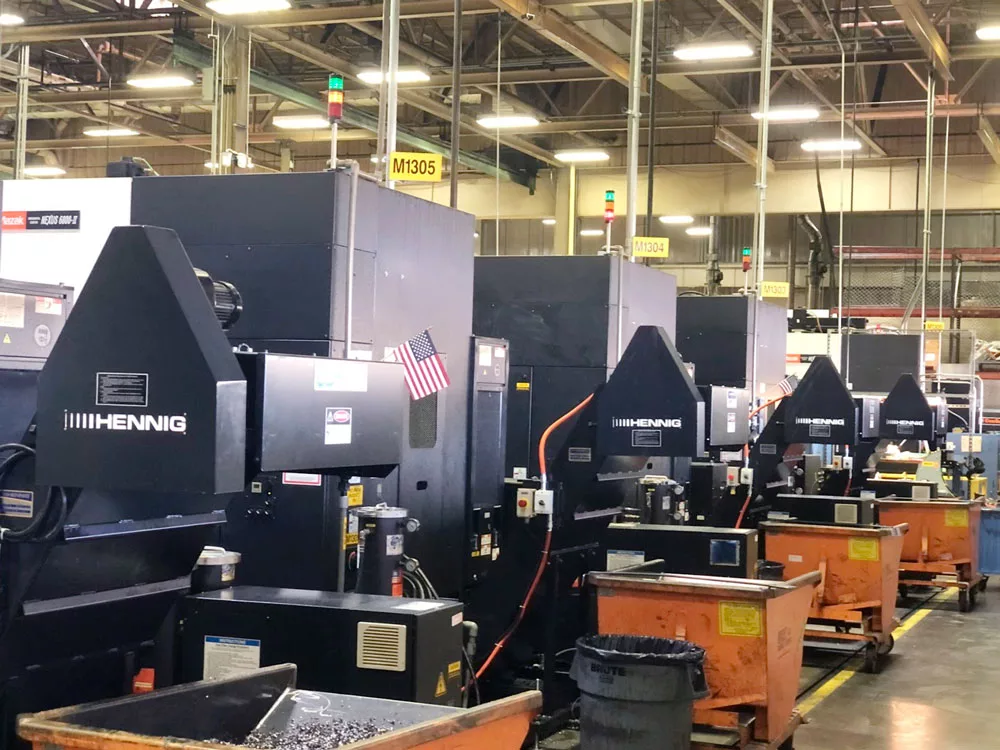
Les convoyeurs à copeaux sont les « pneus de la voiture ». Tout le monde admire la machine, mais c’est le convoyeur qui détermine si elle continue d’avancer — surtout pendant la nuit. Les défaillances apparaissent souvent lors des cycles sans surveillance et entraînent en cascade des jours, voire des semaines, de perte de capacité si des modifications de conception ou des remplacements s’avèrent nécessaires.
Veillez à la propreté de votre liquide de refroidissement. Une mauvaise évacuation entraîne le liquide de refroidissement avec les copeaux et vide le bac de récupération, provoquant des arrêts de production et des risques pour la qualité. Une meilleure filtration réduit les besoins de remplissage et préserve les tolérances.
La facilité d’entretien est essentielle. Les modules de filtration du liquide de coupe accessibles et nettoyables sans vidange des réservoirs réduisent les temps de maintenance et les temps de cycle.
Ce qui est prévu dans la phase 1 (et pourquoi)
Les convoyeurs à copeaux conçus sur mesure doivent être adaptés à vos machines et au type de copeaux, qu’il s’agisse de longs copeaux filiformes d’aluminium, de fines particules de fonte ou de matériaux mixtes. La standardisation des convoyeurs entre différentes marques de machines réduit la complexité en matière de formation, de maintenance et de pièces de rechange. Cette uniformité est essentielle pour assurer des quarts de travail sans surveillance.
- Les convoyeurs à vis sans fin et à vis flexibles sont idéaux pour les applications humides ou sèches dans des espaces restreints, avec des copeaux de petite taille et des matériaux mixtes.
- Les convoyeurs à copeaux à charnières métalliques fonctionnent avec une grande variété de matériaux, de types de copeaux et de charges de copeaux. Les charnières métalliques peuvent être modifiées pour traiter des déchets plus difficiles à manutentionner, tels que les rebuts résistants et les pièces lourdes.
- Les convoyeurs à copeaux magnétiques sont conçus pour les applications impliquant des matériaux ferreux produisant de petits copeaux et des fines.
- Les convoyeurs à copeaux facilitent le transfert des copeaux vers des bacs de collecte, pour un nettoyage plus rapide et plus ergonomique.
- Les convoyeurs à copeaux à bande racleuse sont les mieux adaptés aux copeaux fins et aux limaille d’aluminium, de laiton et de fonte. La bande racleuse se déplace en sens inverse, collectant et entraînant les copeaux vers le haut de la pente jusqu’à l’extrémité de déchargement.
Une filtration du liquide de coupe facile à entretenir est essentielle pour garantir une disponibilité fiable. Les conceptions permettant un nettoyage plus rapide sans vidange des réservoirs se traduisent directement par moins d’interruptions, des finitions de surface plus homogènes et une durée de vie prolongée des outils.
- La filtration par disque à copeaux (CDF) est un système CDF breveté par Hennig qui filtre le liquide de refroidissement à l’aide d’un disque à mailles microniques. Ce système est conçu pour les applications sur la fonte, réputées particulièrement difficiles. L’ajout d’un tambour magnétique rotatif solide élimine efficacement les fines particules en suspension et les boues.
- La filtration autonettoyante est destinée aux fluides de refroidissement CNC à base d’eau ou d’huile dans les machines nécessitant une filtration continue moyenne à 500 ou 250 microns. Elle s’adapte facilement aux réservoirs de liquide de coupe fournis par les équipementiers.
Équipez vos réservoirs de liquide de refroidissement de capteurs pour surveiller de manière fiable les niveaux de liquide et d’autres paramètres, ce qui permet d’éviter les arrêts imprévus et de limiter le recours à la surveillance manuelle des machines.
- Les réservoirs de liquide de refroidissement sont disponibles en trois configurations différentes, en fonction de celle qui s'adapte le mieux à votre agencement : en T, en L et carrée.
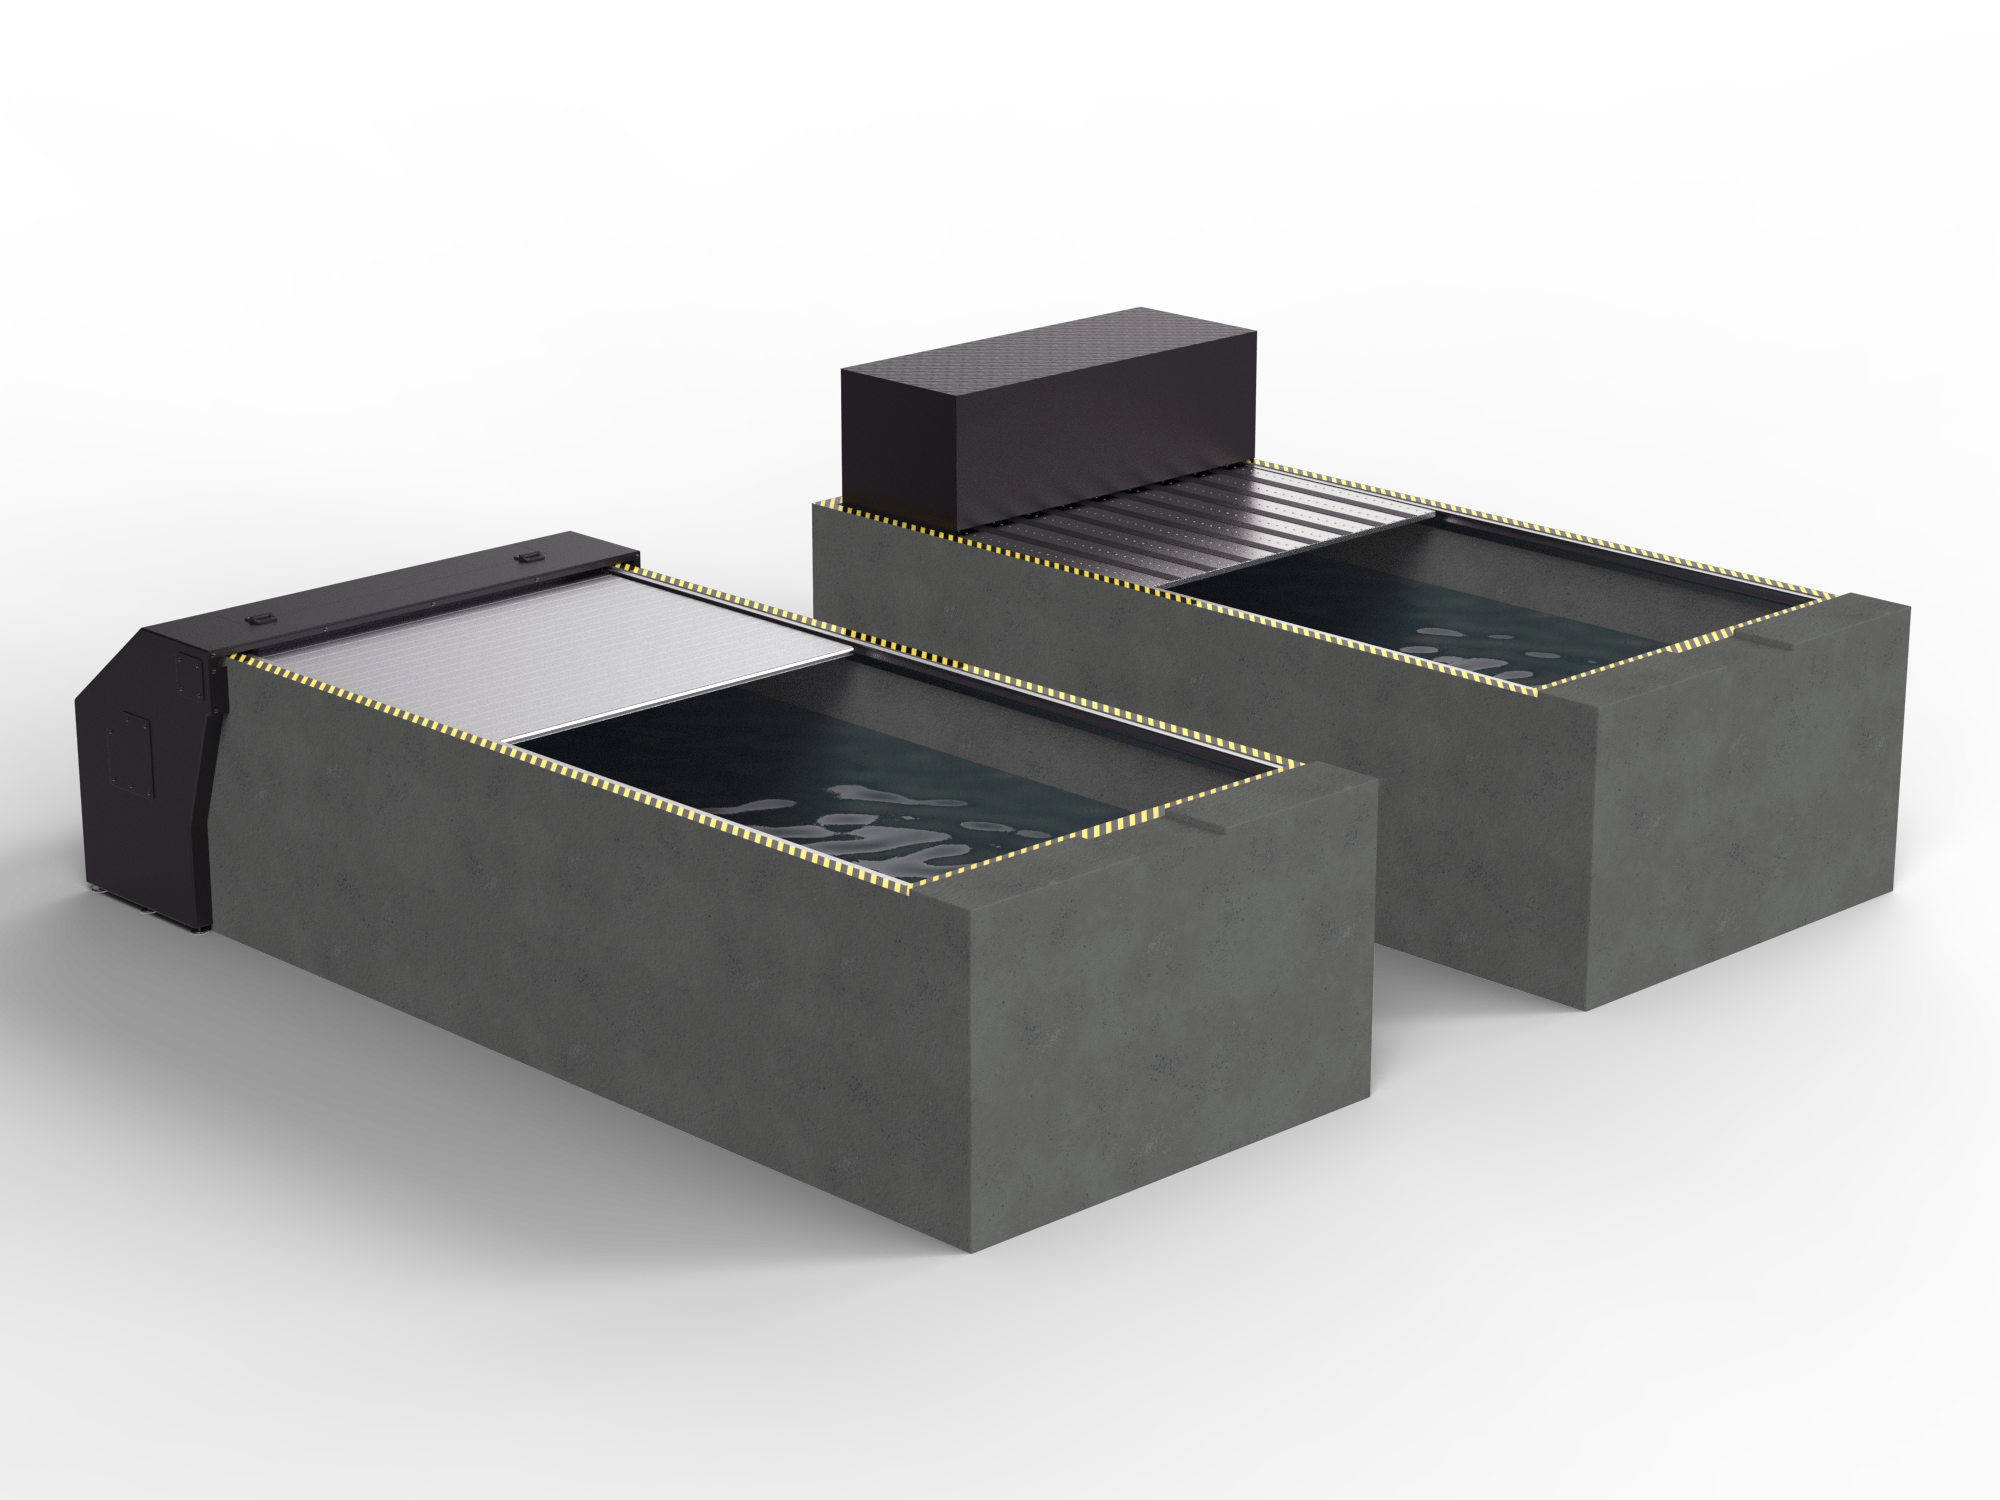
Les systèmes de protection des machines, tels que les soufflets de protection ou les protections de glissières, sont essentiels dans les conditions d’utilisation sévères où des abrasifs ou des particules fines menacent les composants mobiles. Protéger de manière proactive les rails et les roulements contre les intrusions permet d'éviter des réparations coûteuses et garantit une disponibilité constante.
- Les soufflets en tissu enduit sont parfaits pour la protection contre la poussière, les machines laser et les glissières qui ne sont pas
soumises à des charges de copeaux élevées. - Les soufflets de protection sont fabriqués en acier inoxydable pour protéger contre les copeaux
incandescents et à arêtes vives, ainsi que contre les contraintes mécaniques. - Les soufflets de protection à charnières sont parfaits pour protéger l’axe Z contre les copeaux chauds ou tranchants, les projections de soudure
et autres débris. - Les soufflets de protection en caoutchouc peuvent être fabriqués sur mesure pour des pièces de forme particulière, à un coût abordable.
Priorité aux personnes et aux processus
- Définissez clairement les rôles et les règles concernant l'entretien des fluides de refroidissement et des convoyeurs.
- Intégrez des contrôles simples et reproductibles dans les routines quotidiennes.
- Formez les opérateurs à la gestion des alarmes, à la surveillance et aux mesures correctives.
Indicateurs de réussite et objectifs
- Réduction des arrêts liés aux copeaux (fourchette cible ; suivi des incidents par semaine).
- Réduction de la durée des interventions de filtration (situation de référence vs situation après)
- Augmentation du taux de réalisation des équipes sans surveillance (suivi du % d'heures prévues réalisées).
Risques éliminés
- Temps d'arrêt catastrophiques dus à des convoyeurs mal ajustés ou à des capots télescopiques usés/endommagés (de quelques semaines à plusieurs mois dans le pire des cas).
- Épuisement du liquide de refroidissement dû à l’entraînement de copeaux lors des cycles sans surveillance.
La phase 2 est axée sur le débit.
Une fois que les problèmes liés aux copeaux et au liquide de refroidissement sont maîtrisés et que les machines fonctionnent de manière régulière, l’étape suivante consiste à réduire les temps de cycle et à garantir la répétabilité. Cela peut être réalisé grâce à :
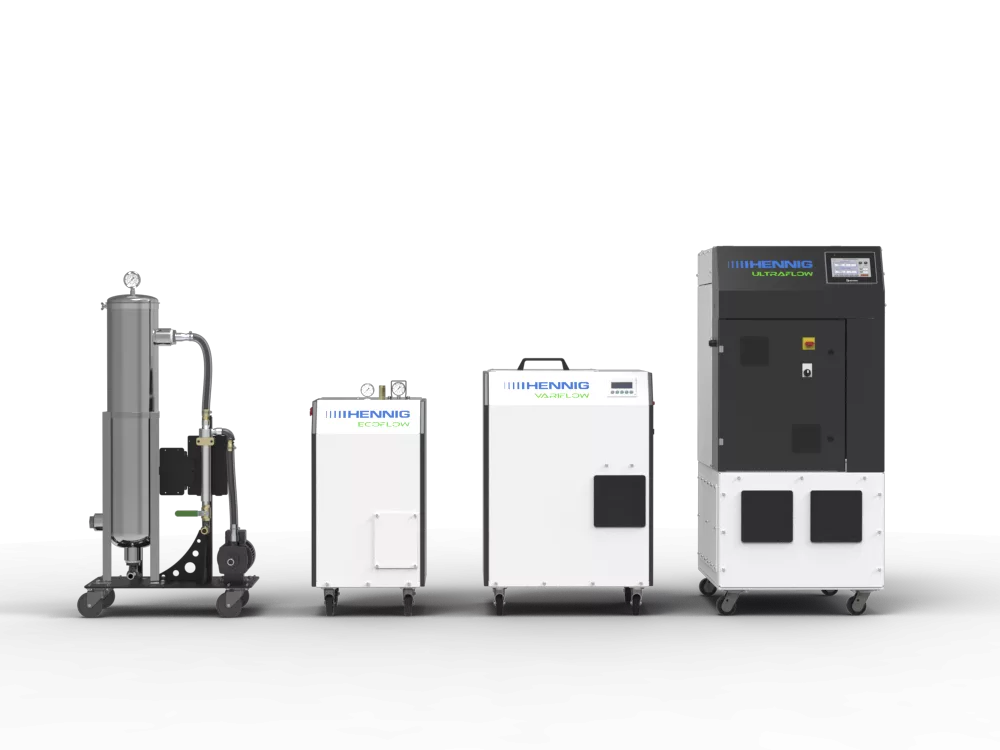
- Un liquide de refroidissement à haute pression améliore l’évacuation des copeaux au niveau de la coupe, réduit les besoins d’entretien et permet d’utiliser des paramètres plus agressifs.
- Des systèmes de serrage avancés offrent une grande rigidité et des changements d’outils rapides, ce qui permet de pérenniser ces gains.
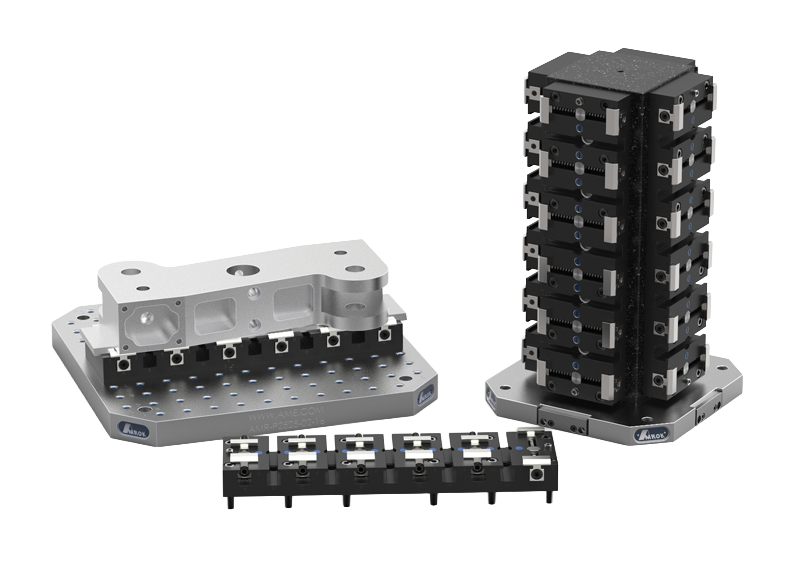
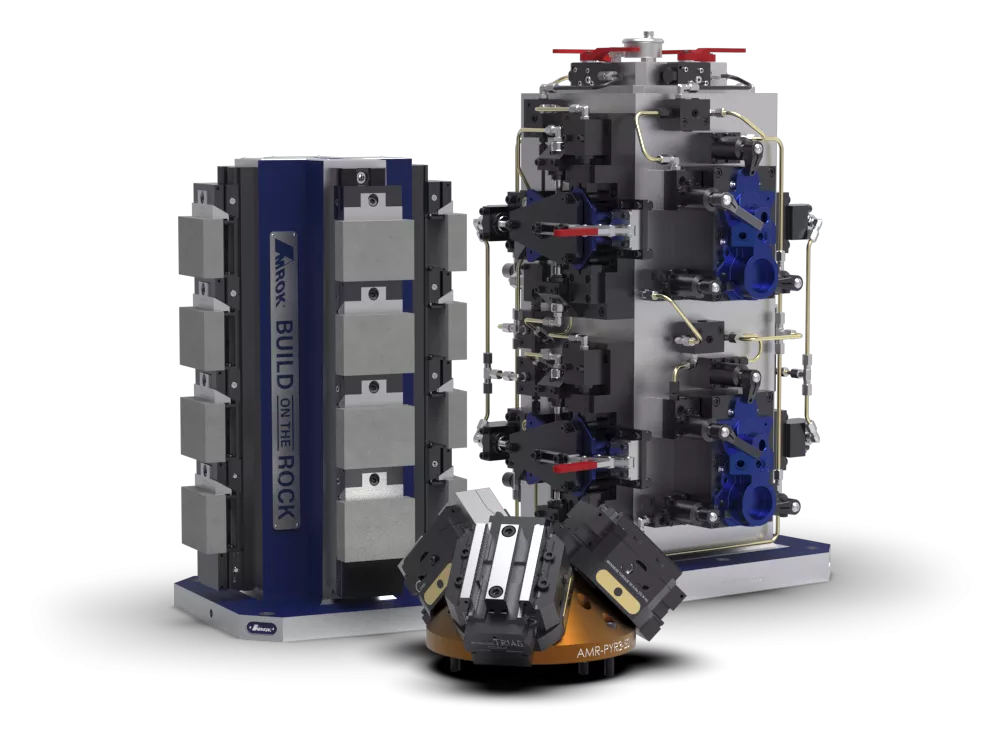
Des bases rigides et précises (telles que les plaques « Build on the Rock » et les « tombstones » d’AMROK) réduisent les écarts de tolérance, raccourcissent le temps de réglage et permettent des cycles fiables en mode sans surveillance.
Ce qui est prévu dans la phase 2 (et pourquoi)
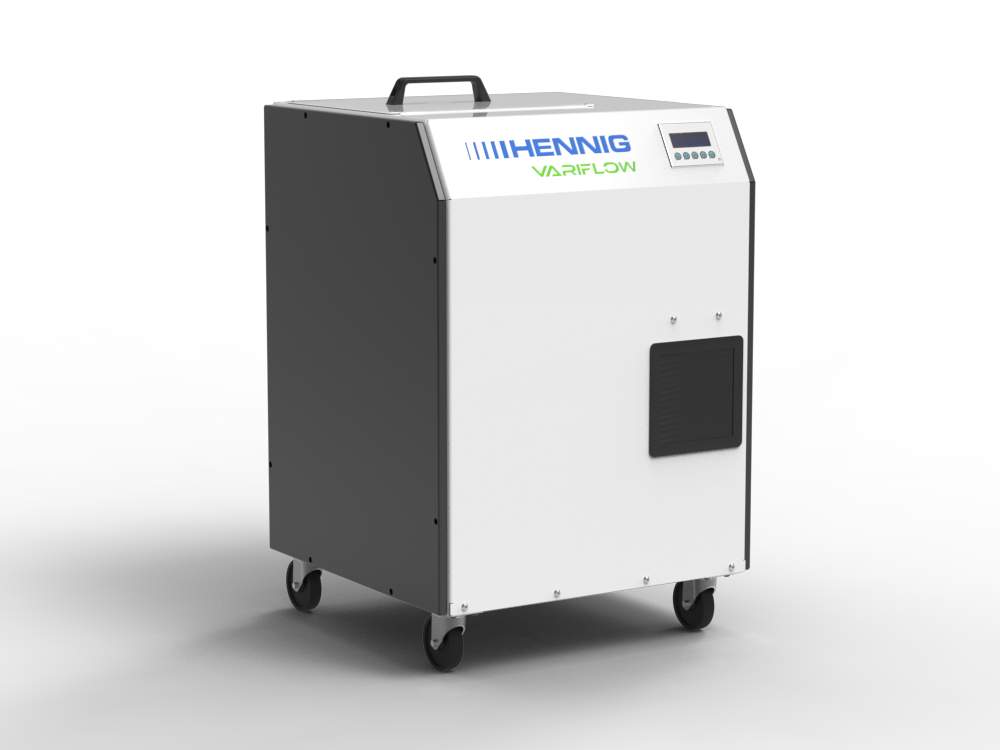
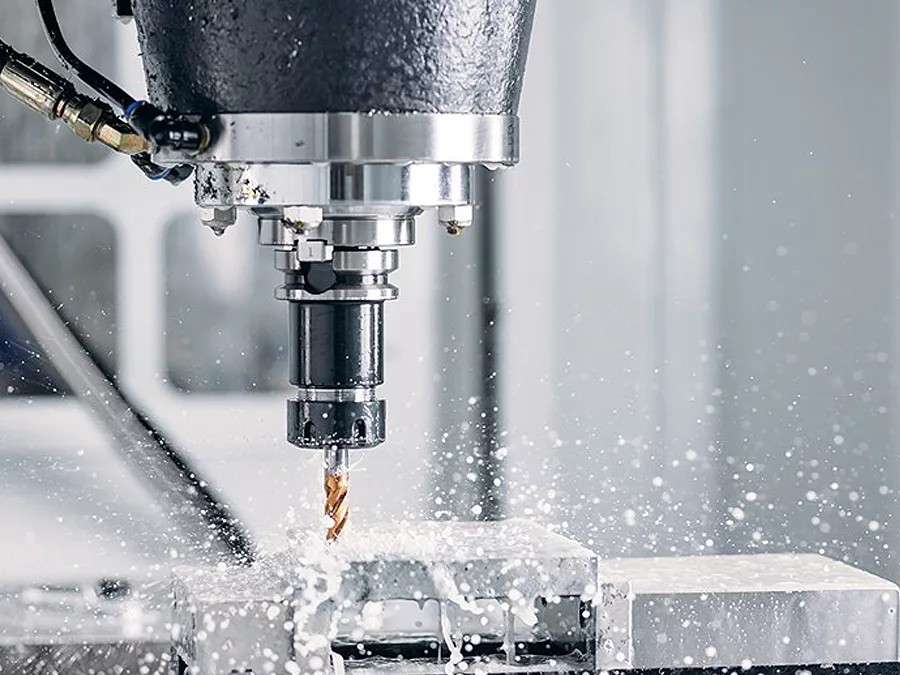
Les systèmes de liquide de refroidissement haute pression (HPC) augmentent la productivité en améliorant l'évacuation des copeaux au niveau de la zone de coupe. Grâce à des coupes plus nettes, vous obtiendrez une meilleure qualité de finition, une durée de vie prolongée des outils et des temps de cycle plus courts. Une fois que vos systèmes d'évacuation des copeaux et de filtration du liquide de coupe sont stabilisés, le HPC constitue l'un des moyens les plus rapides d'augmenter de manière mesurable le rendement. Les options proposées par Hennig comprennent :
- Des systèmes de filtration cyclonique portables adaptés à un large éventail de besoins en matière de filtration du liquide de coupe
- Des systèmes de liquide de refroidissement à moyenne pression, économiques et peu encombrants, pour une
installation facile - Des systèmes à débit variable adaptés à la plupart des applications et équipés d’un réservoir de 25 gallons
- Des systèmes variables robustes, conçus pour les applications exigeantes impliquant des outils de grande taille et des
broches multiples
Les bases de serrage, notamment les plaques de base, les plaques à grille, les sous-plaques et les «tombstones», garantissent un montage rigide et reproductible pour chaque pièce. Ces bases usinées avec précision réduisent l’accumulation des tolérances, minimisent les erreurs de réglage et facilitent l’exécution d’un plus grand nombre de tâches en mode sans surveillance, en toute confiance.
- Les systèmes de serrage modulaires et les systèmes de point zéro optimisent votre enveloppe d’usinage, simplifient les changements de pièce et améliorent la répétabilité. Grâce à des solutions de fixation flexibles ou modulaires, il est beaucoup plus facile d’enchaîner plusieurs tâches au cours d’un même cycle. Les systèmes de positionnement «zéro point» permettent aux opérateurs de changer rapidement de dispositif de fixation ou de pièce à usiner, tout en ayant la certitude qu'ils reviendront à chaque fois exactement à la même position, même d'une équipe à l'autre.
Priorité aux personnes et aux processus
L’ajout
d’un liquide de refroidissement haute pression ou de dispositifs de fixation améliorés ne servira à rien si votre personnel n’applique pas systématiquement les paramètres de processus. Les opérateurs et les programmeurs ont besoin de
routines de configuration standardisées et d’un accès à des modèles de dispositifs de fixation précis. Les équipes de maintenance doivent vérifier que la pression dans les Systèmes de liquide de refroidissement haute pression est correcte. Vous disposez désormais des méthodes et des processus nécessaires pour améliorer votre rendement à long terme.
Il est maintenant temps d’optimiser le temps d’utilisation de vos broches et, à terme, de parvenir à une production sans surveillance grâce à une automatisation avancée et à la télésurveillance.
Indicateurs de réussite et objectifs
- Réduction des temps de cycle
- Pourcentage de réduction des temps de réglage/changement de série
- Augmentation du rendement au premier passage, amélioration de la stabilité des tolérances lors des cycles sans surveillance, augmentation du nombre de pièces par équipe.
Risques que nous éliminons
- Fatigue des opérateurs et retouches dues à une rigidité insuffisante et à des réglages irréguliers
- Broches sous-utilisées malgré une gestion stable des copeaux (Phase 1) car l’enveloppe de serrage
n’était pas optimisée.
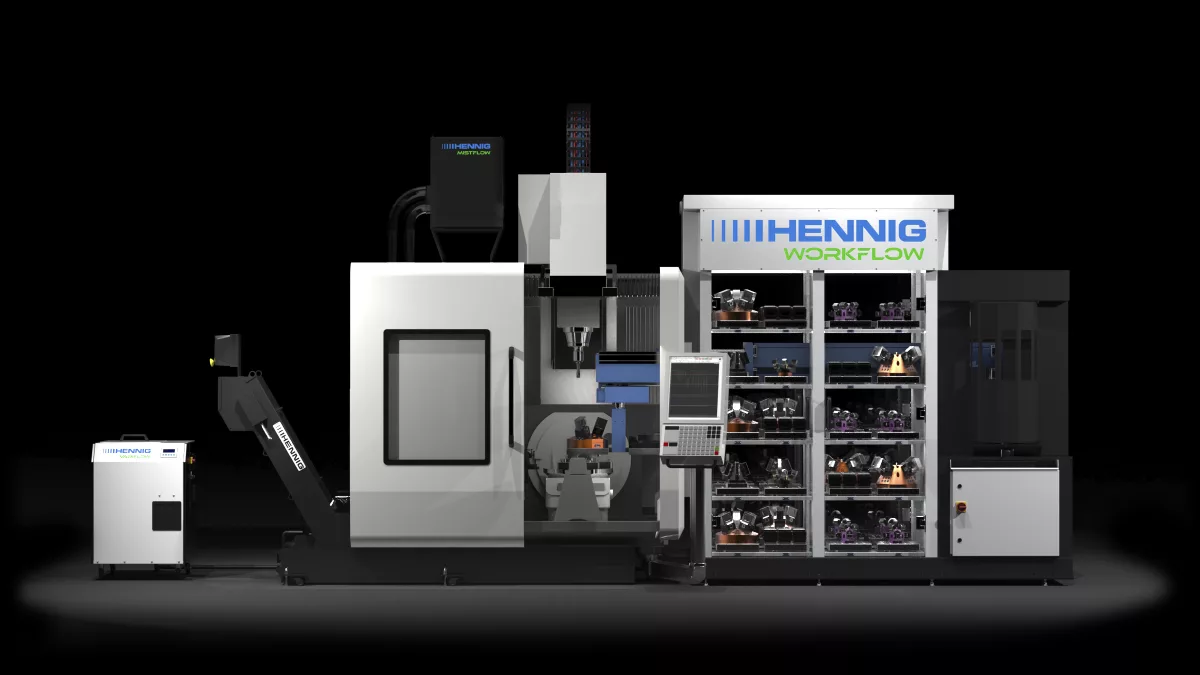
Pourquoi la phase 3 met l'accent sur l'automatisation évolutive.
Une fois la stabilité (phase 1) et la répétabilité (phase 2) assurées, vous pouvez désormais intégrer des systèmes automatisés tels que des parcs de palettes et des chargeurs de pièces. Ces systèmes multiplient le débit et permettent de prolonger les heures de fonctionnement jusqu’en soirée et pendant le week-end.
Ce qui est prévu pour la phase 3 (et pourquoi)
Les systèmes de palettes et les chargeurs de pièces optimisent le taux d'utilisation des machines en automatisant les processus de chargement et de déchargement des pièces. La mise en place préalable de plusieurs pièces ou palettes vous permet de maintenir les broches en fonctionnement pendant les pauses, les changements d'équipe et la nuit.
- Les changeurs de palettes automatisés transfèrent automatiquement jusqu’à 40 palettes remplies de pièces diverses entre votre machine et les zones de chargement.
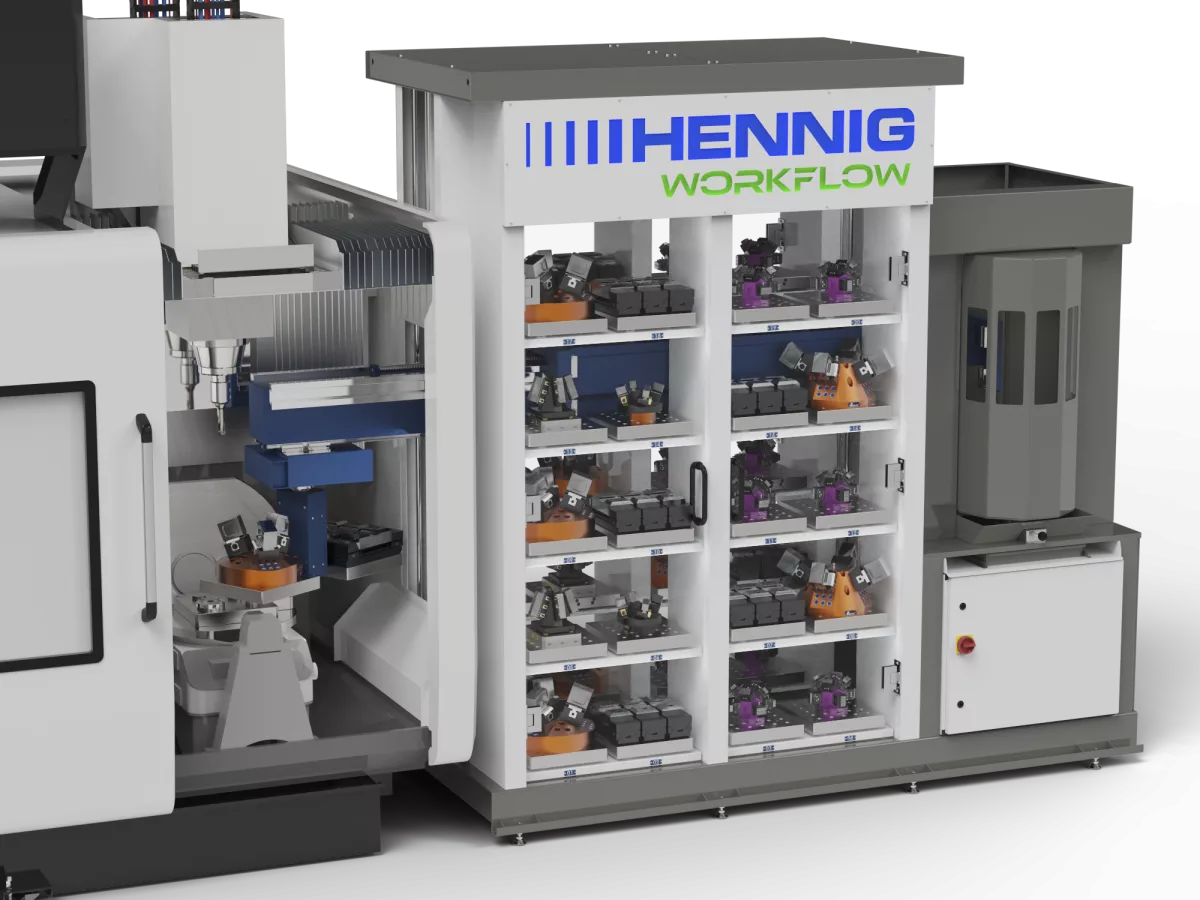
- Si vous ne disposez pas de l’espace nécessaire pour des changeurs de palettes traditionnels, le système WorkFlow de Hennig offre un encombrement réduit, nettement plus petit que celui des autres changeurs de palettes à fixation par boulons ou à monter a posteriori, rendant ainsi l’automatisation haut de gamme accessible à tous les ateliers.
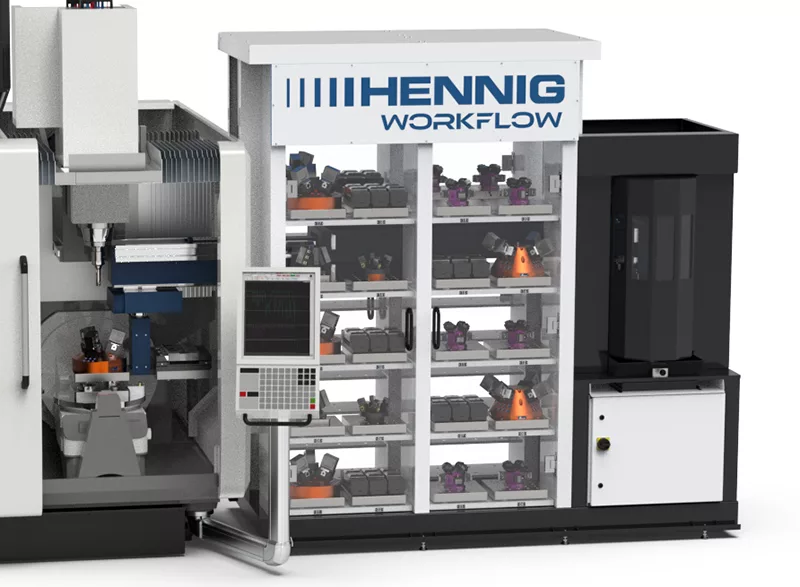
Les systèmes de puces et de liquide de refroidissement prêts pour l’automatisation, mis en place lors de la phase 1, garantissent la stabilité des cycles en mode sans surveillance grâce à l’intégration de capteurs. Sans processus stables ni systèmes d’alarme, convoyeurs, systèmes de filtration et surveillance du liquide de refroidissement fiables, l’automatisation peut créer des problèmes plus graves au lieu de les résoudre. Une fois ces bases en place, les chargeurs de palettes et de pièces peuvent fonctionner en toute confiance.
La standardisation des fixations entre les machines et les cellules garantit que le même système de manutention des palettes ou des pièces peut être facilement adapté à plus grande échelle. Lorsque toutes les machines partagent des plaques de base communes ou un système de serrage à point zéro, l’automatisation devient standardisée plutôt que sur mesure, ce qui réduit les coûts et la complexité de l’intégration de systèmes.
Les règles d’exécution et les dispositifs de surveillance tels que la détection de rupture d’outil, les capteurs de confirmation de serrage et les protocoles de réponse aux alarmes sont essentiels pour préserver à la fois la qualité et la disponibilité pendant le fonctionnement en mode « lights-out ». Le système IoT de surveillance, d’optimisation et de détection des ruptures des machines-outils intelligentes comprend également divers capteurs de copeaux et de liquide de refroidissement. Ils sont vos yeux et vos oreilles pendant les cycles automatisés, vous permettant ainsi de savoir immédiatement si quelque chose ne va pas, où que vous soyez.
- En gérant automatiquement les problèmes courants ou en déclenchant des alertes avant qu’ils ne s’aggravent, les dispositifs de surveillance évitent les rebuts coûteux, protègent les heures de fonctionnement sans surveillance et garantissent que l’automatisation offre un retour sur investissement fiable.
Priorité aux personnes et aux processus
L’automatisation nécessite des règles de fonctionnement claires, des opérateurs formés et, parfois, l’expertise de spécialistes externes.
De nombreux ateliers font appel à un ingénieur en automatisation ou à un intégrateur pour configurer les systèmes de palettes et les dispositifs de surveillance. Les opérateurs doivent ensuite suivre une formation au dépannage, notamment pour savoir quoi faire lorsqu’un capteur de serrage se déclenche ou lorsque le système signale une rupture d’outil.
Avec le personnel et les processus adéquats en place, un seul opérateur de nuit peut surveiller des dizaines de lignes, garantissant ainsi une production sans surveillance fiable et évitant les temps d’arrêt imprévus.
Indicateurs de réussite et objectifs
- Augmentation du ratio opérateur/machine (par exemple, de 1:1 à 1:2–1:4).
- Augmentation du nombre d’heures sans surveillance par semaine ; amélioration du respect des délais de livraison
- Taux de rendement global (OEE) (voir la présentation de Nick)
Worksheet 1: The Bottleneck Finder
Rate nine parts of your CNC ecosystem, from chip and coolant management to automation readiness, on a 1 to 5 scale against your last three months. The scoring lands on your top three sources of lost capacity, the hours each one costs you per week, and which of the three phases your shop should actually start in. One sheet per line or cell.
Worksheet 2: The Three-Phase Upgrade Planner
One page per upgrade, so every machine or cell gets its own mini project plan. Bottleneck, why now, solution, expected impact, dependencies, risks, budget, lead times, owner, and due date up front. Success measure, actual impact, and a review date at the back, so the upgrade gets checked after it runs, not just approved before it ships.
Worksheet 3: The ROI Calculator
Enter your machine rate, downtime hours, scrap percentage, and upgrade cost. You get the weekly and annual cost of the downtime you are already absorbing, the savings a fix recovers, and the payback period in months. It closes with a one-line business case and a signature block, because the math only matters if someone signs it.