

Access the full article
Fill out the form below and the rest of this article will unlock instantly.
Möchten Sie Ihren CNC-Betrieb Tag und Nacht mit voller Kapazität laufen lassen?
Führungskräfte im operativen Bereich stehen unter ständigem Druck, die Produktionskapazität zu steigern. Dennoch arbeiten viele Betriebe nach wie vor mit veralteter CNC-Infrastruktur. Anstatt Prozesse zu verbessern, konzentrieren sie sich darauf, Lieferverzögerungen, Arbeitsverschwendung und Umsatzverluste zu vermeiden.
Altsysteme wie Förderbänder, Kühlmittel und Werkstückspannvorrichtungen erfordern häufige manuelle Eingriffe, um Ausfallzeiten zu vermeiden. Das macht eine unbemannte Fertigung in vielen Betrieben unpraktisch, wenn nicht gar unmöglich.Würden sie es versuchen, hätten die meisten Betriebe wahrscheinlich mehr Ausschuss als Durchsatz. Sind Ihre Peripheriegeräte jedoch sorgfältig abgestimmt und automatisiert, kann ein Maschinenbediener mehrere Linien oder Zellen bedienen. So können sie Hunderte hochwertiger Teile produzieren und sich gleichzeitig auf die kreativeren Aufgaben konzentrieren, die die Automatisierung nicht für sie übernehmen kann.
Dieses Leitfaden bietet Ihnen einen klaren Prozess, um in Ihrem Betrieb eine „Lights-out“-Fertigung zu erreichen und dabei häufige Fallstricke zu vermeiden. Erfahren Sie in drei einfachen Phasen, wie Sie Ihre Prozesse stabilisieren, neue Systeme effizient integrieren und den ROI jeder Investition nachweisen können.
Die Beweislage ist eindeutig: Wenn Betriebe in die richtigen Systeme in der richtigen Reihenfolge investieren, verschwinden die häufigsten Ursachen für Ausfallzeiten nach und nach.
Was Sie erhalten
- Das dreistufige Leitfaden- und Arbeitsblatt-Paket: Ein klarer Fahrplan für die Modernisierung. Erstellen Sie einen stufenweisen Plan mit standardisierten Verbesserungen für alle Maschinen und Fertigungszellen, Erfolgskennzahlen und Argumenten, mit denen Sie die Geschäftsleitung und die Finanzabteilung für Ihr Vorhaben gewinnen können.
- Schnellcheck-Scorecard für Engpässe. Identifizieren Sie schnell die Systeme, die die meisten Ausfallzeiten und Arbeitsverschwendung verursachen.
- ROI-Rechner. Setzen Sie Ihre Investitionen und Ergebnisse in konkrete Zahlen um, um die Rentabilität in jedem Schritt nachzuweisen.
Was Sie lernen werden
- So ermitteln Sie Engpässe an jeder Linie oder Zelle mithilfe der „Quick-Check“-Engpass-Scorecard.
- So planen und priorisieren Sie Investitionen in drei Phasen mithilfe praktischer Entscheidungsmethoden, die im Arbeitsblatt zum Drei-Phasen-Leitfaden beschrieben sind.
- So quantifizieren Sie den ROI anhand Ihrer eigenen Zahlen mit unserem Rechner.
Peripheriegeräte: Der verborgene Schlüssel zur Verfügbarkeit
Meistens haben Stillstände und Ausschuss ihren Ursprung nicht an der Spindel. Sie entstehen durch Peripheriegeräte wie Spänehandling und Filteranlagen, insbesondere bei unbeaufsichtigten Betriebsabläufen. Zuverlässige Förderbänder und einwandfrei funktionierende Filteranlagen reduzieren Stillstandszeiten und sorgen für gleichbleibende Qualität an jeder Maschine in Ihrer Werkstatt.
Spindeln produzieren nur dann, wenn alles um sie herum reibungslos läuft. Ein einziges Schwachglied (Spänehandling, Kühlmittelfiltration, Maschinenschutz, Werkstückspannung usw.) kann eine ansonsten leistungsfähige Maschine zum Stillstand bringen und eine Schicht, eine Woche oder sogar eine Kundenbeziehung zunichte machen. Deshalb sollten Modernisierungen als Teil des Gesamtsystems geplant werden und nicht als einzelne, nachträglich angebaute Komponenten.
Alles beginnt damit, Engpässe zu beseitigen und die richtigen Grundlagen zu schaffen.
Das dreistufige Leitfaden
Phase 1 – Stabile Grundlagen: Stabilisieren Sie die Betriebszeit, indem Sie zunächst das Späne- und Kühlmittelmanagement, die Kühlmittelfiltration und die Wartungsabläufe verbessern. Ohne diese Maßnahmen sind unbeaufsichtigte Betriebsabläufe, die Qualität und jegliche zukünftige Automatisierung bestenfalls unzuverlässig. Diese Phase erfordert eine klare Zuständigkeit der Bediener und des Wartungspersonals für die Späne- und Kühlmittelsysteme.
Phase 2 – Durchsatztreiber: Sobald Stabilität erreicht ist, steigern Sie Geschwindigkeit und Wiederholgenauigkeit durch Hochdruck-Kühlmittel, Zugkraftmessgeräte und fortschrittliche Werkstückspannsysteme (Platten, Tombstones, Nullpunkt, Spannvorrichtungen). Konsistente Rüstroutinen sind entscheidend. Hier lassen sich Zykluszeiten, Teilequalität, Standzeiten der Werkzeuge und Umrüstzeiten am stärksten verbessern.
Phase 3 – Automatisierungsüberwachung: Sobald sich der Betrieb stabilisiert hat und der Durchsatz steigt, sollte die Paletten-/Teilezuführung integriert werden, um die Produktivität der Bediener zu vervielfachen und die Betriebszeiten zu verlängern (gegebenenfalls im „Lights-out“-Betrieb).Erfassen Sie anschließend aussagekräftige Betriebszeitdaten, um strategische Entscheidungen zu treffen und die Prozesse kontinuierlich zu verbessern. Dieser Schritt erfordert häufig einen Automatisierungsingenieur oder -integrator sowie die Schulung der Bediener in den Bereichen Überwachung und Ausnahmebehandlung.
Phase 1: Solide Grundlagen
Phase 1 beginnt mit der Gewährleistung der Betriebsstabilität.
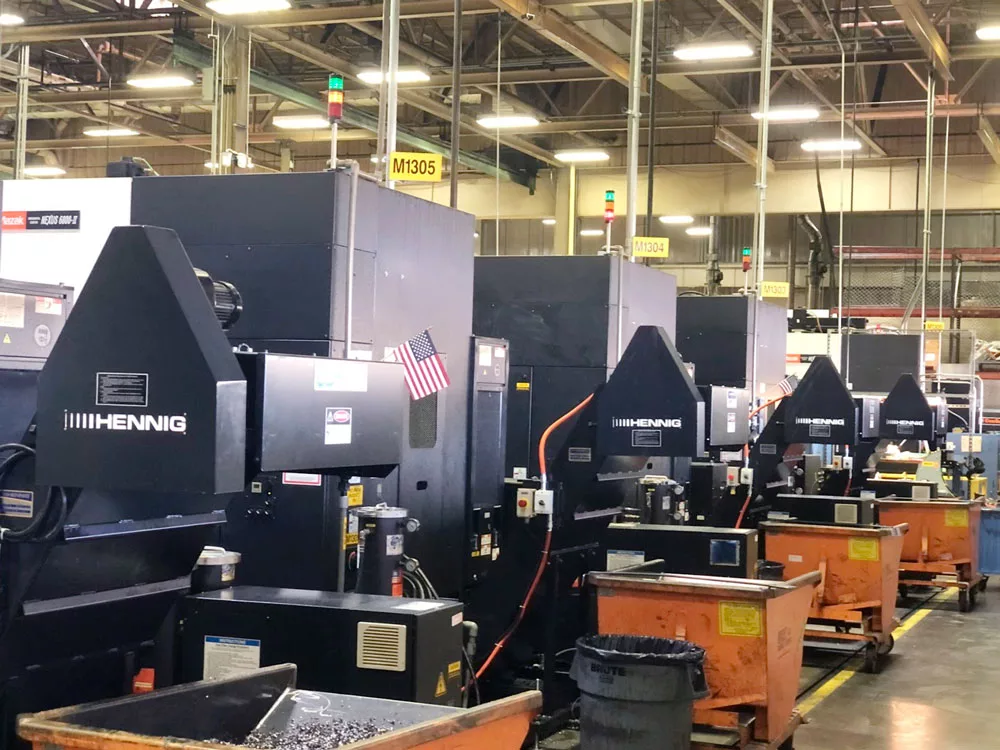
Späneförderer sind sozusagen die „Reifen des Autos“. Jeder bewundert die Maschine, aber der Förderer entscheidet darüber, ob sie in Bewegung bleibt – insbesondere über Nacht. Ausfälle treten häufig während unbeaufsichtigter Betriebszeiten auf und führen zu Kapazitätsausfällen von mehreren Tagen oder Wochen, wenn Umbauten oder Austauschmaßnahmen erforderlich sind.
Halten Sie Ihr Kühlmittel sauber. Eine unzureichende Absaugung befördert Kühlmittel zusammen mit den Spänen ab und führt zu einem Mangel im Kühlmittelbehälter, was Stillstände und Qualitätsrisiken auslöst. Eine bessere Filterung reduziert den Nachfüllbedarf und schützt die Toleranzen.
Die Wartungsfreundlichkeit ist entscheidend. Module für die Kühlmittelfiltration, die ohne Entleerung der Tanks zugänglich und reinigbar sind, verkürzen Wartungs- und Zykluszeiten.
Was gehört in Phase 1 (und warum)?
Maßgeschneiderte Späneförderer sollten auf Ihre Maschinen und die Art der Späne abgestimmt sein, egal ob es sich um lange, fadenförmige Aluminiumspäne, feines Gusseisenspan oder Materialgemische handelt. Die Standardisierung von Förderern über verschiedene Maschinenmarken hinweg vereinfacht die Schulung, Wartung und Ersatzteilversorgung. Diese Einheitlichkeit ist entscheidend für den unbemannten Betrieb.
- Schnecken- und flexible Förderschnecken eignen sich ideal für nasse oder trockene Anwendungen bei beengten Platzverhältnissen, kleinen Spänen und gemischten Materialien.
- Scharnierbandförderer eignen sich für eine Vielzahl von Materialien, Spänetypen und Spänekulmen. Scharnierbänder können so modifiziert werden, dass sie auch schwierigere Abfälle wie zähen Schrott und schwere Teile befördern können.
- Magnetische Späneförderer sind für Anwendungen mit eisenhaltigen Materialien konzipiert, bei denen kleine Späne und Feinanteile anfallen.
- Mobile Späneförderer erleichtern das Heben von Spänen in Auffangbehälter und ermöglichen so eine schnellere und ergonomischere Reinigung.
- Kratzband-Späneförderer eignen sich am besten für feine Späne und Späne aus Aluminium, Messing und Gusseisen. Das Kratzband bewegt sich rückwärts, sammelt die Späne auf und befördert sie die Steigung hinauf zum Auslaufende.
Eine wartungsfreundliche Kühlmittelfiltration ist entscheidend für zuverlässige Betriebszeiten. Konstruktionen, die eine schnellere Reinigung ohne Entleerung der Tanks ermöglichen, führen direkt zu weniger Unterbrechungen, gleichmäßigeren Oberflächengüten und einer längeren Standzeit der Werkzeuge.
- Die Spänescheibenfiltration (CDF) ist ein patentiertes Hennig-CDF-System, das das Kühlmittel mit einer Scheibe aus mikronfeinem Gewebe filtert. Dieses System ist für die bekanntermaßen schwierigen Anwendungen mit Gusseisen ausgelegt. Durch den Einsatz einer massiven, rotierenden Magnettrommel werden schwebende Feinanteile und Schlamm effizient entfernt.
- Die selbstreinigende Kühlmittelfiltration ist für wasser- oder ölbasierte CNC-Kühlschmierstoffe in Maschinen vorgesehen, die eine kontinuierliche Kühlmittelfiltration bei 500 oder 250 Mikrometern erfordern. Sie lässt sich problemlos mit vom Erstausrüster gelieferten Kühlschmierstofftanks kombinieren.
Rüsten Sie Kühlmitteltanks mit Sensoren auf, um den Kühlmittelstand und andere Parameter zuverlässig zu überwachen, ungeplante Stillstände zu vermeiden und den Bedarf an manueller Maschinenüberwachung zu reduzieren.
- Kühlmitteltanks sind in drei verschiedenen Ausführungen erhältlich, je nachdem, was am besten zu Ihrer Anordnung passt: T-Form, L-Form und quadratisch.
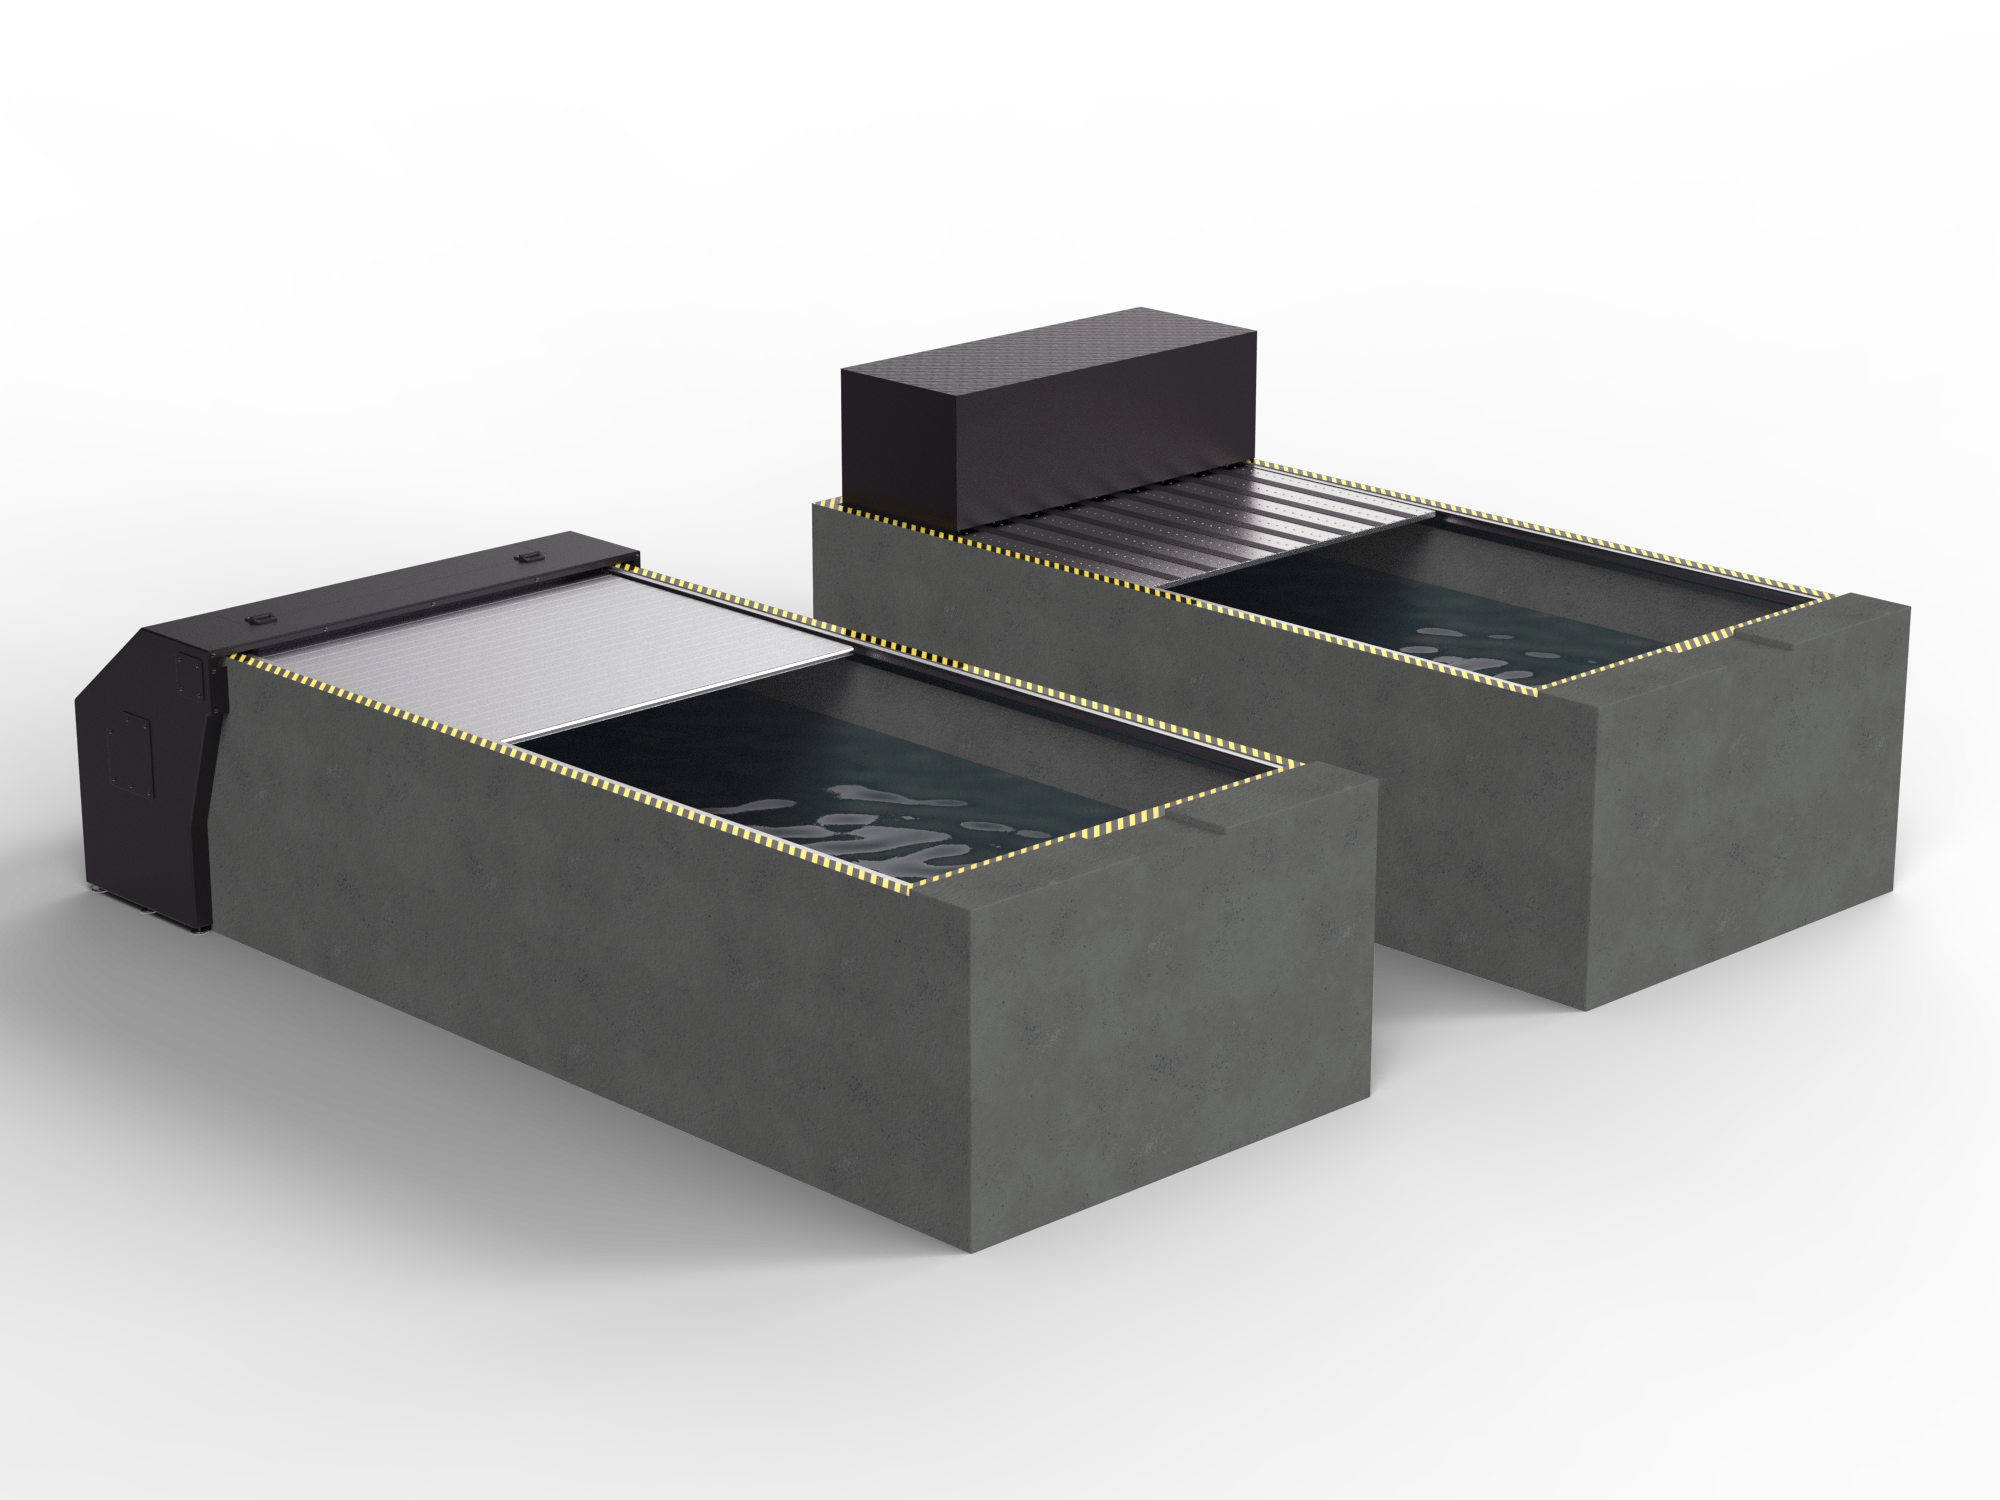
Maschinenschutzsysteme wie Faltenbälge oder Führungsabdeckungen sind in rauen Einsatzbedingungen unverzichtbar, in denen Schleifmittel oder Feinstaub die Bewegungskomponenten gefährden. Der proaktive Schutz von Führungsschienen und Lagern vor dem Eindringen von Fremdkörpern hilft, kostspielige Reparaturen zu vermeiden und sorgt für eine gleichbleibende Betriebszeit.
- Faltenbälge aus beschichtetem Gewebe eignen sich hervorragend für den Staubschutz, für Lasermaschinen und für Führungsbahnen, die keiner hohen Spänebelastung
ausgesetzt sind. - Faltenbälge bestehen aus Edelstahl und bieten Schutz vor glühend heißen und scharfkantigen Spänen
sowie vor mechanischer Beanspruchung. - Faltenbälge eignen sich perfekt zum Schutz der Z-Achse vor heißen oder scharfen Spänen, Schweißspritzern
und anderen Verunreinigungen. - Faltenbälge lassen sich kostengünstig individuell an speziell geformte Teile anpassen.
Fokus auf Menschen und Prozesse
- Legen Sie klare Rollen und Regeln für die Wartung von Kühlmittel und Förderbändern fest.
- Integrieren Sie einfache, wiederholbare Kontrollen in die täglichen Arbeitsabläufe.
- Schulen Sie das Bedienpersonal in Bezug auf Alarme, Überwachung und Korrekturmaßnahmen.
Erfolgskennzahlen und Ziele
- Reduzierung der durch Späne verursachten Stillstände (Zielbereich; Erfassung der Vorfälle pro Woche).
- Verkürzung der Filterwartungszeit (Ausgangssituation vs. danach)
- Erhöhung der Abschlussquote bei unbeaufsichtigten Schichten (Prozentanteil der erreichten geplanten Stunden).
Beseitigte Risiken
- Katastrophale Ausfallzeiten aufgrund schlecht montierter Förderbänder oder abgenutzter/beschädigter Teleskopabdeckungen (im schlimmsten Fall Wochen bis Monate).
- Kühlmittelverlust durch Spanabtrag während unbeaufsichtigter Betriebsläufe.
In Phase 2 steht der Durchsatz im Mittelpunkt.
Sobald Sie Ihre Probleme mit Spänen und Kühlmittel im Griff haben und die Maschinen stabil laufen, besteht der nächste Schritt darin, die Zykluszeiten zu verkürzen und die Wiederholgenauigkeit zu gewährleisten. Dies lässt sich erreichen durch:
- Hochdruck-Kühlmittel verbessert den Spanabtransport an der Schnittstelle, verringert den Wartungsaufwand und ermöglicht aggressivere Schnittparameter.
- Moderne Spannsysteme sorgen für Steifigkeit und schnelle Umrüstzeiten, sodass diese Vorteile dauerhaft erhalten bleiben.
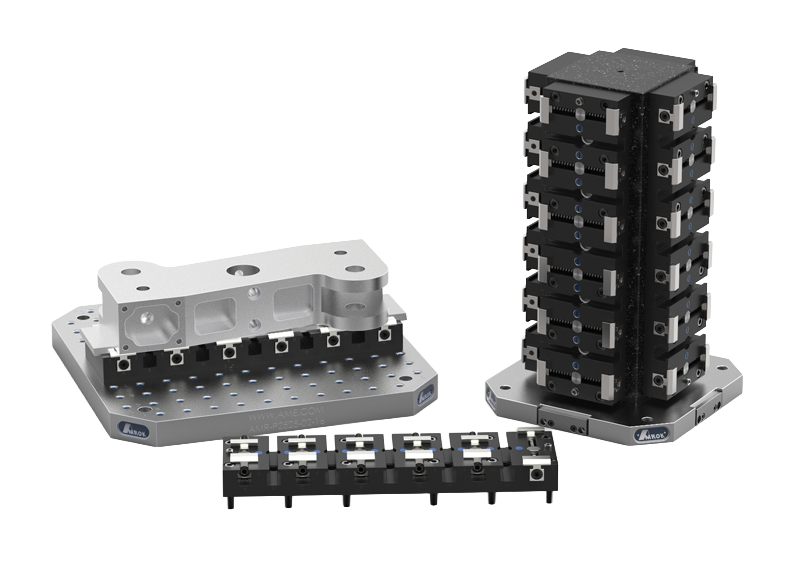
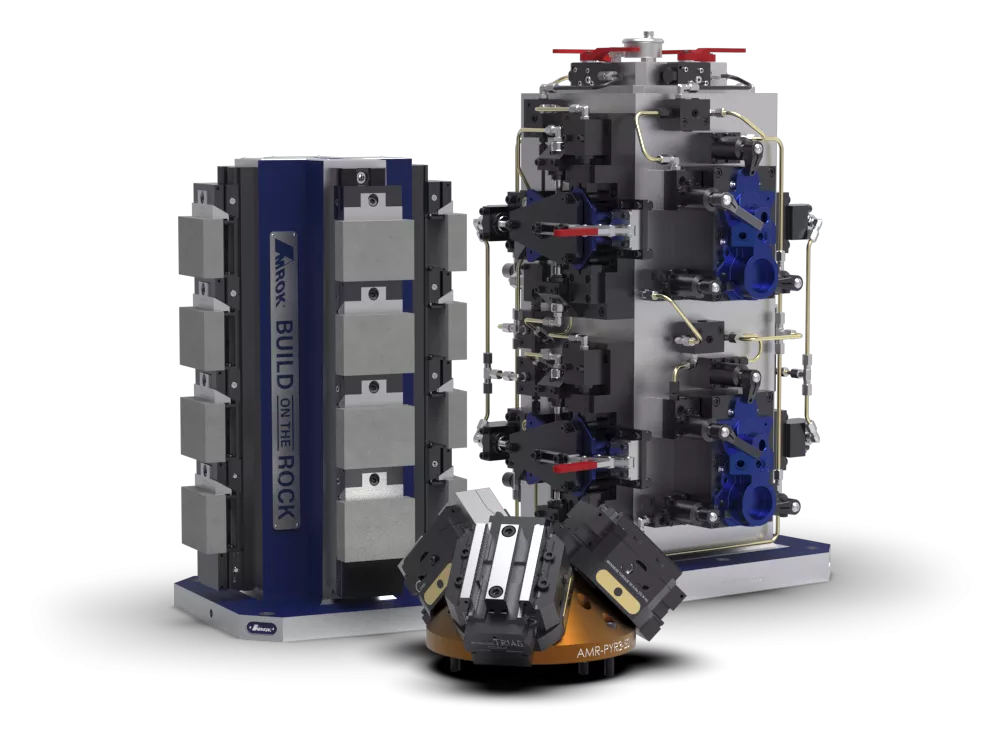
Steife, präzise Aufspannplatten (wie beispielsweise die „Build on the Rock“-Platten und Tombstones von AMROK) reduzieren Toleranzabweichungen, verkürzen die Rüstzeiten und ermöglichen zuverlässige, unbeaufsichtigte Bearbeitungsläufe.
Was gehört in Phase 2 (und warum)?
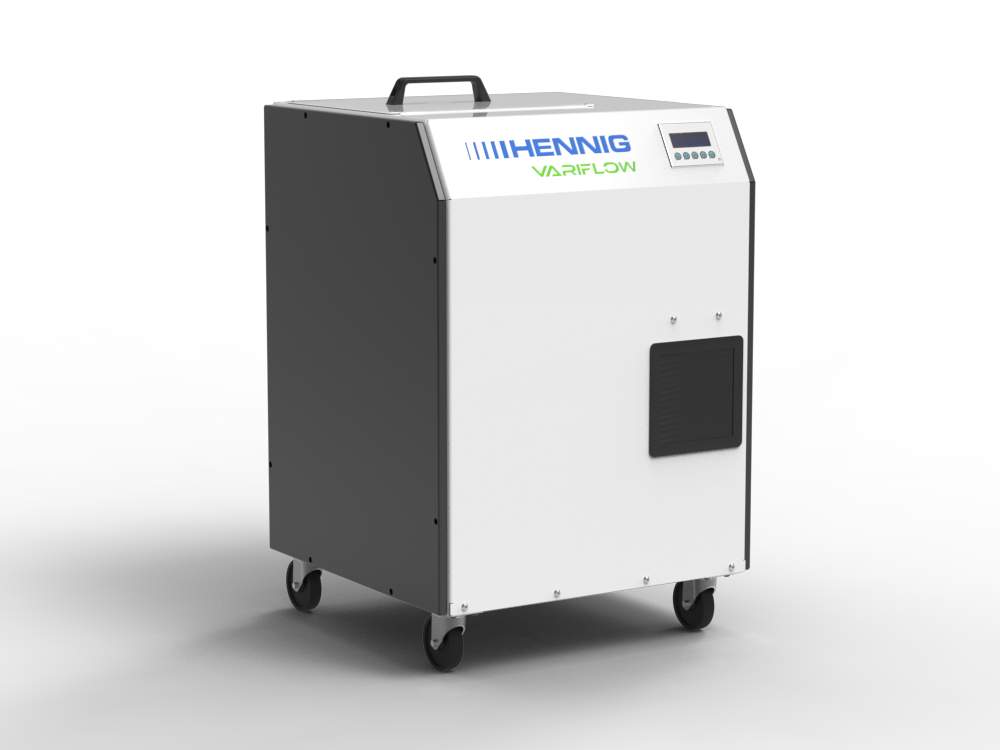
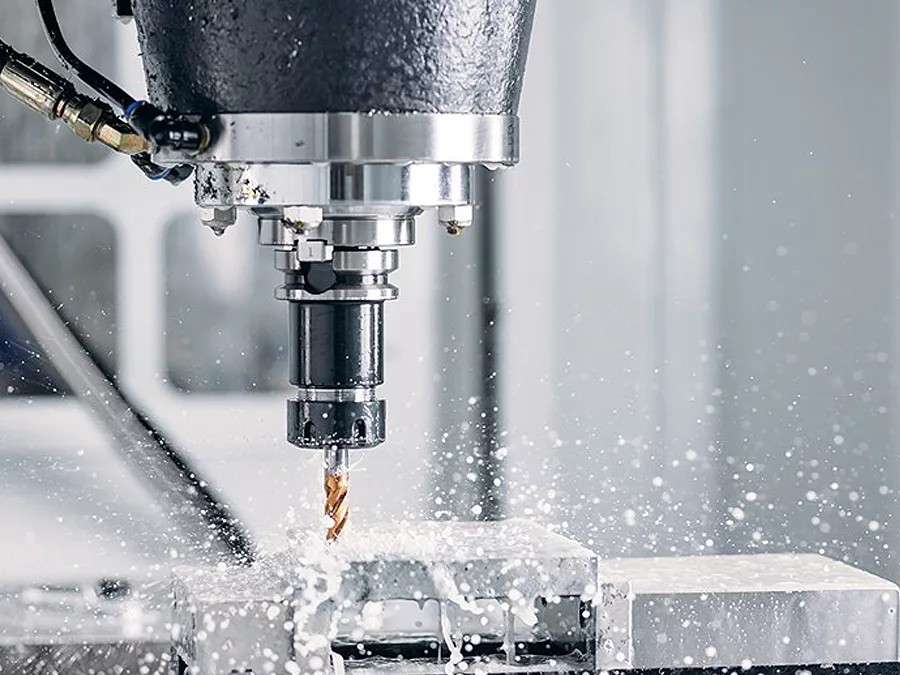
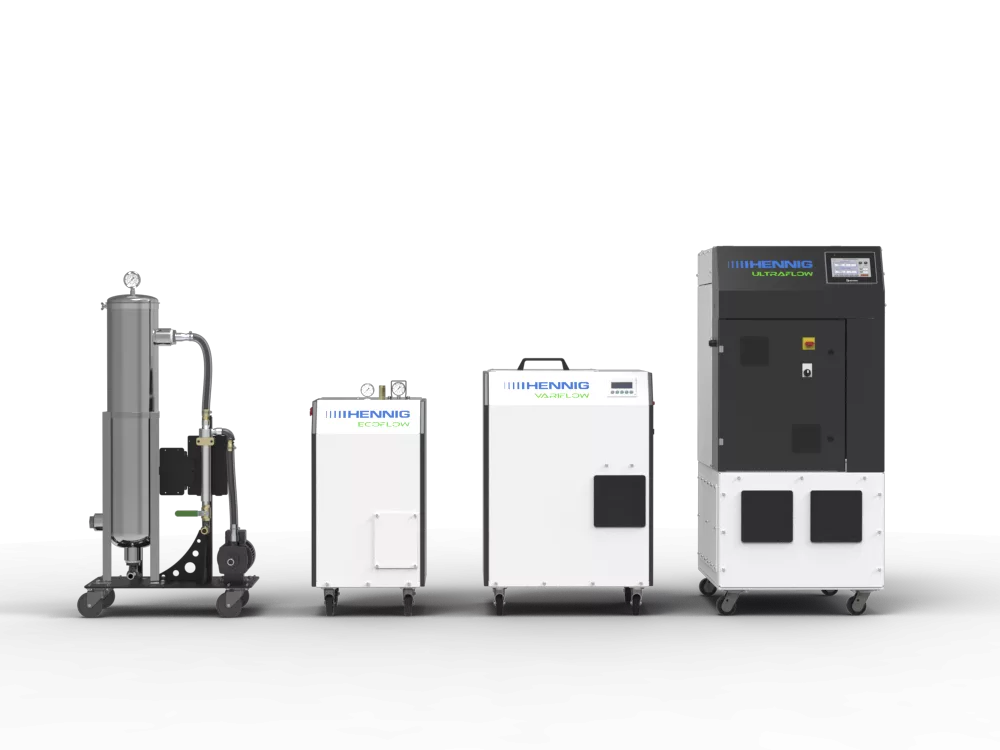
Hochdruck-Kühlmittelsysteme (HPC) steigern die Produktivität, indem sie den Spanabtransport im Schnittbereich verbessern. Durch sauberere Schnitte erzielen Sie bessere Oberflächengüten, eine längere Standzeit der Werkzeuge und kürzere Zykluszeiten. Sobald Ihre Span- und Filtersysteme stabil laufen, ist HPC eine der schnellsten Möglichkeiten, um einen messbaren Durchsatzzuwachs zu erzielen. Zu den Optionen von Hennig gehören:
- Tragbare Zyklon-Kühlmittelfiltersysteme für ein breites Spektrum an Anforderungen an die Kühlmittelfiltration
- Mitteldruck-Kühlmittelsysteme, die kostengünstig sind, wenig Platz benötigen und eine einfache
Installation haben - Variable Systeme, die für die meisten Anwendungen geeignet sind und über einen 25-Gallonen-Vorratsbehälter verfügen
- Schwere, variable Systeme für anspruchsvolle Anwendungen mit großen Werkzeugen und mehreren
Spindeln
Werkstückspannvorrichtungen, darunter Grundplatten, Rasterplatten, Zwischenplatten und Tombstones, sorgen für eine starre, wiederholgenaue Aufspannung jedes Werkstücks. Diese präzisionsgefertigten Spannvorrichtungen reduzieren die Toleranzsumme, minimieren Einrichtungsfehler und erleichtern die zuverlässige, unbeaufsichtigte Bearbeitung weiterer Aufträge.
- Modulare Spann- und Nullpunktsysteme maximieren Ihren Bearbeitungsbereich, vereinfachen Umrüstungen und verbessern die Wiederholgenauigkeit. Mit flexiblen oder modularen Spannlösungen ist es wesentlich einfacher, mehrere Aufträge in einem Zyklus zu bündeln. Nullpunktspannsysteme ermöglichen es den Bedienern, Spannvorrichtungen oder Werkstücke schnell auszutauschen und dabei sicher zu sein, dass diese jedes Mal – auch von Schicht zu Schicht – an genau derselben Position positioniert werden.
Fokus auf Mitarbeiter und Prozesse
Der Einsatz
von Hochdruck-Kühlmittel oder modernisierten Spannvorrichtungen nützt nichts, wenn Ihre Mitarbeiter die Prozessparameter nicht konsequent einhalten. Bediener und Programmierer benötigen standardisierte
Einrichtungsabläufe und Zugriff auf präzise Spannvorrichtungsmodelle. Wartungsteams sollten den korrekten Druck in den Hochdruck-Kühlmittelsystemen überprüfen. Nun verfügen Sie über die Methoden und Prozesse für langfristige Durchsatzsteigerungen.
Als Nächstes ist es an der Zeit, Ihre Spindelzeit zu maximieren und letztendlich eine unbemannte Fertigung mit fortschrittlicher Automatisierung und Fernüberwachung zu erreichen.
Erfolgskennzahlen und Ziele
- Kürzere Taktzeiten
- Prozentuale Verringerung der Rüst-/Umrüstzeiten
- Steigerung der Erstausbeute, verbesserte Toleranzstabilität bei unbeaufsichtigten Läufen, mehr Teile pro Schicht.
Risiken, die wir beseitigen
- Ermüdung des Bedieners und Nacharbeit aufgrund geringer Steifigkeit und uneinheitlicher Einstellungen
- Unvollständig genutzte Spindeln trotz stabiles Spänehandling (Phase 1), da der Spannbereich nicht optimal ausgenutzt
wurde.
Warum Phase 3 den Schwerpunkt auf skalierbare Automatisierung legt.
Nachdem Stabilität (Phase 1) und Wiederholbarkeit (Phase 2) gesichert sind, können Sie nun automatisierte Systeme wie Palettenpools und Teilezulader integrieren. Diese Systeme vervielfachen den Durchsatz und verlängern die Betriebszeiten bis in die Nacht und an die Wochenenden hinein.
Was gehört in Phase 3 (und warum)?
Palettensysteme und Teilebeschicker steigern die Maschinenauslastung, indem sie den Be- und Entladevorgang automatisieren. Durch die Vorabbereitstellung mehrerer Teile oder Paletten können die Spindeln auch während Pausen, Schichtwechseln und über Nacht weiterarbeiten.
- Automatische Palettenwechsler transportieren automatisch bis zu 40 mit gemischten Werkstücken beladene Paletten zwischen Ihrer Maschine und den Beladebereichen hin und her.
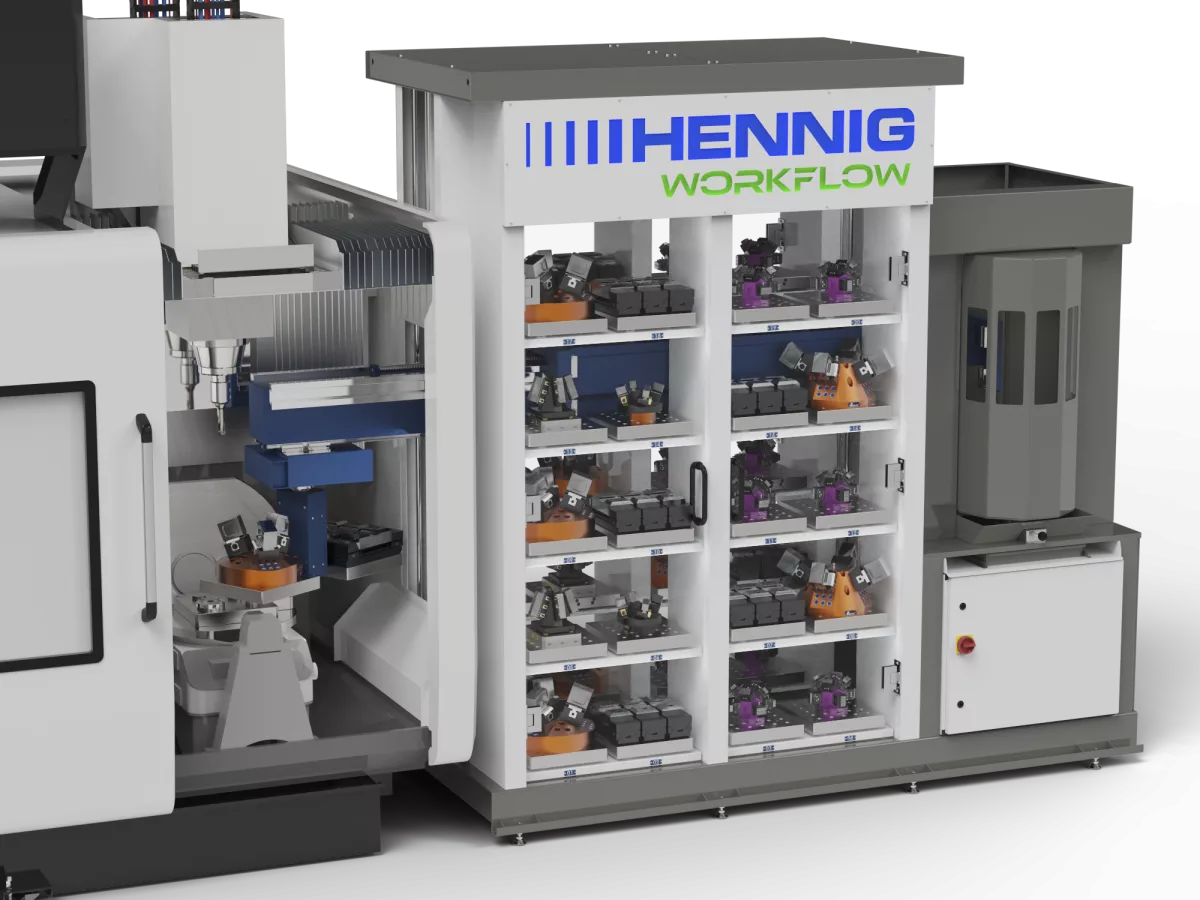
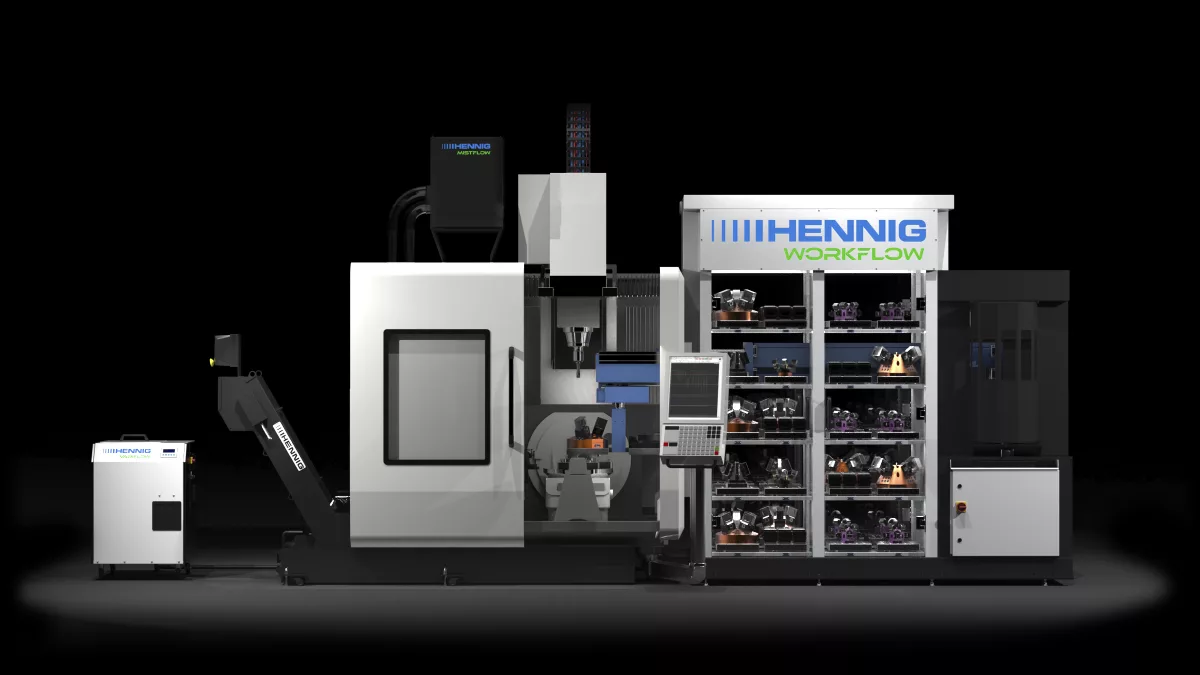
- Wenn Sie nicht über den Platz für herkömmliche Palettenwechsler verfügen, bietet das WorkFlow-System von Hennig eine kompakte Bauweise, die deutlich kleiner ist als bei anderen nachrüstbaren oder nachträglich montierten Palettenwechslern, wodurch erstklassige Automatisierung für jede Werkstatt zugänglich wird.
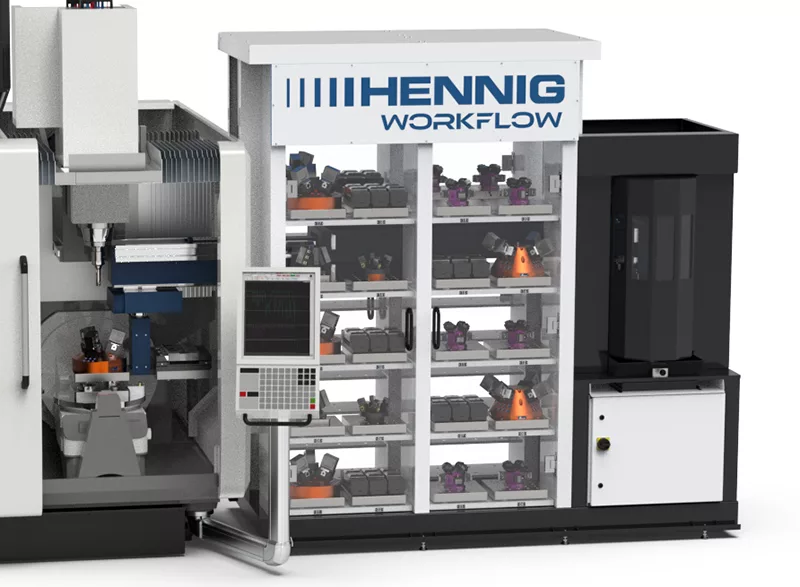
Die in Phase 1 etablierten, automatisierungsfähigen Chip- und Kühlmittelsysteme gewährleisten, dass unbeaufsichtigte Betriebsabläufe dank Sensortechnik stabil bleiben. Ohne stabile Prozesse und zuverlässige Alarmsysteme, Förderbänder, Filteranlagen und Kühlmittelüberwachung kann die Automatisierung größere Probleme verursachen, anstatt sie zu lösen. Mit diesen Grundlagen können Paletten- und Werkstücklader zuverlässig betrieben werden.
Die Standardisierung der Spannvorrichtungen über Maschinen und Zellen hinweg gewährleistet, dass dasselbe Paletten- oder Werkstückhandhabungssystem problemlos skaliert werden kann. Wenn alle Maschinen gemeinsame Grundplatten oder eine Nullpunkt-Spannung nutzen, wird die Automatisierung standardisiert statt maßgeschneidert, was Integrationskosten und Komplexität reduziert.
Betriebsregeln und Überwachungsmaßnahmen wie Werkzeugbrucherkennung, Sensoren zur Spannbestätigung und Alarmreaktionsprotokolle sind unerlässlich, um sowohl die Qualität als auch die Betriebszeit während des unbemannten Betriebs zu gewährleisten. Das IoT-System zur intelligenten Überwachung, Optimierung und Fehlererkennung von Werkzeugmaschinen umfasst zudem verschiedene Späne- und Kühlmittelsensoren. Sie sind Ihre Augen und Ohren während automatisierter Zyklen, sodass Sie sofort wissen, wenn etwas schiefgeht – ganz gleich, wo Sie sich gerade befinden.
- Durch die automatische Behebung häufiger Probleme oder das Auslösen von Warnmeldungen, bevor diese eskalieren, verhindern Überwachungsmaßnahmen kostspieligen Ausschuss, sichern den unbeaufsichtigten Betrieb und gewährleisten, dass die Automatisierung einen zuverlässigen ROI liefert.
Fokus auf Menschen und Prozesse
Automatisierung erfordert klare Betriebsregeln, geschulte Bediener und manchmal auch externes Fachwissen.
Viele Betriebe beauftragen einen Automatisierungsingenieur oder Integrator mit der Konfiguration von Palettensystemen und Überwachungsmaßnahmen. Die Bediener benötigen anschließend Schulungen zur Fehlerbehebung, beispielsweise dazu, was zu tun ist, wenn ein Spannsensor auslöst oder das System einen Werkzeugbruch meldet.
Mit den richtigen Mitarbeitern und Prozessen kann ein einziger Nachtwächter Dutzende von Linien überwachen und so eine zuverlässige „Lights-out“-Produktion anstelle unerwarteter Ausfallzeiten ermöglichen.
Erfolgskennzahlen und Ziele
- Das Verhältnis von Bediener zu Maschine steigt (z. B. von 1:1 auf 1:2–1:4).
- Mehr unbeaufsichtigte Stunden pro Woche; mehr pünktliche Lieferungen
- OEE (siehe Präsentation von Nick)
Worksheet 1: The Bottleneck Finder
Rate nine parts of your CNC ecosystem, from chip and coolant management to automation readiness, on a 1 to 5 scale against your last three months. The scoring lands on your top three sources of lost capacity, the hours each one costs you per week, and which of the three phases your shop should actually start in. One sheet per line or cell.
Worksheet 2: The Three-Phase Upgrade Planner
One page per upgrade, so every machine or cell gets its own mini project plan. Bottleneck, why now, solution, expected impact, dependencies, risks, budget, lead times, owner, and due date up front. Success measure, actual impact, and a review date at the back, so the upgrade gets checked after it runs, not just approved before it ships.
Worksheet 3: The ROI Calculator
Enter your machine rate, downtime hours, scrap percentage, and upgrade cost. You get the weekly and annual cost of the downtime you are already absorbing, the savings a fix recovers, and the payback period in months. It closes with a one-line business case and a signature block, because the math only matters if someone signs it.