




Introducción
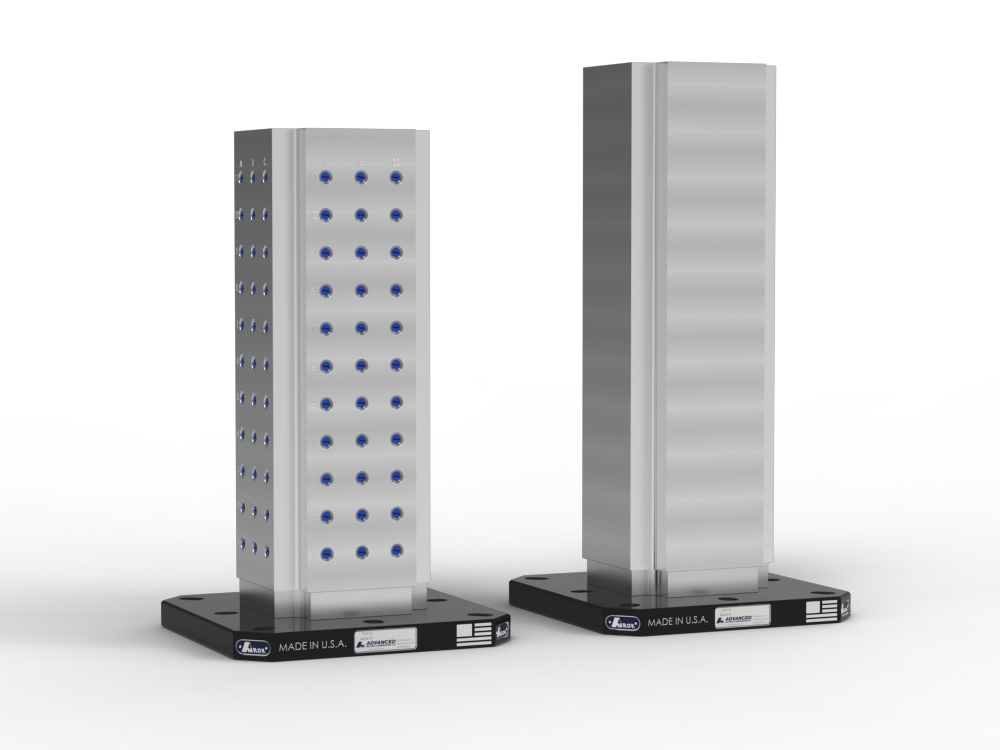
Por lo general, la mayoría de las lápidas en los Estados Unidos están hechas de hierro fundido, acero o aluminio.
El hierro fundido y el acero son pesados, tienen buenas propiedades de amortiguación (reducción de vibraciones) y son menos costosos que el aluminio. El aluminio es más ligero, lo que aumenta la aceleración de la corredera, pero tiene malas propiedades de amortiguación y es más costoso que el hierro fundido.
Existe un límite de peso en las mesas y paletas de las máquinas herramienta (donde se montan las placas de sujeción) y las pesadas placas de hierro fundido o acero, junto con los tornillos de banco y las abrazaderas pesadas, pueden exceder el límite de peso y limitar la aceleración disponible. Por eso algunos eligen el aluminio, que evita el problema del peso. Sin embargo, con el aluminio puede haber un problema de vibración. La vibración excesiva hace que las herramientas se desgasten más rápido, lo cual es costoso; también reduce la calidad de la pieza al aumentar la rugosidad de la superficie.
Las placas de apoyo de mineral epoxi ofrecen una alternativa a los materiales de hierro fundido, acero y aluminio. Fabricadas con una mezcla de piedra triturada y un
agente aglutinante epoxi, pesan menos que el hierro fundido y el acero, y amortiguan mejor las vibraciones que el aluminio.
Configuración y procedimiento de las pruebas
Dado que los soportes sostienen la pieza de trabajo durante el mecanizado, su respuesta dinámica forma parte del sistema en su conjunto. El objetivo de este trabajo era medir la dinámica de forma individual y, posteriormente, como parte de la configuración de la máquina. Todas las pruebas fueron realizadas por el Dr. Tony L. Schmitz, profesor de ingeniería mecánica de renombre mundial en la Universidad de Tennessee, Knoxville, y miembro del cuerpo docente del Laboratorio Nacional de Oak Ridge, especializado en investigación sobre máquinas herramienta e ingeniería de fabricación.
CONFIGURACIÓN Y PROCEDIMIENTO DE LAS PRUEBAS INDIVIDUALES
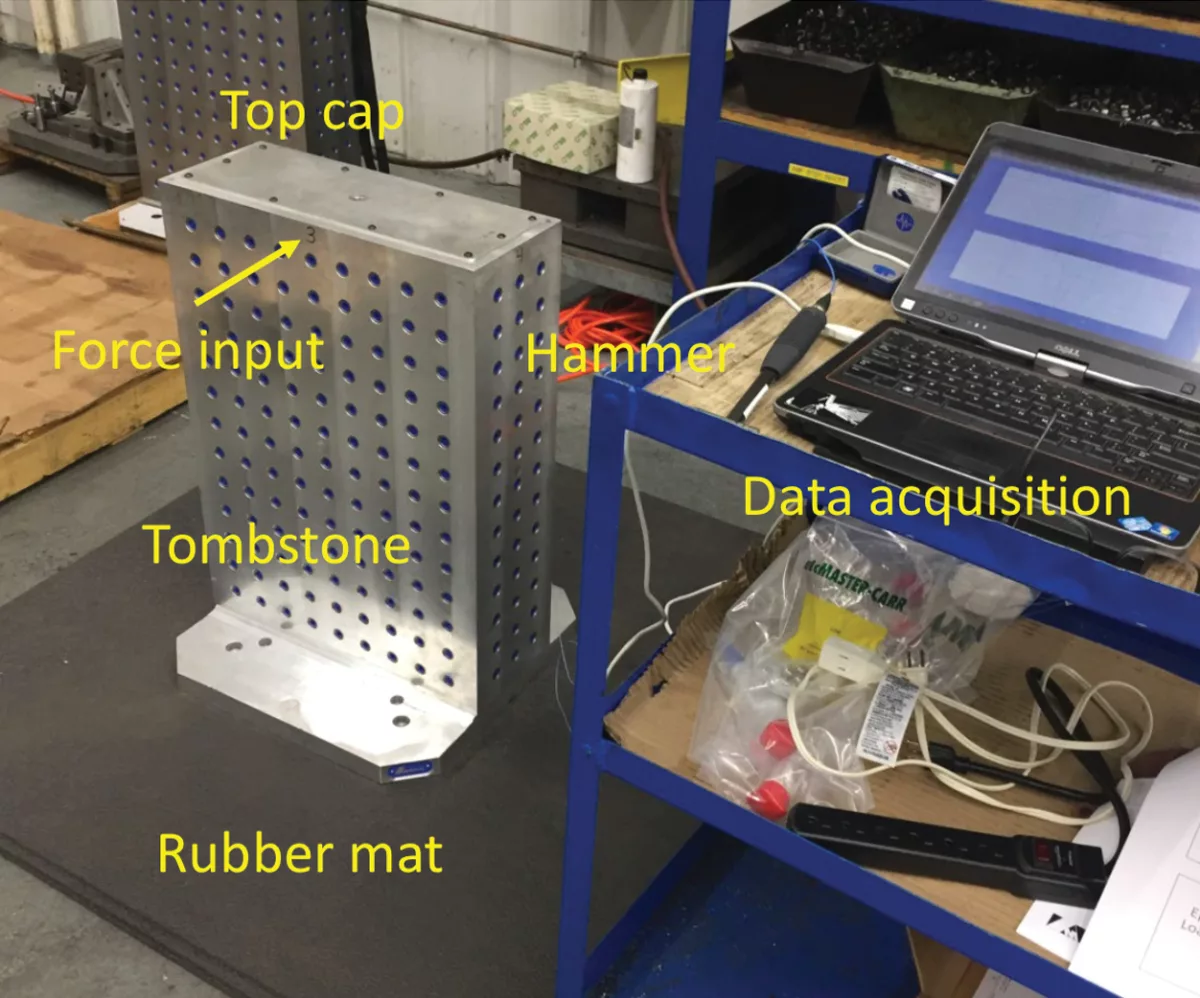
Se sometieron a prueba cuatro bloques de prueba de forma individual: hierro fundido (hueco), acero (hueco), aluminio (hueco) y epoxi (sólido). Cada uno se colocó sobre una alfombrilla de goma gruesa durante la prueba para eliminar los efectos de las condiciones de contorno, tales como el par de apriete de los pernos y la planitud de la superficie de montaje. Los bloques de prueba se excitaron mediante un martillo instrumentado y la respuesta se midió utilizando un acelerómetro (no mostrado).
Se realizaron dos pruebas. En primer lugar, se midió la respuesta de vibración libre debida a un impulso (golpe de martillo). El objetivo era comparar las tasas de decaimiento de la vibración de la lápida (o «zumbido») causada por la fuerza aplicada. Un decaimiento más rápido significa que las vibraciones cesan antes.
En segundo lugar, se midió la función de respuesta en frecuencia. Esta es la relación entre la respuesta de la vibración y la fuerza en el dominio de la frecuencia. Permite determinar la frecuencia natural, la rigidez y la relación de amortiguación para cada modo de vibración. En conjunto, estos parámetros describen cómo vibra un sistema debido a una fuerza de corte.
RESULTADOS DE LA RESPUESTA A VIBRACIONES (GRATIS)
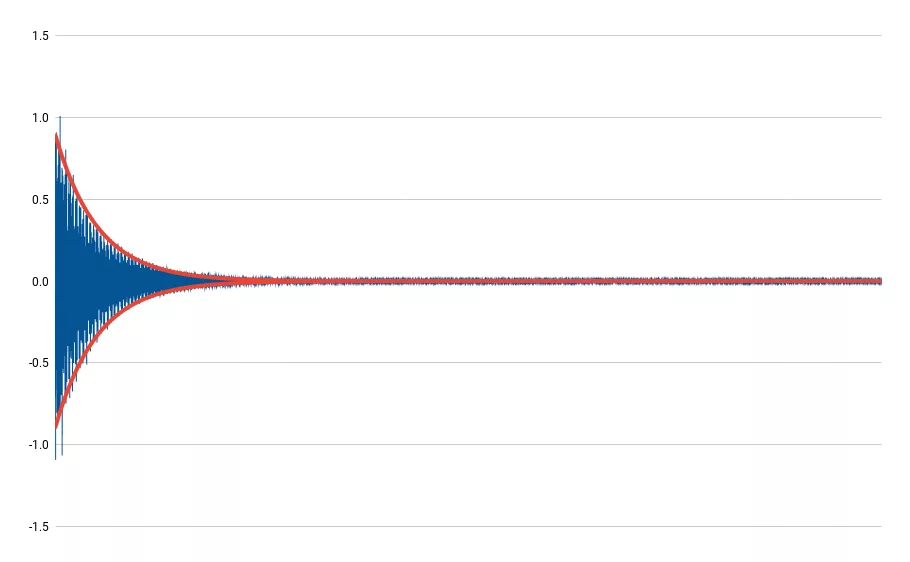
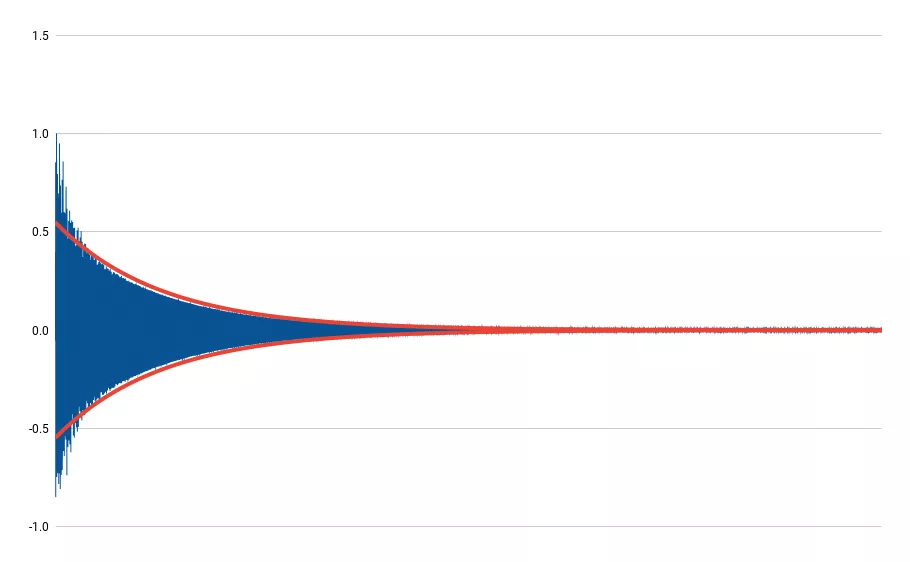
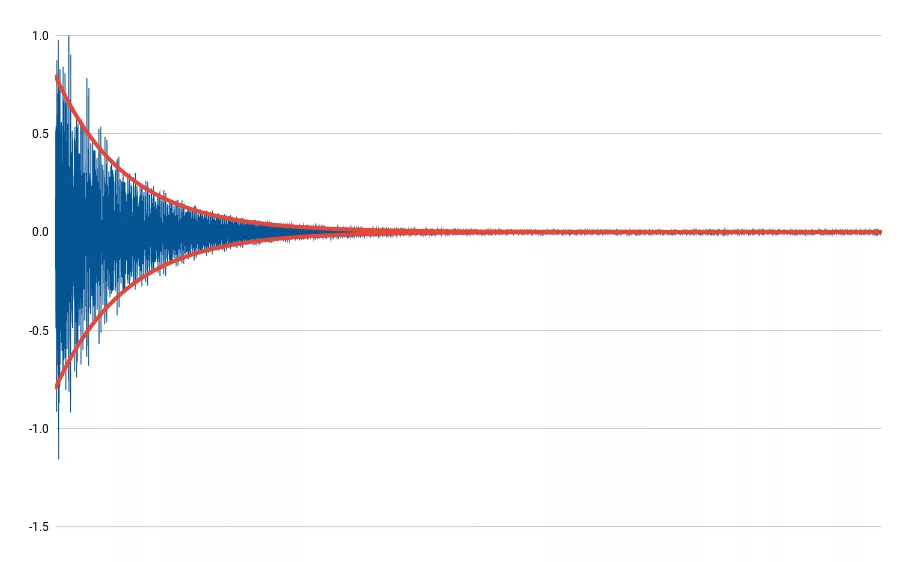
La aceleración máxima se normalizó a uno en todas las pruebas para poder realizar una comparación directa entre las cuatro placas. A continuación, se ajustó una tendencia de decaimiento exponencial a cada respuesta de vibración libre (líneas rojas), donde una tasa de decaimiento más rápida indica un mayor amortiguamiento. En definitiva, un mayor amortiguamiento implica un mecanizado más estable. Se observa que la vibración cesa mucho antes en el caso del epoxi. Esto significa un mayor amortiguamiento. Véase a continuación.
Acero
Aluminio
Hierro fundido
Epoxi
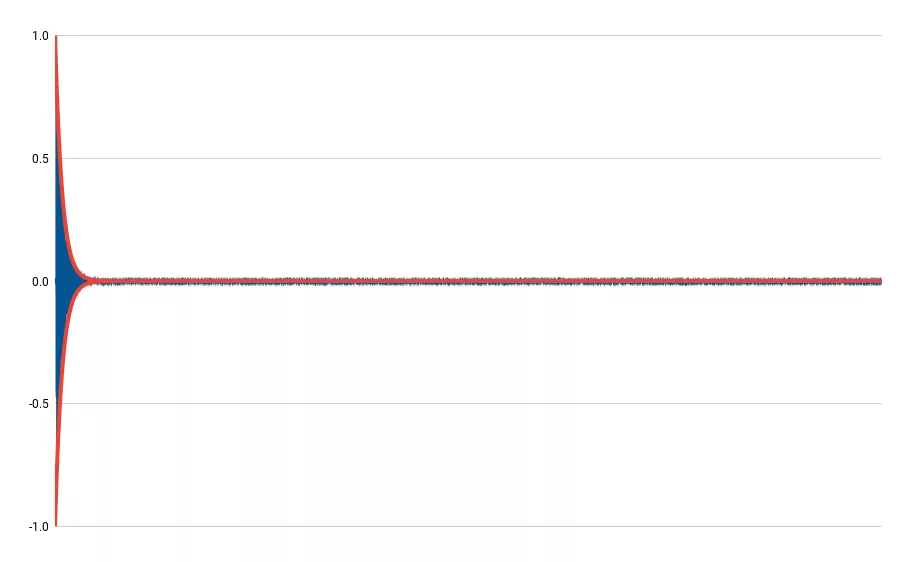
Este resultado demuestra que la losa de epoxi ofrece una amortiguación significativamente mayor que los demás materiales. Por ejemplo, la tasa de decaimiento del epoxi es 15 veces mayor que la del aluminio en las dos losas sometidas a prueba.
| Material | Tasa de decaimiento exponencial (r) | Aumento | Aumento del epoxi respecto a los demás |
| Hierro fundido | -15 | 16,7 % | 6x |
| Acero | -9 | 10 | 10x |
| Aluminio | -6 | 6,7 % | 15x |
| Epoxi | -90 | 100 % | - |
RESULTADOS DE LA FUNCIÓN DE RESPUESTA EN FRECUENCIA
Se sometieron a prueba las cuatro lápidas (sin tapa superior) para identificar el primer modo de flexión y, a continuación, determinar los parámetros modales (frecuencia natural, rigidez y coeficiente de amortiguación) de dicho modo. Esto permite comparar tanto la rigidez como la amortiguación de cada material.
La última fila muestra el producto de la rigidez (N/m) y la relación de amortiguación (%). Un número mayor es mejor. Este resultado muestra que la lápida de epoxi superó a todas las demás lápidas que se sometieron a prueba en el primer modo de flexión. Por ejemplo, la lápida de epoxi tiene una rigidez dinámica (es decir, el producto de la rigidez y la relación de amortiguación) 25,2 veces mayor que la lápida de aluminio.
| Parámetro modal | Hierro fundido | Acero | Aluminio | Epoxi |
| Frecuencia natural (Hz) | 1350,0 | 1651,4 | 1266,5 | 2193,9 |
| Rigidez (N/m) | 7,24 x 10⁹ | 6,12 x 10⁹ | 1,62 x 10⁹ | 10,9 x 10⁹ |
| Relación de amortiguamiento (%) | 0,23 | 0,16 | 0,20 | 0,75 |
| Rigidez dinámica (N/m) | 1,67 x 10⁹ | 0,979 x 10⁹ | 0,324 x 10⁹ | 8,18 x 10⁹ |
| Relación de rigidez dinámica | 4,89x | 8,36x | 25,2x | - |
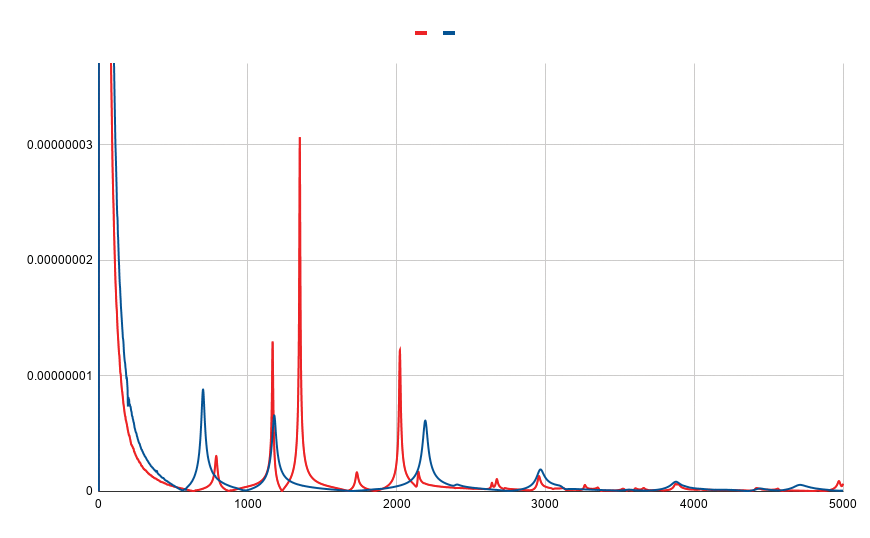
Esta figura muestra la comparación de las funciones de respuesta en frecuencia de los bloques de hierro fundido huecos (sin tapa) y los bloques de epoxi macizos. Dado que el pico máximo del bloque de hierro fundido es mayor que el del bloque de epoxi, este último ofrece una mayor rigidez dinámica. Sin embargo, si se coloca la tapa superior, se considera que ambos serían comparables.
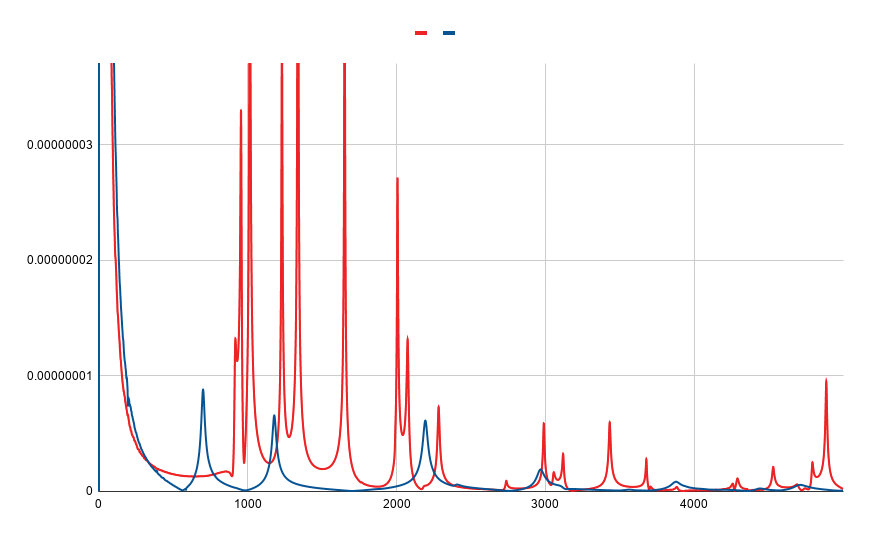
Esta figura muestra la comparación de las funciones de respuesta en frecuencia para los bloques de acero huecos (sin tapa) y los bloques de epoxi macizos. Tenga en cuenta que el bloque de acero no tenía una nervadura central. Por lo tanto, hay muchos modos de vibración adicionales debido al movimiento de la cara sin soporte entre los dos bordes laterales. Dado que el pico más alto del bloque de acero es mayor que el pico más alto del bloque de epoxi, el bloque de epoxi vuelve a ofrecer una mayor rigidez dinámica en general.
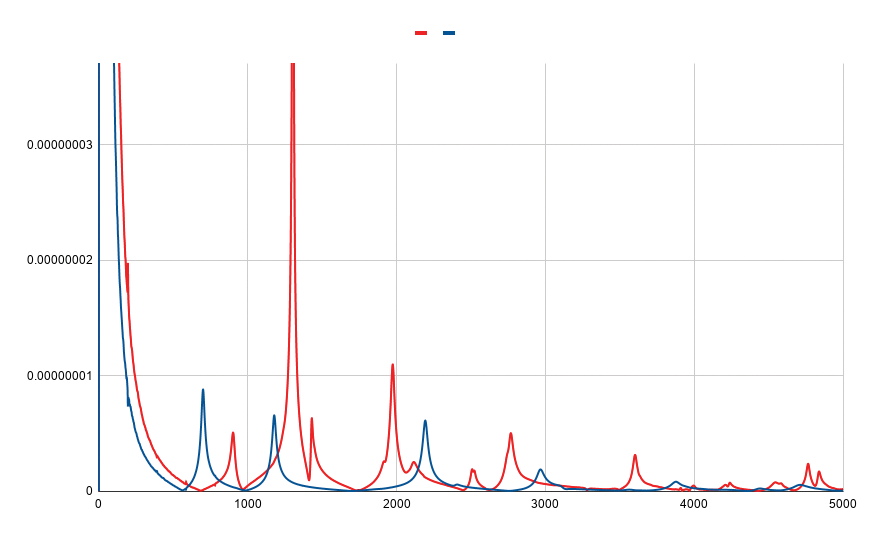
Esta figura muestra la comparación de las funciones de respuesta en frecuencia de los soportes huecos de aluminio (con tapa) y los soportes macizos de epoxi. Un pico más pequeño indica un modo más rígido. Un pico más amplio indica una mayor amortiguación. Dado que el pico más grande del soporte de aluminio es mucho mayor que el pico más grande del soporte de epoxi, se concluye que el soporte de epoxi ofrecerá un mejor rendimiento que el de aluminio en aplicaciones de mecanizado.
CONFIGURACIÓN Y PROCEDIMIENTO DE PRUEBAS DE MÁQUINAS
El objetivo de estas pruebas era medir el movimiento de la pieza (aceleración) durante el mecanizado para comparar magnitudes. Según la segunda ley del movimiento de Newton (que suele expresarse como F = ma), la
medición de la aceleración es una medición de la respuesta a una fuerza.
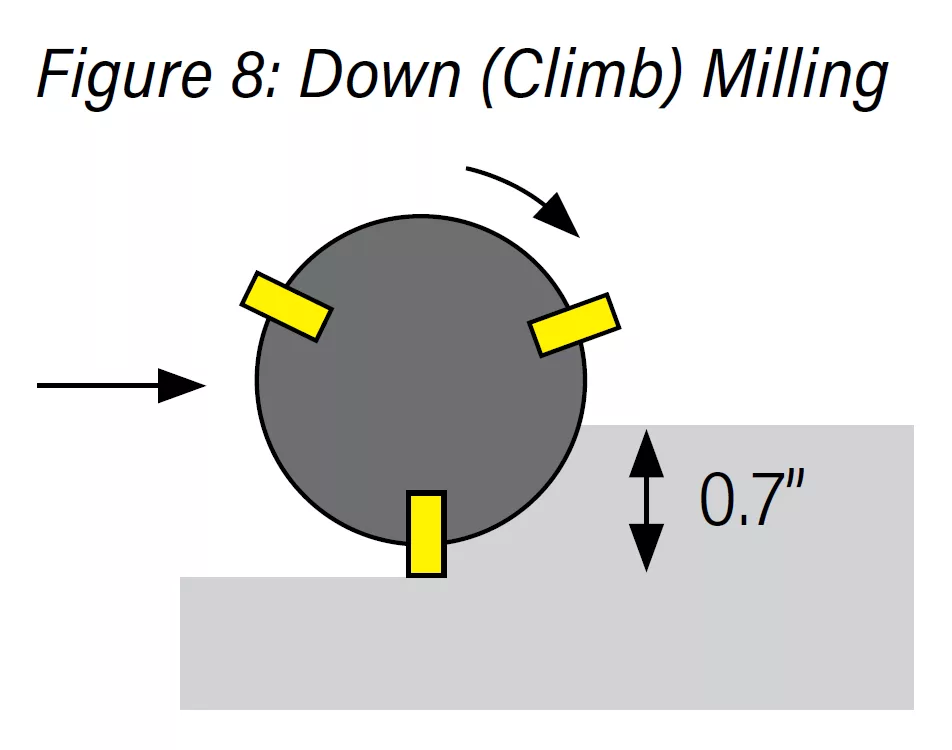
En este conjunto de resultados, una mayor amortiguación proporciona una menor aceleración. El material de trabajo consistió en acero de bajo carbono. Se realizaron cortes de fresado descendentes (ascendentes) en dos ubicaciones (frontal y lateral) en cada bloque de prueba con una fresa de cara de tres insertos de 2” de diámetro. Se midió el movimiento del bloque de prueba para cada corte utilizando un acelerómetro, con un avance de 0,002” por diente, una profundidad de corte axial de 0,1” y una velocidad del husillo de 1336 rpm. Véase la figura 8.
Se seleccionó una fresa de cara de tres insertos. En la configuración frontal, la pieza de trabajo se atornilló a la primera (superior) y tercera fila de orificios. El movimiento
se midió en la dirección x (avance). Para la configuración lateral, la pieza de trabajo se atornilló a la primera (superior) y quinta fila de orificios. El movimiento se midió en la dirección z (avance). Se montaron soportes en la máquina herramienta con las piezas de trabajo atornilladas a las caras frontal y lateral de los soportes. Los soportes se montaron sobre bloques de apoyo, no sobre la mesa de la máquina.
RESULTADOS DE LAS PRUEBAS DE LA MÁQUINA
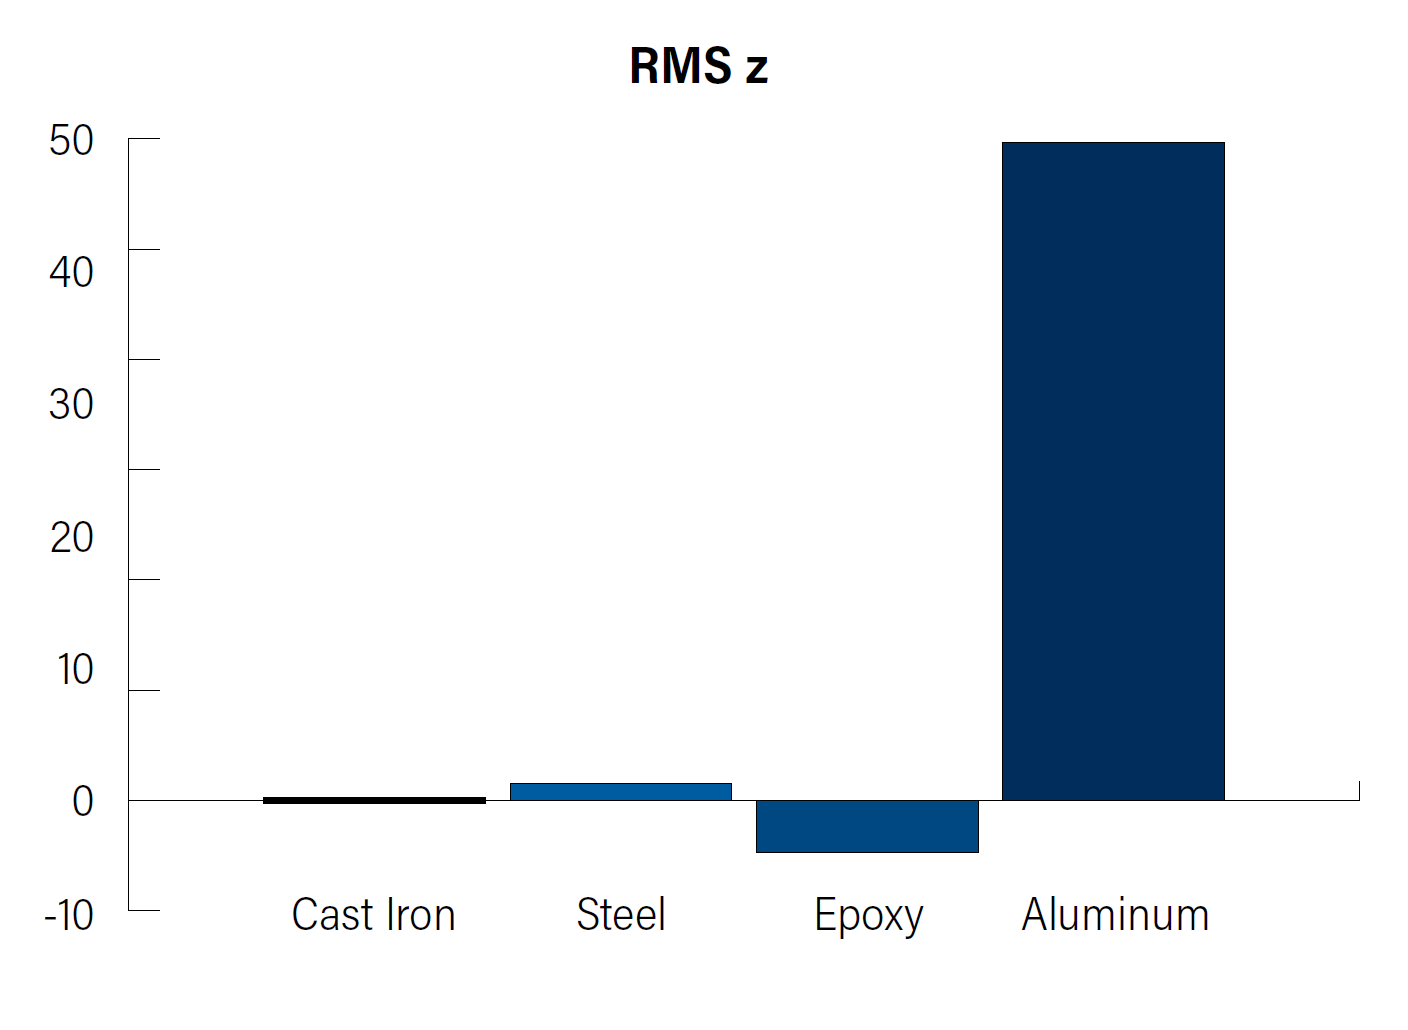
Se midieron las señales de aceleración y se registró el valor cuadrático medio (RMS) de cada una. A continuación, se compararon los resultados de las cuatro placas de prueba calculando el cambio porcentual con respecto a los resultados de la placa de hierro fundido (considerada el estándar de la industria). La placa de epoxi tuvo un rendimiento comparable al de las placas de acero y hierro fundido, mientras que los niveles de vibración de la placa de aluminio fueron mucho más altos que los de las placas de hierro fundido, acero y epoxi.
Estos resultados muestran los valores de aceleración RMS obtenidos en las pruebas de mecanizado de piezas de acero en la cara frontal de las placas de prueba: hierro fundido (0,77), acero (0,84), epoxi (0,86) y aluminio (1,15). La figura identifica el cambio porcentual respecto a la línea de base del hierro fundido. Los niveles de vibración del acero y el epoxi son aproximadamente un 10 % más altos, mientras que los del aluminio son casi un 50 % más altos.
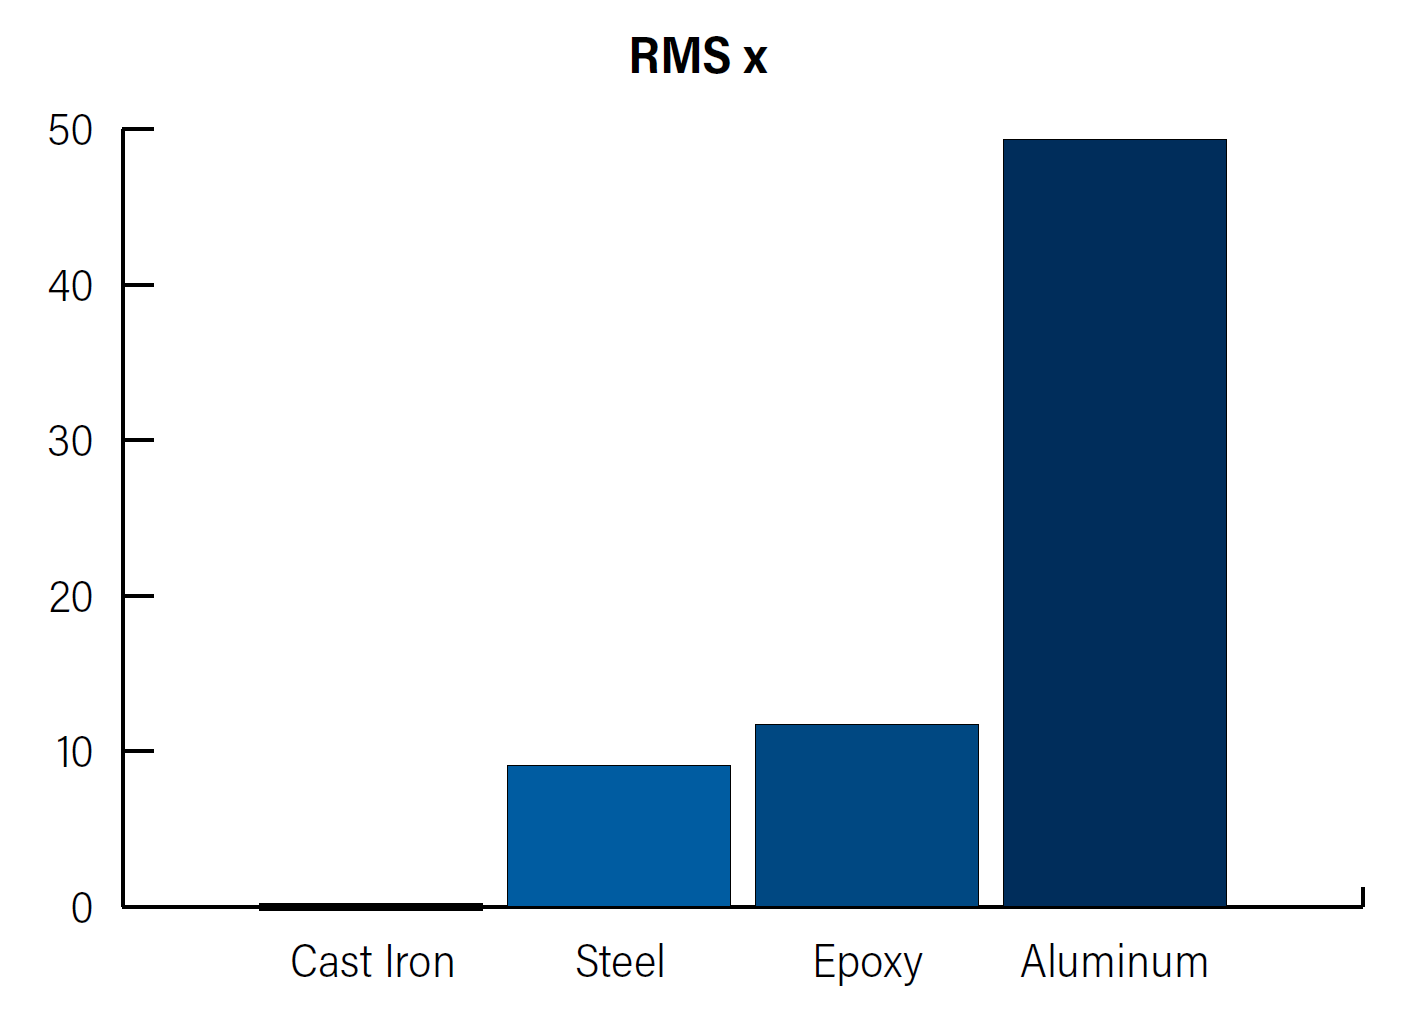
Estos resultados muestran los valores de aceleración RMS obtenidos en las pruebas de mecanizado de piezas de acero en la cara lateral de los soportes: hierro fundido (1,91), acero (1,94), epoxi (1,82) y aluminio (3,05). Las cifras muestran nuevamente el cambio porcentual respecto al hierro fundido. En este caso, la lápida de epoxi superó a todas las demás, mientras que el aluminio dio como resultado un aumento del 60 % en el nivel de vibración en comparación con el hierro fundido.
Conclusión
Las placas de apoyo de epoxi mineral representan un avance significativo que puede mejorar los procesos de mecanizado al reducir el peso sin dejar de ofrecer una rigidez dinámica suficiente. Se ha demostrado que el rendimiento en el mecanizado es comparable al de la opción más tradicional de hierro fundido. En la práctica, el material de epoxi ofrece una plataforma flexible capaz de adaptarse a múltiples etapas de sujeción y operaciones, minimiza la expansión térmica, reduce la masa y controla las vibraciones.
Acerca de los autores
DR. TONY L. SCHMITZ
Universidad de Tennessee, Knoxville
Profesor, Departamento de Ingeniería Mecánica, Aeroespacial y Biomédica
Profesor asociado del Laboratorio
Nacional de Oak Ridge
CHRISTINE SCHMITZ
Autora colaboradora de MakingChips
Contenido relacionado

 1 min 51 sec
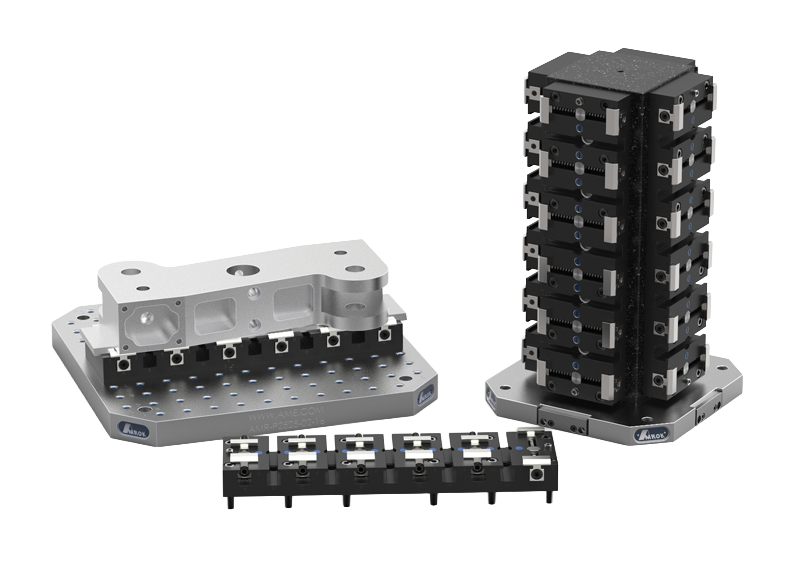
Tombstone CNC de AMROK con sistema de sujeción SCHUNK VERO-S
Al combinar los productos de sujeción de AMROK y Schunk, una placa de sujeción CNC de AMROK mecanizada especialmente puede alojar los soportes de fijación de punto cero Vero-S de Schunk. Con un diseño autoblocante accionado por resorte y una instalación de pasadores en un ángulo de hasta 23 grados, los soportes Vero-S son capaces de reducir el tiempo de configuración en casi un 90 %.