




Parte 1: Introducción a la sujeción de piezas
«El tiempo es dinero».
«Si no estás fabricando piezas, no estás ganando dinero».
Todos en el sector del mecanizado han escuchado estas dos frases. La primera nos insta a optimizar la productividad y la rentabilidad reduciendo el tiempo de ciclo total de las operaciones de mecanizado. La segunda nos recuerda que las máquinas infrautilizadas son un desperdicio de recursos de capital. También destaca el hecho de que el tiempo de ciclo de cualquier componente que se produzca se compone del tiempo en que la máquina está retirando material de la pieza de trabajo de manera activa, o realizando la eliminación de virutas, y el tiempo dedicado a todas las demás actividades que también deben realizarse. Por encima de todo, nos insta a minimizar la parte del tiempo de ciclo que no corresponde a la generación de virutas para mejorar la rentabilidad.
La elección de los accesorios y dispositivos para sujetar la pieza durante el mecanizado puede tener un gran impacto en el tiempo de ciclo y la rentabilidad de las operaciones de mecanizado. En esta serie, analizaremos cómo la elección de los sistemas de sujeción influye tanto en los aspectos económicos como en los físicos del proceso de mecanizado.
La economía se trata de tiempo y dinero, y nos impulsa a minimizar el tiempo dedicado a todas las fases del negocio del mecanizado para aumentar la rentabilidad. Esencialmente, nos dice lo que queremos hacer. La economía del negocio del mecanizado nos presiona para mejorar constantemente la productividad de nuestras operaciones. Para ello, debemos hacer un uso óptimo de nuestro personal de planta y de las máquinas herramienta de nuestro inventario. Esto puede traducirse en una programación eficaz para minimizar el tiempo de inactividad, así como en la minimización del tiempo de ciclo de las piezas individuales.
Desafortunadamente, las máquinas herramienta y los procesos de mecanizado, 3PARTE 1 incluyendo la sujeción de piezas y los accesorios, se rigen por las leyes de la física, lo que impone limitaciones a lo que realmente podemos hacer. Las propiedades físicas de la máquina herramienta y del sistema de sujeción de piezas incluyen aspectos como el par y la potencia del husillo, el número y la disposición de los ejes, la velocidad y la aceleración de los ejes, el tamaño y la forma del espacio de trabajo, y la rigidez y la amortiguación. La selección de las herramientas, los parámetros de mecanizado y las trayectorias de las herramientas se combinan con las propiedades físicas de la máquina herramienta y el sistema de sujeción de piezas para determinar las fuerzas de corte resultantes, las deflexiones y vibraciones, y las distorsiones térmicas del sistema; y, en última instancia, la precisión y el acabado superficial del producto resultante.
La economía y la física del mecanizado interactúan fuertemente y, a menudo, están en conflicto. Encontrar el punto óptimo para las operaciones requiere una buena comprensión de ambas. Veremos en esta serie de artículos que la selección de los sistemas de sujeción de piezas juega un papel importante tanto en la economía como en la física del mecanizado.
Los objetivos de esta serie de artículos son proporcionar al lector:
- Una comprensión de la física básica del mecanizado y de cómo esta limita lo que es posible en las operaciones de mecanizado
- Una comprensión de la gama de opciones disponibles para la fijación y sujeción de piezas, incluyendo soportes tipo «tombstone», placas de fijación y sistemas de sujeción
- Una comprensión de cómo la selección de los componentes del sistema de sujeción de piezas, incluidos los materiales, afecta tanto a la física como a la economía de las operaciones de mecanizado
En esta serie de artículos presentaremos una guía completa sobre la sujeción y fijación estacionarias de piezas para ayudar a la comunidad de mecanizadores a optimizar sus operaciones.
Parte 2: Los aspectos económicos de la sujeción de piezas
El mecanizado es un proceso sustractivo en el que se retira material de una pieza de trabajo sobredimensionada hasta alcanzar la geometría final de la pieza. En el mecanizado tradicional, una herramienta de filo afilado se desplaza a lo largo de la pieza de trabajo para generar pequeñas virutas. Este proceso de generación de virutas da lugar a la aplicación de fuerzas sobre la pieza de trabajo que, en ocasiones, pueden ser bastante elevadas. Por lo tanto, todas las operaciones de mecanizado requieren un sistema que sujete la pieza de trabajo con la firmeza suficiente para resistir estas fuerzas de mecanizado. En muchos talleres, esto se hace mediante un tornillo de banco manual montado de forma permanente en la mesa de trabajo de la máquina. En este artículo analizaremos cómo la elección del sistema de sujeción de piezas puede afectar drásticamente la rentabilidad de las operaciones de mecanizado.
Uno de los factores que más influyen en el costo de producción de una pieza mecanizada es el tiempo de ciclo, es decir, el tiempo total transcurrido desde que se carga una pieza en bruto en la máquina hasta que se retira la pieza terminada. El tiempo de ciclo total suele estar compuesto por el tiempo dedicado a la generación de virutas —es decir, al corte efectivo del material de la pieza— y otras actividades no relacionadas con la generación de virutas. El conocido dicho «si no estás generando virutas, no estás ganando dinero» nos recuerda que minimizar la parte del tiempo de ciclo no dedicada a la generación de virutas es fundamental para la rentabilidad de la operación. Por supuesto, es igualmente importante minimizar la parte del tiempo de ciclo dedicada a la generación de virutas mediante la selección óptima de herramientas, trayectorias de herramientas y parámetros de mecanizado. Ese tema se tratará en un artículo posterior.
Los principales factores que contribuyen al tiempo de ciclo y que no están relacionados con la generación de virutas son:
- Carga y descarga de piezas
- Arranque y parada de la máquina
- Apertura y cierre de la puerta
- Soplado de virutas y refrigerante de las piezas terminadas Sujeción y liberación de las piezas, incluyendo la localización y el reacondicionamiento de cualquier herramienta necesaria
- Limpieza del espacio de trabajo de la máquina y del accesorio para prepararlo para aceptar la nueva pieza
- Cambio de herramientas
- Calibración de la pieza si es necesario
- Inspecciones durante el proceso según sea necesario
- Limpieza y mantenimiento periódicos de la máquina, distribuidos en función del número de piezas producidas entre estas actividades
- Carga y ajuste de las herramientas de corte, asignados proporcionalmente al número de piezas producidas entre estas actividades
Uno de los factores más importantes que influyen en la selección de los sistemas de sujeción de piezas es el volumen total de producción, es decir, el número de piezas idénticas que se van a fabricar; y el tamaño del lote, es decir, el número de piezas idénticas que se fabricarán en una sola configuración y ciclo de producción. En el caso de piezas únicas o prototipos, todos los factores deben incluirse en el tiempo de ciclo de cada pieza. En casos de grandes tiradas de producción y producción continua, puede tener sentido diseñar y construir sistemas de sujeción automatizados y personalizados, dedicados a esta pieza única o familia de piezas, ya que el costo de estos puede amortizarse sobre un gran número de piezas. Esto puede reducir en gran medida la parte del tiempo de ciclo que no se dedica a la producción de virutas. Para lotes de tamaño intermedio y volúmenes de producción, la elección inteligente de los sistemas de sujeción de piezas puede reducir considerablemente el tiempo de ciclo al distribuir las actividades no relacionadas con la producción de virutas entre múltiples piezas, lo que aumenta la productividad y la rentabilidad.
Imaginemos una máquina con un tornillo de banco convencional que se utiliza para fabricar una pieza hipotética de tamaño reducido con un tiempo de ciclo nominal de 10 minutos, de los cuales 1,5 minutos se dedican a todas las etapas del proceso de carga y descarga de la pieza. De los 8,5 minutos restantes, supongamos que un minuto se destina al cambio de herramientas y 7,5 minutos al mecanizado propiamente dicho. En este ejemplo, con el tornillo de banco como sistema de sujeción de piezas, solo es posible fabricar una pieza a la vez. Una vez que se carga la pieza, el operador de la máquina tiene 8,5 minutos en los que poco tiene que hacer mientras la máquina está en funcionamiento. Es probable que esto se deba a que no hay tiempo suficiente para atender otra máquina o para avanzar de manera significativa en otras tareas. Por lo tanto, en una hora se producirán seis piezas y el operador estará «inactivo» durante 51 minutos. En otras palabras: solo se agrega valor durante el 15 % del tiempo. Si el espacio de trabajo en la máquina es lo suficientemente grande como para acomodar un sistema de sujeción de piezas que pueda sostener seis piezas, los números cambian drásticamente. El tiempo total de carga y descarga de piezas probablemente se reducirá a menos de 1,5 minutos por pieza, ya que algunas de las actividades individuales solo ocurren una vez y otras, como la limpieza de piezas y accesorios, se realizan para todas las piezas simultáneamente. Así pues, supongamos que se tarda un total de seis minutos, o un minuto por pieza. Una vez que se pone en marcha la máquina, funcionará durante algo menos de 51 minutos, seis piezas por 8,5 minutos por pieza de tiempo de funcionamiento de la máquina, ya que los cambios de herramienta solo tienen que realizarse una vez por lote. Por lo tanto, el tiempo de funcionamiento para el lote de seis piezas será de 45 minutos de tiempo de mecanizado real (6 piezas por 7,5 minutos por pieza), más 1 minuto para los cambios de herramienta, más 6 minutos para la carga y descarga, lo que da un total de 52 minutos. Ahora, el tiempo de ciclo efectivo para cada pieza es de 8,67 minutos, lo que supone una reducción del 13,3 %. Además, el operador dispondrá ahora de 46 minutos de tiempo ininterrumpido para atender eficazmente otras máquinas o dedicarse a otras tareas.
Este sistema mejorado de sujeción de piezas ofrece beneficios económicos adicionales. La máquina ahora puede funcionar sin supervisión durante 46 minutos, lo que le permite continuar la producción durante las pausas para el almuerzo e incluso después de la hora de cierre. Considere una jornada laboral de 8 horas más una pausa para el almuerzo de 45 minutos. La configuración de un solo tornillo de banco podrá fabricar 48 piezas en un día. El sistema mejorado de sujeción de piezas permite que la misma máquina fabrique 11 lotes al día, o 66 piezas (8 horas a 52 minutos por lote dan como resultado 9 lotes, y podemos incluir un lote durante el almuerzo y otro después de la hora de cierre). En este escenario, la producción aumenta en casi un 38 % sin costos de mano de obra adicionales, y los operadores de la máquina tienen tiempo suficiente para dedicarse de manera efectiva a otras tareas. Esto no solo aumenta su productividad, sino que también reduce el costo de mano de obra incorporado en cada pieza producida.
Resumen: La economía de los sistemas de sujeción de piezas
Parte 3: Diseño de sistemas de sujeción de piezas
La creación de un sistema de sujeción de piezas es un ejercicio de diseño de ingeniería, incluso si el sistema se ensambla a partir de componentes de catálogo. El primer paso en el diseño consiste en identificar todas las funciones que debe cumplir cualquier diseño exitoso, junto con una lista de requisitos y restricciones que definan los objetivos de rendimiento para lograr cada función, así como cualquier limitación inherente al hardware utilizado para alcanzarlos.
Siempre resulta muy tentador lanzarse directamente a la acción y empezar a tomar componentes y ensamblarlos, pero la experiencia demuestra que se obtienen mejores resultados si nos tomamos unos momentos para alejarnos del hardware y considerar primero el problema de diseño de manera más abstracta. Hacer esto ayuda a asegurarnos de que comprendemos plenamente lo que queremos lograr. En este artículo aplicaremos esta metodología al diseño de sistemas de sujeción de piezas.
FUNCIONES DEL SISTEMA DE SUJECCIÓN DE PIEZAS
Sujete la pieza de trabajo con firmeza durante el mecanizado para evitar movimientos indeseados en todos los ejes. Los cuerpos rígidos tienen seis grados de libertad de movimiento en el espacio, es decir, traslaciones a lo largo de las tres direcciones de coordenadas, X, Y y Z, y rotaciones alrededor de esas mismas direcciones, Rot-X, Rot-Y y Rot-Z. El movimiento puede producirse en las direcciones positiva y negativa de cada uno de estos grados. 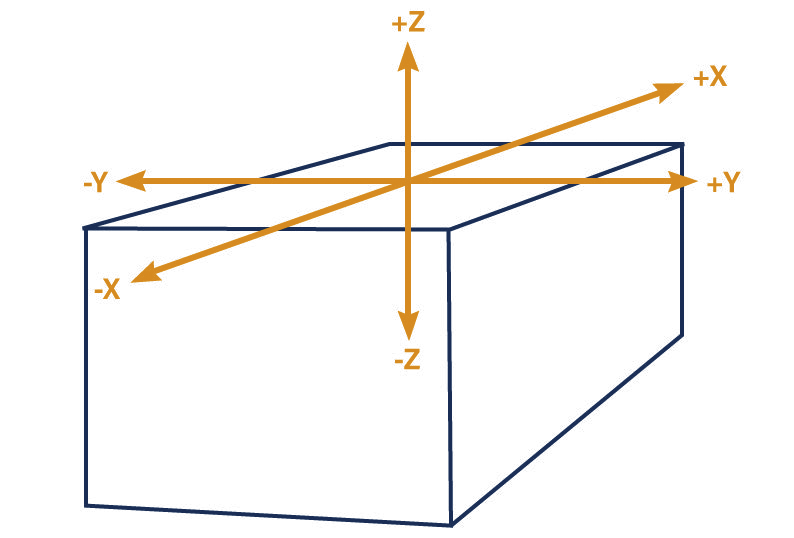
El sistema de sujeción debe sujetar la pieza de tal manera que todas las superficies que se van a mecanizar sean accesibles para las herramientas de corte y se encuentren dentro del alcance de la máquina herramienta.
Se debe demostrar un método que permita fijar nuevas piezas en el sistema de sujeción y retirar las piezas terminadas.
El sistema de sujeción de la pieza debe garantizar que los ejes del sistema de coordenadas de la pieza sean paralelos a los ejes de movimiento de la máquina herramienta. Además, la pieza debe estar situada dentro de su espacio de trabajo.
REQUISITOS DE LOS SISTEMAS DE SUJECCIÓN DE PIEZAS
Los elementos de sujeción seleccionados para desempeñar las funciones mencionadas anteriormente deben cumplir los siguientes requisitos:
Prácticamente todos los sistemas de sujeción de piezas se basan en la fricción para limitar al menos algunos de los grados de libertad de movimiento de la pieza. Las fuerzas de sujeción deben ser lo suficientemente elevadas como para generar fuerzas de fricción superiores a las fuerzas de corte previstas.
Evite las deformaciones excesivas de la pieza de trabajo debido a las fuerzas de sujeción. Las piezas de trabajo no tienen una geometría perfecta, lo que puede causar problemas durante la sujeción. Por ejemplo, considere una pieza de trabajo cortada de una barra en bruto que presente una ligera curvatura. Si se sujeta en un tornillo de banco de manera que «enderece» la curvatura, esta volverá a aparecer después del mecanizado, lo que probablemente dará lugar a una pieza terminada que no cumpla con las tolerancias dimensionales.
En algunos casos, las piezas tienen secciones o características que son delgadas y flexibles. Para este tipo de piezas, se debe tener mucho cuidado al diseñar un sistema de sujeción que pueda sujetar la pieza con la seguridad suficiente para resistir las fuerzas de corte sin deformarla.
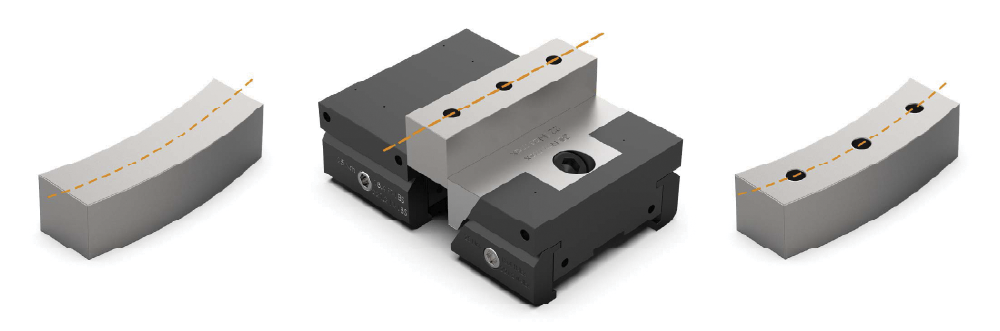
En el caso de los sistemas de sujeción diseñados para sujetar varias piezas, el tiempo necesario para sujetarlas y soltarlas puede influir de manera significativa en la duración del ciclo. Las ventajas económicas que ofrecen los sistemas más complejos —que sujetan todas las piezas con un solo movimiento de entrada o que las sujetan y sueltan automáticamente por medios hidráulicos o neumáticos— deben sopesarse frente al costo adicional que suponen.
Oriente y fije la pieza con precisión respecto a los ejes de la máquina. Casi todas las piezas en bruto carecen de superficies de precisión para su posicionamiento, especialmente las piezas fundidas y forjadas. Para estas piezas, los requisitos de precisión de orientación y posicionamiento solo deben ser lo suficientemente buenos como para que puedan acomodarse cómodamente dentro del margen de mecanizado de la pieza. Sin embargo, a menudo es necesario volver a fijar una pieza para terminar el mecanizado de superficies previamente inaccesibles. En estos casos, los requisitos para orientar y posicionar la pieza son mucho más estrictos, y pueden ser necesarias estrategias diferentes.
Evite deformaciones o vibraciones excesivas bajo las fuerzas de corte. Todos los componentes de la máquina herramienta, incluidos los sistemas de sujeción de piezas, se deforman cuando se les aplican fuerzas. La magnitud de la deformación depende de su rigidez. Puede ser útil pensar en la máquina herramienta y el sistema de sujeción de piezas como una red de resortes interconectados. Por lo general, se trata de resortes muy rígidos, pero las deformaciones permitidas también son muy pequeñas. En conjunto, el sistema de resortes debe ser lo suficientemente rígido como para que las deformaciones resultantes de las fuerzas de corte sean pequeñas en comparación con los requisitos de tolerancia generales. La rigidez de los elementos, combinada con sus masas y amortiguamiento, también determinará la respuesta vibratoria del sistema a las fuerzas de corte variables en el tiempo que se producen en prácticamente todas las operaciones de fresado. Ahora la situación se vuelve más compleja, ya que estos sistemas dinámicos tienen frecuencias naturales o resonancias, y cuando la velocidad de rotación de la fresa hace que la frecuencia de paso de los dientes se acerque a una de estas resonancias, la amplitud de las deflexiones vibratorias puede aumentar drásticamente.
Muy pocas empresas tienen el lujo de contar con volúmenes de producción y tiradas lo suficientemente grandes como para que una máquina herramienta y un sistema de sujeción de piezas puedan dedicarse exclusivamente a una sola pieza durante toda su vida útil. Esto significa que los componentes del sistema de sujeción deben diseñarse para ofrecer flexibilidad y modularidad, de modo que puedan adaptarse rápida y fácilmente a trabajos nuevos y diferentes.
LIMITACIONES DE LOS SISTEMAS DE SUJECCIÓN DE PIEZAS
Los sistemas de sujeción de piezas también se enfrentan a diversas limitaciones que suelen depender de la máquina, entre ellas:
El sistema de sujeción de piezas debe caber físicamente dentro del volumen de trabajo de la máquina y poder cargarse a través de las puertas de acceso.
Todas las máquinas herramienta tienen unos límites de peso máximo permitidos que la máquina puede soportar de forma segura. El sistema de sujeción de piezas, una vez cargado por completo, no debe superar este límite.
El sistema de sujeción de piezas deberá fijarse firmemente a la mesa de trabajo de la máquina herramienta. Por lo tanto, su superficie de contacto debe ser compatible con los métodos de fijación para los que está diseñada la mesa de trabajo.
Resumen: Diseño de sistemas de sujeción de piezas
Parte 4: Fuerzas de corte en el fresado
Una de las reglas básicas del diseño de ingeniería es que este se «realiza con números», en lugar de con afirmaciones vagas sobre las propiedades del sistema que se está diseñando. De poco sirve decir que queremos que nuestros sistemas de sujeción sean «muy rígidos y resistentes» sin especificar qué nivel de rigidez o resistencia es suficiente.
Piensa en cómo reaccionarías si un cliente viniera a tu taller pidiendo cotizaciones para algunas piezas y dijera que quiere que las dimensiones sean «muy precisas» y que el acabado de la superficie sea «superliso». Probablemente pensaría que el cliente es ingenuo, en el mejor de los casos, y que corre el riesgo de que un proveedor sin escrúpulos se aproveche de él. Cuando vaya a comprar sistemas de sujeción de piezas, es fundamental saber qué nivel de rendimiento necesita para no convertirse en ese mismo tipo de cliente ingenuo.
Con ese espíritu, este artículo nos mostrará cómo estimar la magnitud de las fuerzas de corte durante una operación de mecanizado. Con esa información, podremos especificar qué rendimiento necesitamos de los componentes seleccionados para nuestro sistema de sujeción de piezas.
Dos de los requisitos más importantes de los sistemas de sujeción de piezas son:
- Sujetar la pieza de trabajo contra las fuerzas de corte
- Minimizar las deflexiones debidas a esas fuerzas
El primer requisito simplemente establece que, independientemente de cómo se sujete la pieza de trabajo en el dispositivo de sujeción, esta no se aflojará ni será arrancada del dispositivo por las fuerzas de corte. El segundo requisito reconoce que se deben mantener las tolerancias y el acabado superficial, y para ello el sistema de sujeción de piezas no puede deformarse ni vibrar excesivamente en respuesta a las fuerzas de corte.
Por supuesto, si queremos diseñar o seleccionar un sistema de sujeción de piezas de manera inteligente, necesitaremos saber exactamente cuán grandes se espera que sean esas fuerzas de corte para poder evaluar cómo responde el sistema de sujeción.
En el fresado, el filo de una herramienta giratoria se hace pasar a presión a través de una pieza de trabajo fija para formar una viruta. La mayoría de las fresas tienen múltiples filos de corte y, a medida que la herramienta gira, cada filo entra en contacto con la pieza de trabajo, retira una viruta y sale. La siguiente figura muestra una vista superior de una operación de ranurado con una fresa de dos canales. La fresa gira en sentido horario y se hace avanzar hacia la pieza de trabajo en dirección a la derecha. El área en forma de media luna delimitada por la línea discontinua es la viruta que será eliminada por este filo. El siguiente filo eliminará una región de forma similar, y así sucesivamente. El espesor de la viruta a medida que se elimina es cero cuando el filo entra en contacto por primera vez con la pieza, crece hasta su valor máximo después de 90 grados de rotación de la fresa y luego vuelve a caer a cero cuando sale tras 180 grados de rotación.
En cualquier instante durante la rotación, existe una componente de la fuerza de corte conocida como fuerza de corte tangencial, Ft, que actúa sobre el filo de la fresa que es tangente al cuerpo de la fresa, es decir, perpendicular a una línea radial desde el centro de la fresa hasta el filo. La magnitud de la fuerza tangencial es proporcional a la profundidad axial de corte, b, que es nominalmente constante durante una sola rotación de la fresa, al espesor instantáneo de la viruta, t, y depende del tipo de material que se está cortando.
El valor máximo del espesor de la viruta, f, es el avance por diente, o carga de viruta, seleccionado por el programador al elegir los conocidos parámetros de avance y velocidad para la operación. Por lo tanto, la fuerza de corte alcanzará su valor máximo cuando el filo esté a 90 grados y el espesor de la viruta sea máximo.
También hay componentes de la fuerza de corte dirigidos desde el filo hacia el centro de la herramienta y a lo largo del eje de la herramienta. Sin embargo, en la práctica, estos componentes radiales y axiales de la fuerza de corte son normalmente una pequeña fracción de la fuerza tangencial y contribuyen de manera insignificante a la fuerza de corte total; por lo tanto, nos concentraremos únicamente en la fuerza de corte tangencial y nos referiremos a ella en adelante simplemente como la fuerza de corte. Como muestra esta figura, la fuerza de corte no es constante ni en magnitud ni en dirección. Esta es una característica de prácticamente todas las operaciones de fresado, y difiere de las operaciones de torneado, en las que el único filo de corte suele estar constantemente en contacto con la pieza de trabajo mientras gira, y la fuerza de corte resultante es nominalmente constante.
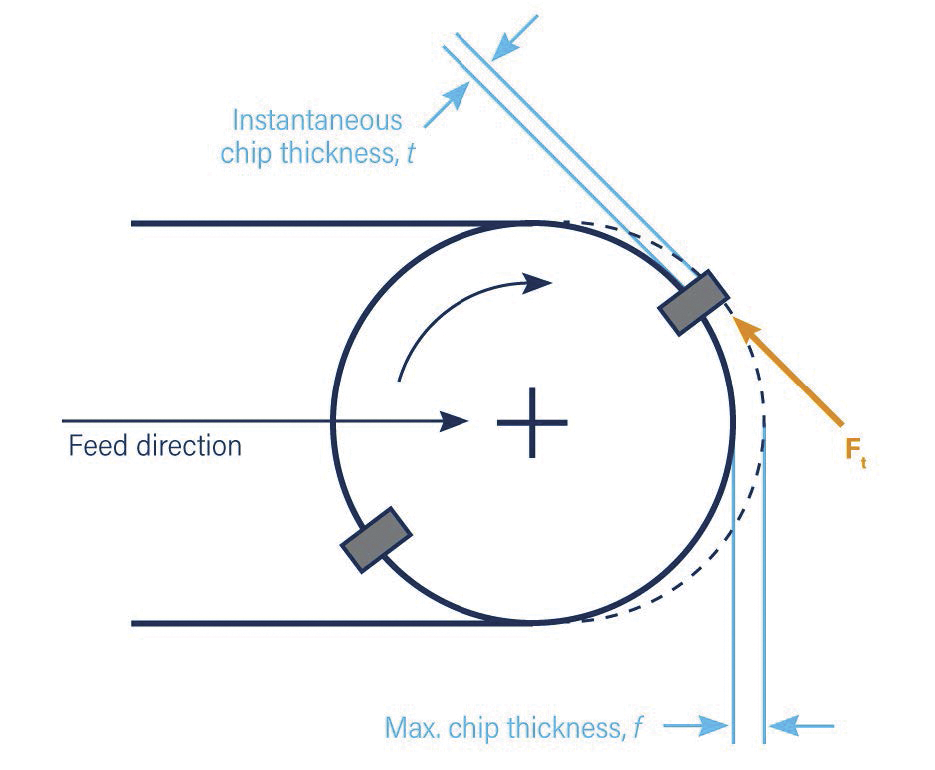
Otra cosa a tener en cuenta es que, si la herramienta tiene más de dos filos de corte, varios filos pueden estar en contacto con la pieza de trabajo al mismo tiempo, cada uno aportando su propia fuerza de corte; y el sistema de sujeción de la pieza debe estar diseñado para contrarrestar su total combinado. Si el corte utiliza un contacto radial parcial, es decir, menos de una ranura completa, la situación cambia nuevamente con respecto a cuándo los filos están dentro o fuera de la pieza de trabajo. Si el acoplamiento radial es inferior a la mitad del diámetro de la fresa, el espesor máximo de la viruta nunca alcanza el valor de «avance por diente», f.
En este punto, podría parecer una tarea desesperadamente complicada intentar calcular las fuerzas de corte. Dado que estas varían continuamente durante el corte, las piezas sujetas por el sistema de sujeción pueden presentar diferencias sustanciales en cuanto a tamaño, forma y material, y cada pieza que se mecaniza puede requerir el uso de numerosas fresas diferentes, cada una con su propio avance y velocidad, profundidad de corte axial y penetración radial. Afortunadamente, en el diseño de ingeniería, por lo general no intentamos analizar cada situación de carga que una estructura podría enfrentar durante su uso. En cambio, queremos crear nuestro diseño de manera que sea capaz de soportar las cargas más altas que se espera que ocurran.
Por ejemplo, un diseñador de puentes no se molesta en calcular las tensiones y deflexiones de cada elemento y soldadura del puente para el caso de un niño pequeño en bicicleta cruzando el puente. En cambio, basa su análisis en su estimación de las cargas más grandes que podrían encontrarse, tal vez algo como un convoy militar de tanques muy juntos cruzando el puente. Haremos lo mismo con los sistemas de sujeción de piezas.
El mecanizado es un proceso sustractivo en el que cada pieza de trabajo comienza con un volumen inicial y termina con un volumen final más pequeño. En términos generales, cuanto mayor es el volumen de material que se va a eliminar, más tiempo se tarda en mecanizarlo. Por lo tanto, una clave para minimizar el tiempo de ciclo es maximizar la tasa de eliminación de material, o MRR; y las MRR altas suelen significar mayores fuerzas de corte y requieren mayores potencias del husillo.
La mayoría de los cortes no consumen toda la potencia del husillo, aunque es una buena práctica maximizar la MRR tanto como sea posible, teniendo en cuenta las limitaciones relacionadas con la rotura y el desgaste de la herramienta, así como el acabado de la superficie. No obstante, tiene sentido ver cuán altas son las fuerzas de corte cuando el husillo está operando a su máxima capacidad y la MRR está maximizada, y utilizar esos valores al analizar los componentes del sistema de sujeción de piezas.
Para la mayoría de las operaciones de mecanizado, es fácil calcular el valor máximo que puede alcanzar la fuerza de corte total utilizando la potencia nominal del motor del husillo. La sencilla fórmula que se muestra a continuación utiliza solo tres datos: la potencia del husillo, P, en caballos de fuerza; la velocidad del husillo, n, en rpm; y el radio de la herramienta, rtool, en pulgadas; y da como resultado la fuerza de corte, Ft, en libras. Esta relación se mantiene independientemente del material que se esté cortando, el tipo de fresa utilizada, la trayectoria de la herramienta o los avances y velocidades seleccionados.
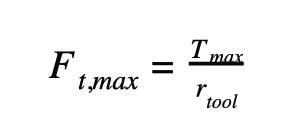
Por ejemplo, supongamos que su centro de fresado tiene un husillo con una potencia nominal de 30 HP y que está cortando con una herramienta de 1 pulgada de diámetro a una velocidad del husillo de 2500 rpm; la fuerza de corte tangencial será Ft,max=1512 lb cuando la profundidad axial y la carga de viruta hagan que el husillo funcione a máxima potencia, y algo menor que eso para cualquier operación que no consuma toda la potencia del husillo y, por lo tanto, tenga una tasa de remoción de material (MRR) más baja. El sistema de sujeción de la pieza debe ser lo suficientemente robusto como para que fuerzas de esta magnitud no aflojen la pieza del sistema de sujeción, y que cualquier deflexión o vibración resultante de fuerzas tan grandes no cause problemas con las tolerancias o el acabado superficial de la pieza terminada.
La fórmula anterior nos muestra que, para una potencia y velocidad de husillo dadas, a medida que aumenta el diámetro de la herramienta, la fuerza de corte máxima que el husillo puede generar disminuye, por lo que una fresa de 2 pulgadas de diámetro solo puede generar fuerzas de corte que son la mitad de las de una fresa de 1 pulgada, o 506 libras. Aumentar la velocidad del husillo también puede reducir la fuerza de corte máxima, especialmente para herramientas de diámetro más pequeño; pero en algún punto, al intentar maximizar la tasa de remoción de material (MRR) para herramientas de diámetro más pequeño, las fuerzas de corte pueden llegar a ser tan grandes que la herramienta se rompe o se desgasta prematuramente.
En este caso, el límite de la tasa de remoción de material (MRR) no se debe a una potencia insuficiente del husillo; y la fuerza de corte será, por lo general, menor que en el caso de potencia máxima. No obstante, debemos diseñar nuestro sistema de sujeción de piezas y seleccionar sus componentes de manera que sean capaces de soportar las fuerzas de corte causadas por el caso de potencia máxima, en caso de que se presente.
Los motores eléctricos de velocidad variable, como los husillos de las máquinas herramienta, por lo general no son capaces de suministrar toda su potencia nominal a todas las velocidades. Del mismo modo, tampoco suelen poder suministrar todo su par nominal a todas las velocidades.
No todos los fabricantes de máquinas herramienta proporcionan información sobre el par del husillo a sus clientes, y en ese caso tendremos que basarnos en la potencia máxima para estimar la fuerza de corte máxima que podría ejercerse sobre la pieza y, por lo tanto, sobre el sistema de sujeción.
Si conoce el par nominal máximo de su motor de husillo, Tmáx, es fácil calcular la fuerza de corte máxima utilizando la fórmula siguiente, donde Tmáx está en pulgadas-libras y rtool está en pulgadas.
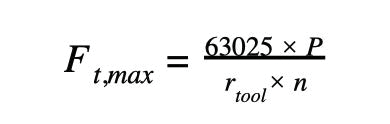
Si la fuerza de corte máxima calculada a partir del par nominal del husillo es mayor que la obtenida a partir de la potencia nominal máxima, utilizaremos ese valor. En la práctica, las dos estimaciones suelen ser similares y, dado que utilizaremos factores de seguridad generosos, cualquiera de las dos es adecuada para nuestros fines.
En el diagrama anterior también se observa que, en un corte de ranura, un solo filo de corte no puede entrar en contacto con la pieza de trabajo durante más de 180 grados de rotación de la herramienta. La mayoría de las operaciones de fresado utilizan menos de lo que se emplea en un corte de ranura, por lo que el ángulo de contacto del diente con la pieza es aún menor.
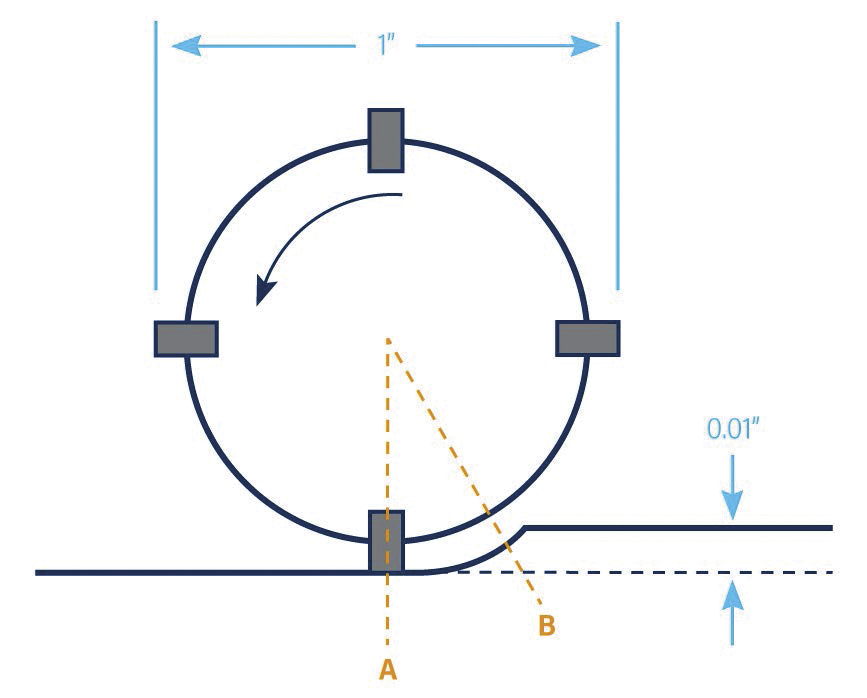
Si la profundidad de corte radial es muy baja, es posible que el diente solo se acople durante una pequeña parte de una revolución de la herramienta. Por ejemplo, consideremos una operación de acabado que utiliza una fresa de punta de un pulgada de diámetro con cuatro dientes, como se muestra en la figura siguiente. Si la pasada de acabado elimina 0,010” de material, el filo de corte entra en la pieza de trabajo en la Posición A y la abandona en la Posición B. Un poco de trigonometría nos muestra que el diente solo está en contacto con la pieza de trabajo durante 11,5 grados de rotación. El siguiente diente no entra en contacto con la pieza de trabajo hasta 78,5 grados de rotación más adelante, lo que significa que, en este corte, la herramienta no tiene contacto alguno con la pieza de trabajo durante aproximadamente el 88 % del tiempo; y durante ese tiempo, la fuerza de corte es cero.
La fuerza de corte aquí es en realidad una serie de pulsos cortos o impactos que ocurren a la frecuencia de paso del diente; y cualquiera que haya operado una fresadora comprenderá ahora que el sonido distintivo del proceso es causado en realidad por la fuerza variable a medida que cada diente, sucesivamente, entra en contacto con la pieza y se separa de ella. Esta naturaleza que varía periódicamente de la fuerza de corte es característica de prácticamente todas las operaciones de fresado y, naturalmente, puede provocar vibraciones excesivas si el sistema de sujeción de la pieza no está diseñado adecuadamente.
En casos extremos, si el sistema de sujeción de la pieza es demasiado flexible, las vibraciones pueden convertirse en un traqueteo en toda regla, lo que da como resultado un acabado superficial muy deficiente y un daño potencial a la herramienta de corte o a la máquina. Lo ideal sería que la respuesta vibratoria dinámica del sistema de sujeción de la pieza ante las variaciones periódicas de la fuerza de corte nunca fuera el factor limitante en cuanto a la agresividad de la operación de mecanizado para maximizar la tasa de remoción de material (MRR) y reducir el tiempo de ciclo.
Resumen: Fuerzas de corte en el fresado
Parte 5: El papel de la rigidez en la sujeción de piezas
En el artículo 4, mostramos cómo estimar la fuerza de corte máxima a la que podría verse sometido un sistema de sujeción de piezas en una máquina herramienta determinada. En este artículo, mostraremos cómo calcular la respuesta de los elementos de un sistema de sujeción de piezas ante esas fuerzas; en particular, cómo se deforman.
En un artículo anterior les recomendamos que empezaran a pensar en sus máquinas herramienta como un conjunto de resortes conectados entre sí en una cadena, con la herramienta en un extremo y la pieza de trabajo en el otro. Cuando incorporamos un sistema de sujeción de piezas, estamos añadiendo otro resorte a la cadena; y este debe ser lo suficientemente rígido como para que el comportamiento de la máquina durante el corte no cambie de manera significativa.
Un resorte es un elemento mecánico que se deforma cuando se le aplica una carga y recupera su forma original cuando se retira la carga. La cantidad en que un resorte se deforma bajo una carga determinada se denomina rigidez y se designa como k. La cantidad en que un resorte se deforma bajo una carga viene dada por la fórmula siguiente. Por ejemplo, si un resorte tiene una rigidez de 20 000 lb/pulgada, eso significa que una fuerza de 20 000 lb hará que se deforme una pulgada. Una fuerza de 10 000 lb hará que se deforme media pulgada, etc.
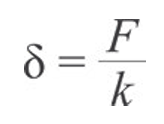
Puede resultar difícil pensar en las enormes columnas y bancadas de las máquinas como resortes, ya que su rigidez es tan alta que sus deflexiones no pueden ser percibidas por los sentidos humanos comunes. Sin embargo, sigue siendo útil hacerlo. No hay cuerpos absolutamente rígidos en el mundo. Incluso el componente estructural más macizo se deforma bajo las cargas más pequeñas. La pregunta adecuada no es si los elementos de una máquina herramienta se deforman bajo la acción de las fuerzas de corte, sino si la cantidad de deformación es suficiente para afectar negativamente al proceso de mecanizado y a la calidad de la pieza. La rigidez es una de las cualidades más importantes de una máquina herramienta y desempeña un papel fundamental en la agresividad con la que la máquina puede cortar el material, así como en la calidad dimensional y superficial de la pieza resultante. Los diseñadores de máquinas herramienta dedican un enorme esfuerzo a garantizar que la rigidez compuesta de todos los elementos de la cadena que va desde la punta de la herramienta hasta la pieza de trabajo sea suficiente para permitir que el proceso de mecanizado aproveche toda la potencia del husillo.
No tendría sentido poner un motor V-8 de Corvette en un kart, o un motor de cortacésped en un Ferrari. Los motores utilizados en ambos son compatibles con el resto del tren de transmisión y el chasis del vehículo, para aprovechar toda la potencia del motor sin excederse. De manera similar, las estructuras de las máquinas herramienta están diseñadas para ser compatibles con el motor del husillo utilizado en la máquina. La estructura debe ser lo suficientemente rígida como para que se pueda utilizar toda la potencia del husillo, y cuando añadimos un sistema de sujeción de piezas, debe ser lo suficientemente rígida como para no degradar el rendimiento de la máquina.
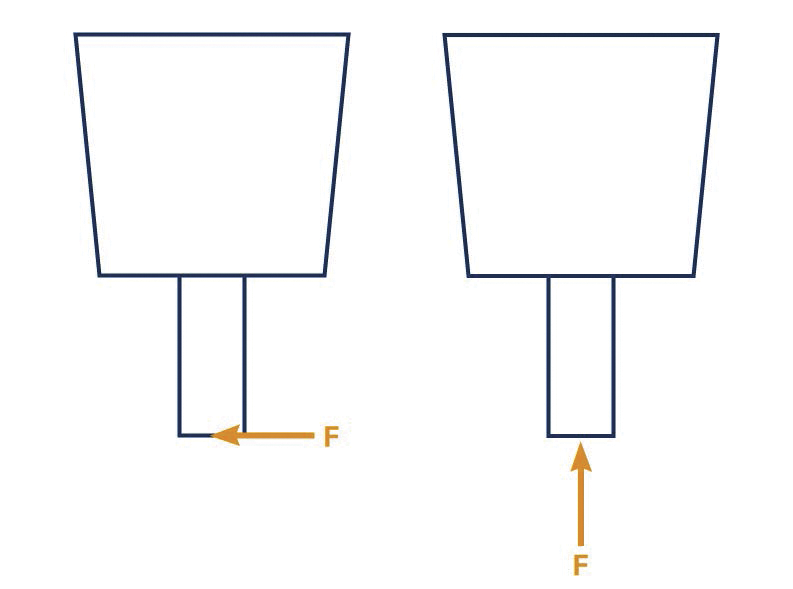
De todas las formas en que se pueden deformar los componentes de un sistema de sujeción, la flexión es casi siempre la más común. Por ejemplo, pensemos en una fresa con cuerpo de acero de 1 pulgada de diámetro y 4 pulgadas de largo. Si suponemos que está conectada a un portaherramientas rígido y a un sistema de husillo, la herramienta actúa como una viga en voladizo cuando la fuerza de corte es perpendicular al eje de la herramienta. Esto hace que la herramienta se desvíe hacia la derecha, y su rigidez a la flexión es de 69 029 lb/pulg. Por otro lado, si la fuerza de corte actúa a lo largo del eje de la herramienta y hace que esta se acorte, la rigidez axial es de 5 890 500 lb/pulg. Eso es 85 veces mayor que la rigidez a la flexión.
La misma fuerza provocará desviaciones 85 veces mayores cuando se aplique perpendicularmente al eje de la herramienta en comparación con cuando se aplique a lo largo de este. Este predominio de la flexión siempre se da, a menos que la longitud del elemento estructural comience a acercarse a su espesor. Para este artículo, solo consideraremos la flexión al analizar los elementos de sujeción de piezas.
En la mayoría de los casos, la placa de sujeción es el elemento del sistema de sujeción de piezas más propenso a sufrir flexión. En la figura siguiente vemos una placa rectangular típica con altura, h, ancho, w, y espesor, t. Está montada sobre una mesa de trabajo de máquina de 19, que consideraremos rígida, por lo que la placa actúa como una viga en voladizo cuando se aplica una fuerza de corte, F. La fórmula para la rigidez de una viga en voladizo rectangular, con la carga aplicada en la dirección del espesor, t, es:
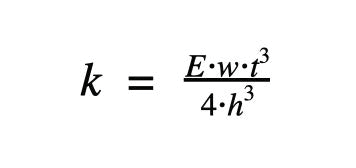
En esta fórmula, E es una propiedad del material conocida como módulo de elasticidad. El valor de E para los materiales comunes de las placas de sujeción se muestra en la tabla siguiente. Para el acero y el aluminio, el valor de E es el mismo independientemente de la aleación o el tratamiento térmico. Para el hierro fundido, depende del tipo exacto de hierro, pero para las placas de sujeción típicas se utiliza el valor que se indica a continuación.
| Material | Módulos de elasticidad |
| Acero | 30 000 000 |
| Hierro fundido | 21 000 000 |
| Aluminio | 10 000 000 |
Por lo tanto, si la lápida que se muestra arriba está hecha de acero y tiene unas dimensiones de h = 24 pulgadas, w = 12 pulgadas y t = 6 pulgadas, su rigidez será de k = 1 406 250 lbin. Si la fuerza de corte es F = 1000 libras, la parte superior de la lápida se deformará 0,0007 pulgadas. Si la lápida estuviera hecha de aluminio en lugar de acero, la rigidez se reduciría en dos tercios y se deformaría 0,0021 pulgadas, lo que podría provocar que no se cumplieran las tolerancias.
Si observamos más de cerca la fórmula de rigidez anterior, vemos algunas cosas interesantes. En primer lugar, los valores de altura y espesor tienen efectos muy marcados. Si se duplica el espesor, la rigidez aumenta en un factor de 8. De hecho, si aumentamos el espesor de la lápida en 1 pulgada hasta 7 pulgadas, la rigidez aumenta en casi un 60 %. Por el contrario, si se duplica la altura, la rigidez disminuye en un factor de 8. El ancho de la base no tiene un efecto tan grande en la rigidez, ya que duplicarlo solo duplica la rigidez.
En segundo lugar, podemos ver que el lugar donde se coloca la pieza de trabajo sobre la base puede tener un efecto drástico en la rigidez. Si la pieza de trabajo se coloca a la mitad de la altura de la base en lugar de en la parte superior, la altura efectiva de la base es ahora de solo 12 pulgadas, ya que la parte que se encuentra por encima de la pieza no está sometida a ninguna carga. Ahora, la rigidez en el punto donde se asienta la pieza es 8 veces mayor que si se colocara en la parte superior, y la fuerza de corte de 1,000 libras solo causará una deflexión de 0.00009 pulgadas en la base de acero y de 0.00027 pulgadas en la base de aluminio.
Las lápidas suelen fabricarse huecas para reducir su peso. Sin duda, esto disminuye su rigidez, pero no tanto como cabría esperar. Básicamente, la rigidez de una lápida hueca es igual a la rigidez de una lápida maciza menos la rigidez de una lápida maciza del tamaño de la cavidad interior. Así pues, si la lápida de acero de nuestro ejemplo se soldó a partir de una placa de acero de 1 pulgada de espesor, tiene una cavidad rectangular interior que mide 10 pulgadas de ancho por 4 pulgadas de espesor por 23 pulgadas de alto. La rigidez de la lápida hueca es khollow=1,011,740 lbin. Por lo tanto, la rigidez disminuyó solo un 28 %, mientras que el peso disminuyó casi un 47 %.
Por supuesto, no todas las lápidas tienen formas rectangulares convenientes, y para esos casos atípicos la fórmula anterior no funciona. Si bien es posible que un ingeniero capacitado determine la rigidez de esta nueva forma, se puede obtener fácilmente una estimación del límite inferior averiguando cuál es la forma rectangular más grande que cabría dentro de la lápida y calculando esa rigidez. La lápida real seguramente será más rígida que este valor, tal vez de manera sustancial. Sin embargo, si el valor que calculas es satisfactorio, la lápida real debería funcionar bien.
Como se mencionó anteriormente, la estructura de la máquina herramienta que conecta la punta de la herramienta con la pieza de trabajo puede considerarse, en esencia, como un resorte grande que posee cierta rigidez. ¿Qué sucede cuando añadimos otro resorte, es decir, el soporte vertical, al final de esa cadena? Resulta que la incorporación incluso de un soporte vertical que parezca muy rígido puede tener efectos negativos significativos.
Por ejemplo, supongamos que la rigidez compuesta de una estructura desde la punta de la herramienta hasta la pieza de trabajo es de 500 000 lb/pulg. Parece apropiado agregar un soporte con una rigidez de, digamos, 1 000 000 lb/pulg. Desafortunadamente, cuando lo hacemos, la rigidez compuesta pasa a ser de 333 333 lb/pulg., o sea, una caída del 33 %; lo que significa que la máquina ya no puede trabajar a plena potencia. Para limitar la caída de la rigidez compuesta a menos del 10 %, el bloque de apoyo debe ser al menos diez veces más rígido que la rigidez compuesta del resto de la máquina, y preferiblemente más.
Afortunadamente, en la mayoría de las máquinas herramienta, el elemento más flexible es la combinación de la herramienta de corte, el sistema de portaherramientas y el eje del husillo. Los diseñadores de máquinas herramienta suelen intentar que la rigidez compuesta de la estructura sea al menos 10 veces mayor que la rigidez de la combinación herramienta/portaherramientas/husillo. Si utilizamos «tombstones» que también tengan entre 10 y 20 veces esa rigidez, entonces no deberíamos comprometer significativamente el rendimiento de corte de la máquina.
La deflexión que calculas para tu «tombstone» utilizando la fórmula anterior es la que se produciría si la fuerza se aplicara lentamente y luego se mantuviera constante. Desafortunadamente, como vimos en la parte 4, las fuerzas de corte no son estáticas, sino que varían periódicamente a la frecuencia de paso de los dientes, lo que provoca vibraciones. Para prácticamente todos los tombstones, las deflexiones vibratorias, o amplitudes, serán mayores que en el caso de carga estática, a veces sustancialmente mayores. En la siguiente parte veremos cómo vibran los sistemas mecánicos y cómo el diseño y el material del tombstone pueden afectar la magnitud de esas vibraciones.
Resumen: El papel de la rigidez en la sujeción de piezas
Parte 6: Vibraciones
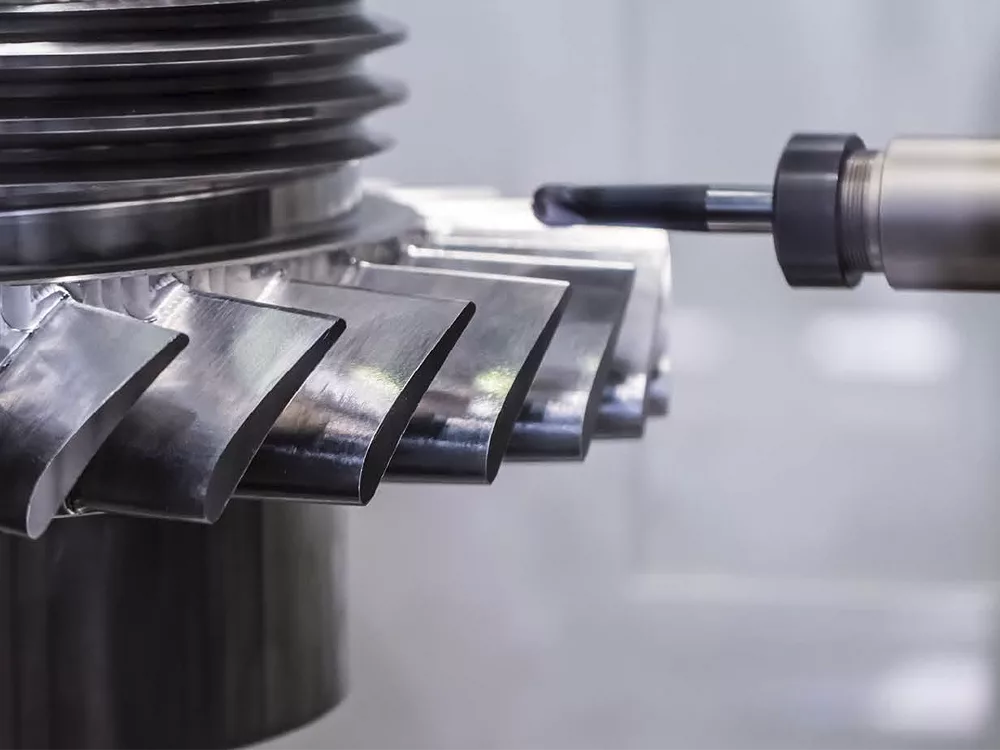
En la parte 5, mostramos cómo estimar la deflexión en una pieza de soporte, basándonos en la fuerza de corte máxima prevista. Sin embargo, las deflexiones que calculamos partían de una carga constante y solo son deflexiones estáticas. Ya hemos visto que la fuerza de corte nunca es constante, sino que varía a la frecuencia de paso del diente. Por ejemplo, si tenemos una fresa de 4 canales que gira a 3000 rpm, o 50 revoluciones por segundo, un nuevo diente entrará en contacto con la pieza de trabajo 200 veces por segundo, o 200 hercios (Hz). Esta fuerza periódica hace que los sistemas mecánicos vibren. Analicemos la respuesta de nuestra base de apoyo.
Cuando una fuerza periódica actúa sobre un sistema mecánico, este vibra a la misma frecuencia que la fuerza aplicada. Esto se conoce como «vibración forzada» y se diferencia de la «vibración libre», en la que se aplica una fuerza de entrada muy breve y el sistema vibra por sí solo, como al hacer sonar una campana. En las vibraciones libres, el sistema vibra a su frecuencia natural, o resonante; y las vibraciones acaban por extinguirse porque todas las estructuras reales presentan amortiguamiento. La amortiguación hace que la amplitud de las vibraciones disminuya con el tiempo. Cuanto mayor es la amortiguación, más rápido se extinguen las vibraciones.
Así pues, en el ejemplo anterior, la lápida vibrará a la frecuencia de excitación, o de paso de diente, de 200 Hz. La amplitud de la vibración, o la deflexión máxima durante un solo ciclo, depende de la relación entre la frecuencia de paso de diente y la frecuencia natural. La figura siguiente muestra cómo responderá el sistema.
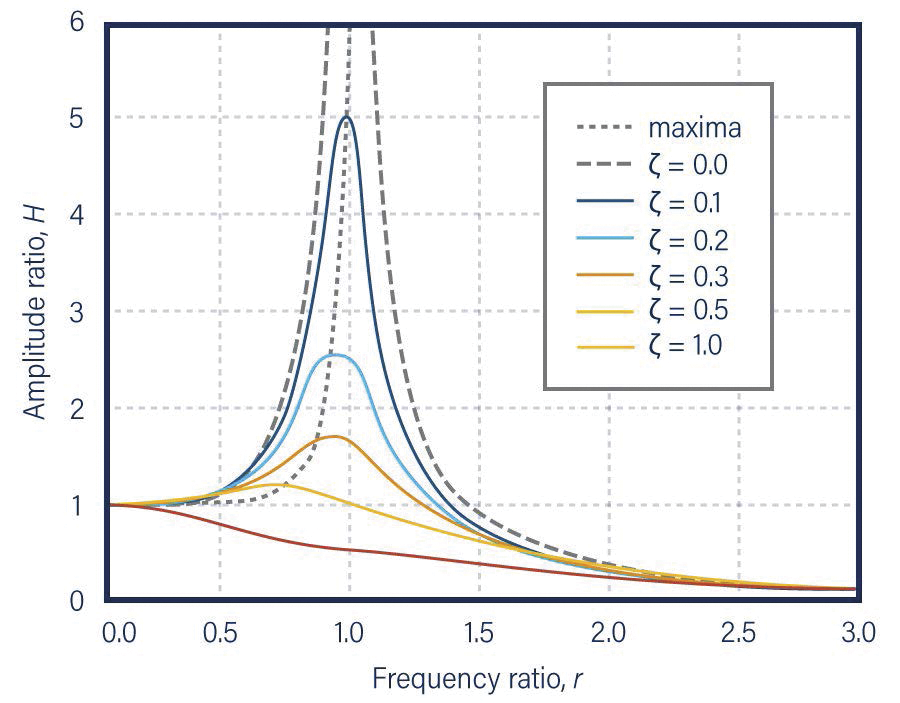
En este gráfico, el eje vertical es H, la relación entre la amplitud de la vibración y la deflexión estática causada por la fuerza de corte máxima (si fuera constante). El eje horizontal es r, la relación entre la frecuencia de paso de los dientes y la frecuencia natural del sistema. Por lo tanto, si la fuerza es constante, lo que significa que su frecuencia es cero, entonces la relación de frecuencias es cero y la relación de amplitudes es 1, lo que significa que el sistema sufre su deflexión estática.
Por otro lado, si la frecuencia de excitación es igual a la frecuencia natural del sistema, o r = 1, la amplitud de la vibración puede ser mucho mayor que la deflexión estática. Las líneas de color muestran cómo varía la amplitud para diferentes valores de la relación de amortiguación, , que normalmente se designa con la letra griega minúscula zeta. Para prácticamente todos los sistemas de sujeción de piezas y componentes de máquinas herramienta, la relación de amortiguación es bastante pequeña. Por lo general, para las placas de sujeción metálicas será inferior a =0,25, lo que significa que cuando la frecuencia de paso de los dientes es la misma que la frecuencia de resonancia, la amplitud de las vibraciones será más del doble de la deflexión estática que causaría la fuerza de corte si fuera constante. En general, para sistemas con baja amortiguación, la relación de amplitud máxima se produce cerca de la frecuencia de resonancia y es aproximadamente igual a Hmax=12r.
En la parte 5, calculamos la rigidez estática de una lápida de acero macizo con dimensiones de 24 x 12 x 6 pulgadas, y hallamos que, para una fuerza estática de 1000 libras, la lápida se deformaría 0,0007 pulgadas. Si esa lápida tiene una relación de amortiguamiento de =0,2 y la frecuencia de paso de los dientes es igual a la frecuencia natural, entonces la amplitud de la vibración será de aproximadamente 0,0018 pulgadas. Dado que la amplitud se mide desde la posición sin deflexión hasta la deflexión máxima, el movimiento total será el doble. La superficie de la lápida se moverá de +0,0018 pulgadas a -0,0018 pulgadas, con una excursión total de 0,0036 pulgadas. Esto empieza a ser preocupante, ya que probablemente represente una fracción significativa de las tolerancias que le gustaría mantener, y es muchas, muchas veces mayor que la diferencia entre el pico y el valle en las especificaciones comunes de acabado de superficie. Afortunadamente, como veremos en breve, el hecho de que la pieza de trabajo fijada a la placa de sujeción se mueva tanto no significa que la rugosidad de la superficie también vaya a ser tan mala.
De lo anterior se desprende que la amplitud máxima de las vibraciones en respuesta a una fuerza de corte determinada viene determinada principalmente por dos características del bloque de corte. Estas son la rigidez estática y el coeficiente de amortiguamiento. El producto de ambos, k, se denomina rigidez dinámica; y es este valor el que debemos tener en cuenta al comparar bloques de corte de diferentes geometrías y materiales. En una sección posterior compararemos los valores medidos de la rigidez dinámica para los materiales más comunes utilizados en los bloques de corte.
Cuando calculamos la amplitud potencial de las vibraciones para fuerzas de corte, dimensiones y materiales de las piezas reales, a menudo obtenemos valores mucho mayores que los especificados para el acabado superficial. Esto parecería conducir casi con toda seguridad a piezas inaceptables. Afortunadamente, en este caso, una característica de las vibraciones forzadas juega a nuestro favor. Para entenderlo, debemos analizar más detenidamente cómo se crea realmente la superficie de una pieza fresada. En la figura siguiente, vemos una vista frontal de una fresa a medida que avanza a través de una pieza de izquierda a derecha. El avance por diente está muy exagerado aquí para que podamos ver cómo los dientes individuales crean la superficie recién fresada. Por el momento, supondremos que la herramienta avanza suavemente hacia la derecha y que la base a la que está sujeta la pieza es perfectamente rígida y no experimenta vibraciones.
Las líneas curvas azules, naranjas y verde azuladas muestran la superficie que queda a medida que cada diente entra en contacto sucesivamente con la pieza de trabajo y realiza la eliminación de virutas. La mayor parte de la superficie curva que deja un diente es eliminada por el siguiente. Lo que queda son pequeñas ondulaciones con picos poco profundos separados por la distancia de avance por diente, comúnmente denominadas «marcas de avance». Para parámetros de mecanizado normales, la altura de los picos es bastante pequeña. Por ejemplo, si el diámetro de la fresa es de 1 pulgada y el avance por diente es de 0,01 pulgadas, la altura de la muesca será de aproximadamente 25 millonésimas de pulgada y los picos estarán separados por 0,01 pulgadas.
Ahora, supongamos que la superficie de la pieza, que está fijada a la base, vibra verticalmente hacia arriba y hacia abajo en varias milésimas de pulgada a medida que la herramienta se desplaza hacia la derecha. Esto parece que crearía una superficie terriblemente rugosa, pero nos salva una característica vital de las vibraciones forzadas, específicamente que la deflexión tiene una relación de fase constante con la fuerza. Esto significa que cada vez que un diente gira hasta un punto en el que apenas comienza a acoplarse a la superficie, la lápida y la pieza siempre estarán en la misma ubicación vertical de la vibración. El lugar exacto en el que se encuentra dentro de la vibración depende de la relación de frecuencia, r, pero afortunadamente estará en la misma posición vertical para cada diente.
Tenga en cuenta que, a medida que cambia la velocidad del husillo, la posición vibratoria donde se crea la nueva superficie cambiará ligeramente. Sin embargo, esto suele ser un efecto menor, a menos que se esté mecanizando con una frecuencia de paso de los dientes cercana a la frecuencia de resonancia. En ese caso, pequeños cambios en la velocidad del husillo pueden provocar cambios significativos en la ubicación de la nueva superficie mecanizada. Por lo general, es mejor evitar velocidades del husillo cercanas a la frecuencia de resonancia de la lápida.
Esta situación favorable se mantendrá siempre y cuando el corte permanezca estable. Si el corte es demasiado agresivo y comienza a vibrar, las vibraciones ya no estarán en la frecuencia de paso de los dientes. Esto significa que cada diente creará su parte de la superficie mecanizada en una posición vertical diferente, lo que dará lugar al horrible acabado característico de las superficies mecanizadas con vibraciones.
En la mayoría de los centros de mecanizado bien diseñados, el sistema formado por la herramienta, el portaherramientas y el eje del husillo es, con diferencia, el elemento más flexible. La razón es que los rodamientos que sostienen el eje del husillo no pueden tener un diámetro demasiado grande y, al mismo tiempo, ser capaces de girar a las velocidades que normalmente se esperan en los husillos de las máquinas herramienta modernas. Por lo tanto, el diámetro del eje del husillo está limitado por los rodamientos que lo sostienen, y el diámetro del eje es el factor dominante a la hora de determinar la rigidez a la flexión del sistema.
Lo ideal sería medir directamente la rigidez dinámica del husillo/portahusillo en su máquina. La mejor manera de hacerlo es mediante una «prueba de percusión» que utiliza un martillo instrumentado para golpear la punta del husillo y medir la fuerza en función del tiempo del impacto. Un acelerómetro conectado al lado opuesto de la punta del husillo mide las vibraciones resultantes, y un software procesa las señales para proporcionar una «función de respuesta en frecuencia», que extrae los valores de rigidez estática y relación de amortiguación. Desafortunadamente, la mayoría de los talleres no cuentan con este equipo. Sin embargo, existen servicios que puede contratar para que acudan a su taller y midan los husillos de sus máquinas. También pueden medir la rigidez y la amortiguación de las placas de sujeción u otros dispositivos de sujeción de piezas. Las pruebas son rápidas de configurar y ejecutar, por lo que en la mayoría de los casos pueden medir todas las máquinas de interés en una sola visita.
Si no es factible medir las propiedades dinámicas del husillo de su máquina, tendrá que recurrir a la experiencia. En términos generales, cuanto más grande y potente sea el motor del husillo, mayor será su rigidez. Sin embargo, en los centros de mecanizado típicos con husillos de hasta unos 40 HP, la rigidez dinámica del sistema de husillo/portahusillo rara vez superará las 50 000 lb/pulg, y en muchos casos será mucho menor, especialmente si se utilizan fresas de extremo largas y delgadas. Por lo general, queremos que la rigidez dinámica de nuestro soporte sea al menos de 10 a 20 veces mayor que la rigidez dinámica del sistema de husillo/portahusillo. Por lo tanto, si no se dispone de datos de medición dinámica del husillo, lo mejor sería optar por soportes con una rigidez dinámica superior a 500 000 lb/pulg. De los materiales comunes para soportes, el epoxi mineral y el hierro fundido suelen ofrecer las propiedades de rigidez dinámica más altas, mientras que el aluminio tiene las más bajas. El acero suele situarse entre el aluminio y el hierro fundido.
Resumen: Vibraciones
Parte 7: Componentes del sistema de sujeción de piezas
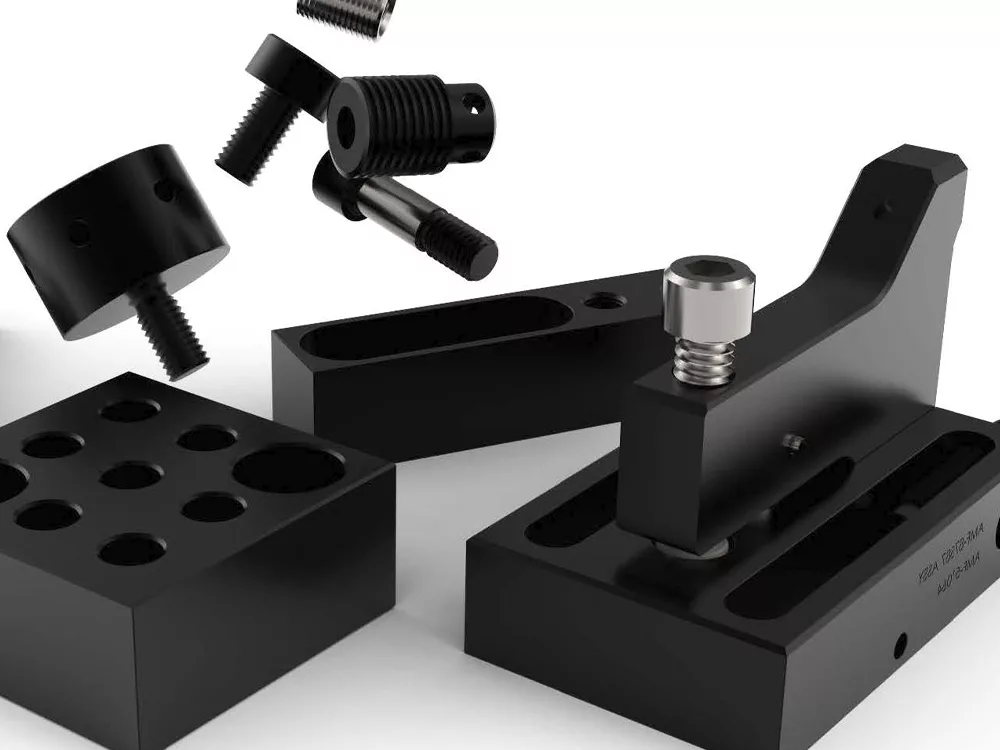
Los sistemas completos de sujeción de piezas se componen de varios componentes, cada uno de los cuales contribuye a cumplir una o más funciones. En la tercera parte de esta serie, enumeramos las funciones principales que deben cumplir todos los sistemas de sujeción de piezas:
- Sujetar la pieza o piezas de trabajo de forma segura frente a las fuerzas de mecanizado.
- Proporcionar acceso a las superficies que se van a mecanizar.
- Sujetar y soltar la(s) pieza(s) de trabajo.
- Alinear la(s) pieza(s) de trabajo con los ejes de coordenadas de la máquina.
- Localizar el origen o los orígenes de la pieza o piezas de trabajo en relación con el origen de la máquina.
En las siguientes secciones, examinaremos los tipos de componentes que pueden cumplir estas funciones, reconociendo que muchos componentes de los sistemas de sujeción contribuyen a más de una de las funciones mencionadas anteriormente. Utilizaremos los siguientes criterios para evaluarlos y compararlos:
Mejorar la productividad y reducir el tiempo de ciclo es uno de los aspectos más importantes de la sujeción de piezas. Esto puede lograrse mediante:
- Un uso más eficiente del volumen de trabajo de la máquina para permitir el mecanizado de múltiples piezas en la misma configuración
- La capacidad de cargar y descargar piezas más rápidamente
Estas ventajas deben sopesarse con el tiempo y el esfuerzo necesarios para configurar el sistema de sujeción de piezas.
Salvo en entornos de producción a gran escala, la mayoría de los propietarios y gerentes de talleres preferirán invertir en sistemas de sujeción de piezas que sean capaces de manejar una amplia variedad de formas y tamaños de piezas.
Lo ideal es que el sistema de sujeción admita las piezas tal y como se suministran, sin necesidad de realizar operaciones previas para mecanizar superficies de posicionamiento o sujeción. Sin embargo, estas operaciones pueden ser necesarias cuando existe una gran variación en las dimensiones de la pieza en bruto, como ocurre con las piezas fundidas o forjadas. También pueden ser necesarias para resistir mejor las altas fuerzas de corte o para facilitar el acceso al mecanizado de superficies bloqueadas, eliminando así la necesidad de volver a fijarlas.
La mayoría de los sistemas de sujeción utilizan la fricción para sujetar la pieza de trabajo en determinadas direcciones. La fuerza de sujeción debe ser suficiente para generar fuerzas de fricción lo suficientemente grandes como para resistir las fuerzas de mecanizado, pero lo suficientemente bajas como para evitar deformar o dañar la pieza de trabajo.
Todos los sistemas mecánicos reales se deforman cuando se les aplican fuerzas. En artículos anteriores de esta serie, analizamos las fuerzas de mecanizado que debe soportar el sistema de sujeción de piezas. La rigidez estática y dinámica del sistema es de vital importancia para reducir las deformaciones y minimizar las vibraciones.
Muchas piezas presentan elementos mecanizados en varias caras. Es muy recomendable evitar tener que volver a sujetar la pieza para acceder a dichos elementos. Por lo tanto, el sistema de sujeción debe maximizar el acceso de la herramienta de corte a las distintas superficies de la pieza.
Los sistemas de sujeción de piezas se utilizan habitualmente para alinear y posicionar las piezas de trabajo dentro del espacio de trabajo de la máquina, lo que reduce la necesidad de «marcar» las piezas para alinearlas o de «tomar referencia» de las superficies de la pieza. La precisión y la repetibilidad con las que se alinean y posicionan las piezas de trabajo son fundamentales para lograr las mejoras de productividad deseadas.
No todas las fábricas tienen el lujo de contar con volúmenes de producción lo suficientemente altos como para que las máquinas y los sistemas de sujeción de piezas puedan dedicarse exclusivamente a la fabricación de una sola pieza durante toda su vida útil. En esos casos, los componentes del sistema de sujeción de piezas deben poder reconfigurarse para adaptarse a diferentes trabajos. La modularidad suele ser una característica clave para lograrlo.
Los sistemas de sujeción de piezas mejoran la productividad de manera óptima. Sin embargo, para aumentar también la rentabilidad, el costo del sistema debe ser tal que ofrezca un retorno de la inversión (ROI) adecuado.
Parte 8: Sistemas de sujeción de piezas
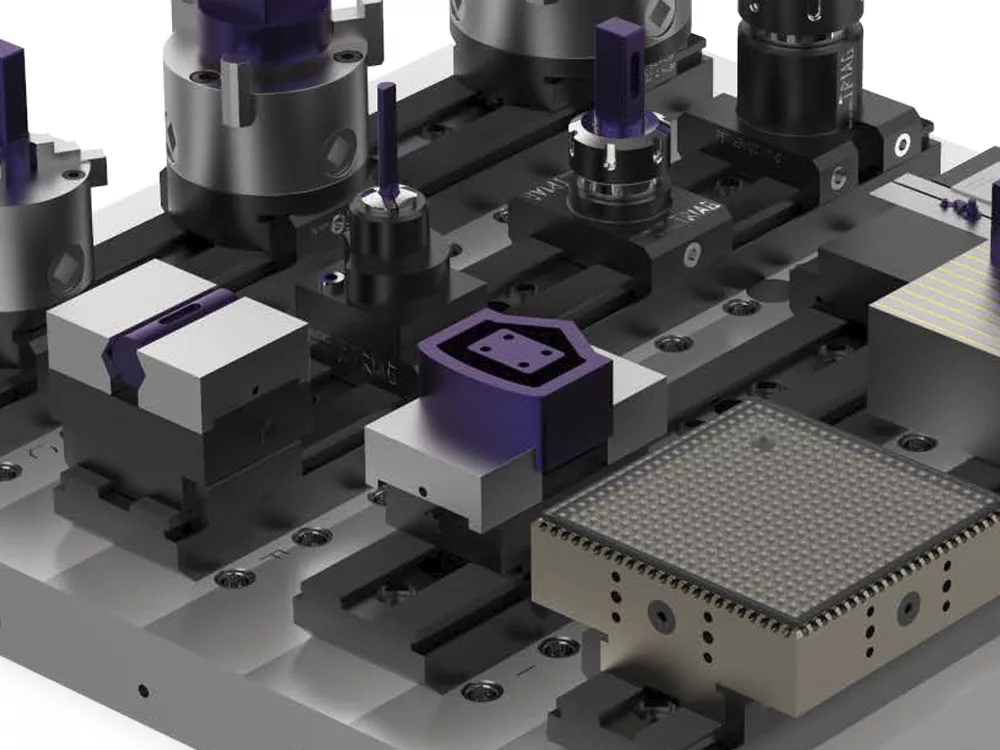
El único componente común a todos los sistemas de sujeción de piezas es el método para sujetar la pieza o piezas. Como ya hemos comentado, el mecanizado implica fuerzas que pueden ser considerablemente elevadas, por lo que se necesita un sistema de sujeción que impida que la pieza de trabajo se mueva. Existe una amplia variedad de sistemas de sujeción, y puede resultar difícil elegir cuál es el más adecuado para sus necesidades. En esta sección, analizaremos los distintos tipos de sistemas de sujeción y evaluaremos sus fortalezas y debilidades. Todos los sistemas de sujeción deben ser capaces de realizar las siguientes tareas:
- Permitir la carga y descarga de piezas de trabajo de manera rápida y eficiente
- Acomodar piezas de diferentes tamaños
- Ubicar y alinear la pieza de trabajo con respecto a los ejes de la máquina, idealmente sin necesidad de indicar o tocar las superficies
- Aplicar los niveles adecuados de fuerza de sujeción para inmovilizar la pieza que se está mecanizando
En este artículo, examinaremos las formas en que los sistemas de sujeción disponibles en el mercado realizan las tareas anteriores. Los criterios que se indican a continuación pueden utilizarse para evaluar los distintos tipos de sistemas de sujeción.
- El tiempo y el esfuerzo necesarios para la configuración
- La velocidad con la que se pueden cargar y descargar las piezas
- El rango de tamaños de piezas que se pueden acomodar
- La cantidad de fuerza de sujeción generada
- El acceso que se proporciona a las superficies de las piezas para su mecanizado
- El grado en que las piezas deben ser pre-mecanizadas o someterse a alguna preparación especial para ser compatibles con el sistema de sujeción
- La flexibilidad que ofrece el sistema para reconfigurarse y adaptarse a diferentes trabajos
La mayoría de los sistemas de sujeción utilizan la fricción para inmovilizar la pieza de trabajo al menos en algunas direcciones. Vale la pena analizar más detenidamente algunas situaciones comunes para determinar cuán elevadas deben ser las fuerzas de sujeción. La siguiente figura ilustra una pieza de trabajo sujetada por sus bordes inferiores mientras se mecaniza su superficie superior.
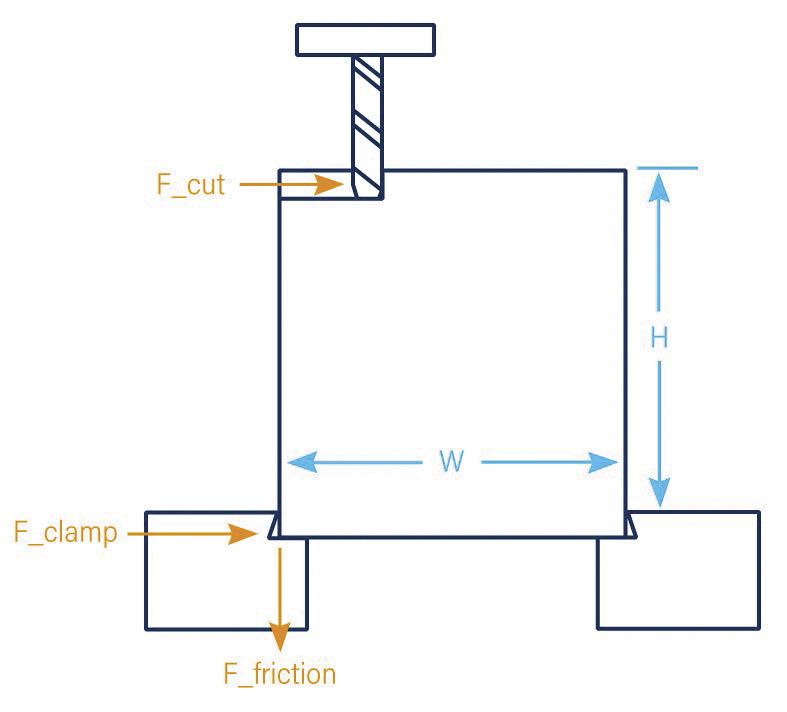
La fuerza de corte intentará inclinar la pieza por la esquina inferior derecha, y la fuerza de fricción debe ser suficiente para evitarlo. La fuerza de sujeción debe ser al menos cinco veces mayor que la fuerza de fricción requerida, y preferiblemente mayor.
Las fuerzas de corte suelen ser de cientos de libras, y en el caso de cortes pesados realizados por un husillo potente, pueden llegar a ser de miles de libras. Si suponemos que la fuerza de corte es de 500 libras y que la pieza de trabajo mide 4 pulgadas de alto y 2 pulgadas de ancho, la fuerza de sujeción mínima requerida es de 5000 libras.
Ciertamente, hay casos en los que es difícil lograr suficiente fuerza de sujeción para retener la pieza solo mediante la fricción. Si es aceptable marcar la superficie de la pieza de trabajo, existen sistemas diseñados para clavarse en la superficie con puntas o bordes endurecidos; de este modo, se aumenta considerablemente la fuerza de «fricción» efectiva. Entre los ejemplos se incluye la abrazadera Pitbull de Mitee-Bite Products LLC, que está disponible en versiones de borde romo y de filo de cuchillo. Según el fabricante, «...las abrazaderas de filo cortante se clavan en el material para un mecanizado más agresivo, mientras que el borde romo es menos propenso a marcar la pieza de trabajo». Triag International también ofrece superficies de sujeción diseñadas para clavarse en la pieza de trabajo y lograr fuerzas de sujeción más altas.
Otro enfoque para minimizar la dependencia de la fricción consiste en utilizar características de la pieza de trabajo especialmente preparadas que encajan con las características de la abrazadera para provocar una interferencia mecánica que impida el movimiento. Por ejemplo, 5th Axis ofrece una línea de abrazaderas de cola de milano que requieren que se mecanice una característica de cola de milano en la parte inferior de la pieza de trabajo. Cuando se acopla con sus componentes de sujeción, la interferencia mecánica en la cola de milano evita que la pieza se salga de la sujeción. Si bien esto requiere un paso de mecanizado adicional, permite el uso de fuerzas de sujeción más bajas, lo que resulta en una menor distorsión de la pieza. También crea una zona de sujeción de perfil muy bajo, lo que puede resultar en menos desperdicio de material en la pieza de trabajo y un mejor acceso para el mecanizado de 5 caras.
La velocidad a la que se pueden cargar y descargar las piezas depende en gran medida del método utilizado para aplicar y liberar la fuerza de sujeción. El método manual más común, con diferencia, es un sistema accionado por tornillo, en el que el operador utiliza una llave u otra herramienta sobre la abrazadera para generar y liberar la fuerza de sujeción. Lo ideal es que estos sistemas manuales se puedan manejar con una sola mano, de modo que la otra mano del operador pueda sujetar la pieza y colocarla en posición para su sujeción. Siempre que sea posible, se puede ahorrar tiempo si se pueden sujetar o liberar varias piezas con una sola acción. Por ejemplo, Mitee-Bite fabrica una línea de abrazaderas Uniforce® que funcionan al forzar un elemento en forma de cuña en un canal en forma de U, expandiendo así elásticamente los lados y creando una fuerza de sujeción en dos piezas simultáneamente.
Si los volúmenes de producción lo hacen económicamente viable, existen diversas formas de accionamiento de sujeción automatizado o semiautomatizado. Los más comunes son los sistemas hidráulicos y neumáticos, en los que los actuadores alimentados por estas fuentes de energía sustituyen al accionamiento manual por tornillo. Los sistemas hidráulicos son generalmente más complejos y costosos, pero ofrecen fuerzas de sujeción mucho mayores, ya que suelen operar a varios miles de psi; mientras que los sistemas neumáticos que utilizan aire comprimido de taller suelen estar limitados a alrededor de 150 psi y, por lo tanto, pueden requerir algún tipo de sistema de amplificación de fuerza mecánica para lograr la fuerza de sujeción deseada.
También hay disponibles sistemas de sujeción que utilizan la atracción magnética o el vacío para sujetar la pieza contra una superficie típicamente plana. Obviamente, los sistemas magnéticos están limitados al uso con materiales ferromagnéticos, pero pueden diseñarse para ejercer altas fuerzas de sujeción. Estos sistemas suelen fabricarse de manera que imanes permanentes de tierras raras sujeten la pieza de trabajo durante el mecanizado, por lo que no se requiere energía. Para liberar la pieza, se suministra un breve pulso de energía eléctrica a los electroimanes que están dispuestos para contrarrestar la atracción magnética de los imanes permanentes. Schunk International fabrica una amplia variedad de mandriles magnéticos diseñados para aplicaciones de fresado. Las sujeciones por vacío requieren que grandes áreas de la superficie de la pieza de trabajo estén en contacto cercano con la placa de vacío, ya que el vacío está limitado a la presión atmosférica, o aproximadamente 14,7 psi. Por ejemplo, una pieza de trabajo de 4” x 4” generará más de 200 libras de fuerza de succión, lo que puede no ser suficiente para un mecanizado pesado. Mucho dependerá de la fricción entre la pieza de trabajo y la superficie del mandril de vacío.
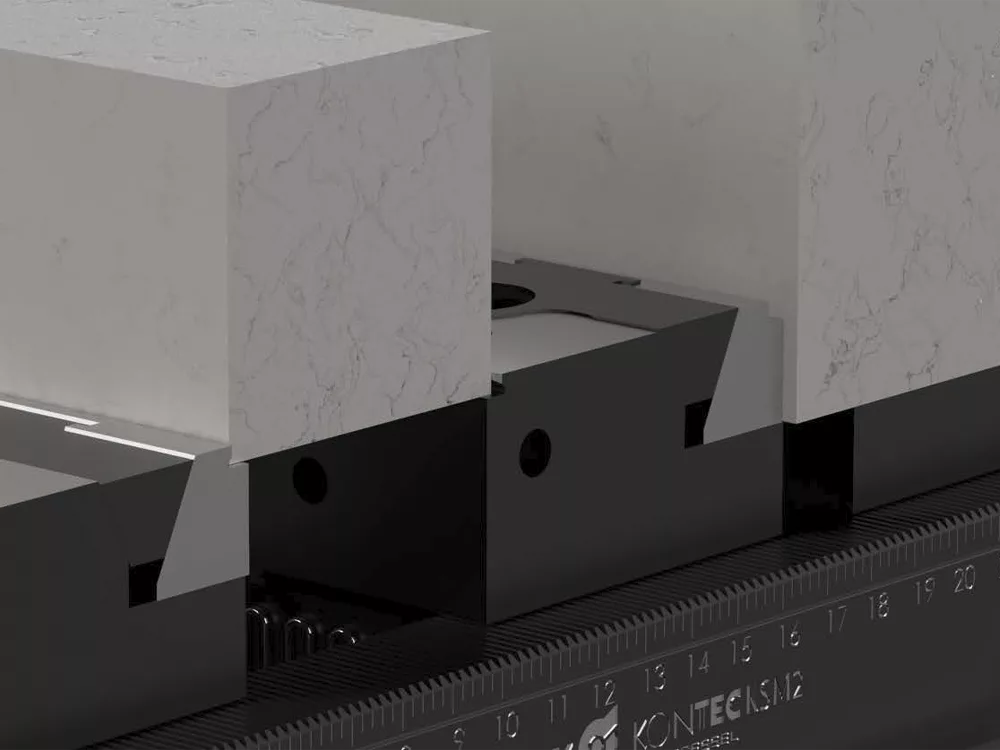
Salvo en entornos de producción a gran escala, la mayoría de los propietarios y gerentes de talleres preferirán invertir en sistemas de sujeción capaces de adaptarse a la mayor variedad posible de formas y tamaños de piezas. La forma más sencilla de lograrlo es con un tornillo de banco tradicional de acción simple, como se ilustra a continuación, que utiliza una mordaza fija y otra móvil accionada por un tornillo largo. Si bien este tipo de tornillo de banco puede adaptarse a una amplia gama de tamaños de piezas, desperdicia espacio en la máquina y puede llevar mucho tiempo ajustarlo de piezas estrechas a anchas.
Para solucionar estas deficiencias, muchos fabricantes ofrecen sistemas modulares en los que las mordazas fijas y móviles se pueden reposicionar fácilmente a lo largo de rieles dentados. El paso de los dientes define el límite inferior de ajuste de la posición de las mordazas, con valores típicos en el rango de 0,1 pulgadas. Una ventaja de esto es que la mordaza móvil solo necesita desplazarse un poco más que el paso de los dientes, lo que permite una mayor variedad de métodos para aplicar la fuerza de sujeción. A continuación se muestra un sistema de Schunk, que utiliza un principio de cuña para accionar la mordaza móvil. En este sistema, el lado opuesto de la mordaza móvil actúa como una mordaza fija para la siguiente sujeción de la línea.
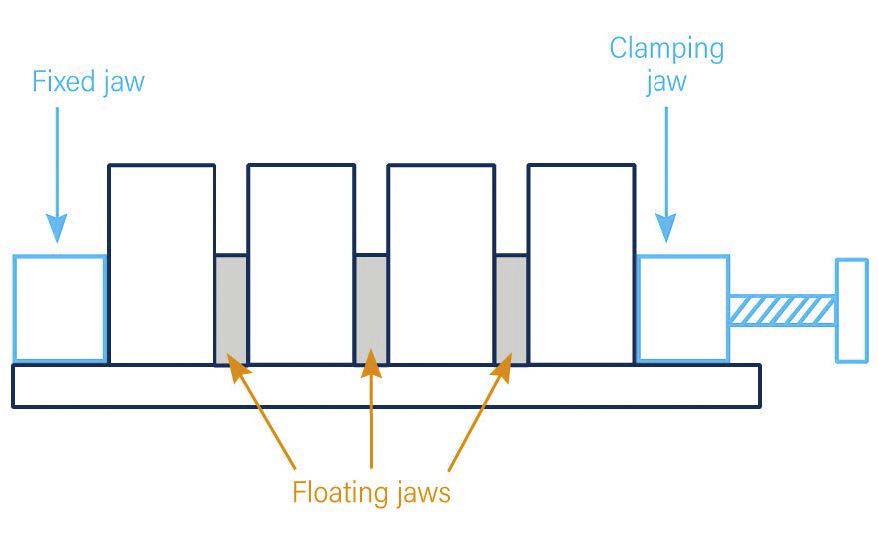
Es muy recomendable que el sistema de sujeción alinee cada pieza de trabajo con los ejes de la máquina y la coloque en un punto conocido del espacio de trabajo de la máquina. La forma más común de lograrlo es utilizar una mordaza fija contra la cual se sujeta cada pieza de trabajo. Aunque en teoría es posible utilizar una mordaza fija y varias mordazas flotantes para sujetar varias piezas de trabajo con un solo dispositivo de sujeción, por lo general esto no es una buena idea. En la figura esquemática a continuación vemos un sistema de este tipo que utiliza un dispositivo de sujeción para sujetar cuatro piezas de trabajo. Cuando se aprieta la mordaza móvil, se aplica la misma fuerza de sujeción a cada pieza de trabajo. Si bien esto parece que ahorraría mucho tiempo en la carga y descarga, el problema es que, a menos que las dimensiones de las piezas de trabajo estén estrictamente controladas, la variación total en el tamaño se convierte en la posible diferencia en la posición de la pieza de trabajo más cercana a la mordaza móvil. Esto puede dificultar el mantenimiento de las tolerancias en las piezas de trabajo más alejadas de la mordaza fija. Por lo tanto, en general se deben seleccionar sistemas de sujeción en los que cada pieza de trabajo se sujete contra una superficie fija para asegurarse de que el operador de la máquina no tenga que calibrar cada pieza antes de que pueda comenzar el mecanizado.
Una alternativa a los sistemas de sujeción con mordazas fijas resulta útil cuando las piezas en bruto de una serie de producción varían considerablemente en tamaño, como puede ocurrir con piezas fundidas o forjadas. Para estas, un tornillo de banco autocentrante puede proporcionar una mejor ubicación de la pieza. En un tornillo de banco autocentrante, ambas mordazas son móviles y están diseñadas para moverse simétricamente alrededor de un punto central fijo entre las mordazas. El método principal mediante el cual los tornillos de banco autocentrantes mantienen un movimiento simétrico es a través del uso de husillos con roscas a la derecha y a la izquierda, similares a un tensor. La figura a continuación muestra un tornillo de banco autocentrante de Advanced Machine & Engineering. Este tornillo de banco también utiliza una pinza de cola de milano como se describió anteriormente, y está diseñado para adaptarse al montaje en placas de rejilla de precisión con una rejilla de 2 pulgadas de orificios de posicionamiento.
Existen cuatro mecanismos principales mediante los cuales los dispositivos de sujeción manuales generan fuerza de sujeción: tornillos, cuñas, levas y palancas. Si esto te suena a la lección sobre máquinas simples de tus clases de ciencias de la primaria, ¡es porque así es! Todos estos mecanismos tan conocidos se encuentran en los sistemas de sujeción de piezas.
Tornillos: El ejemplo más común de un tornillo utilizado para generar una fuerza de sujeción es el tornillo de banco común. En este dispositivo, el tornillo se fija en su lugar axialmente, y la mordaza móvil del tornillo de banco es esencialmente la tuerca que se empuja a lo largo del tornillo cuando este gira. Un tornillo es esencialmente un plano inclinado largo, o cuña, que se envuelve alrededor de un cilindro para ahorrar espacio y facilitar su accionamiento. La cantidad de fuerza axial que se puede generar para un par de entrada dado depende del diámetro del tornillo, el paso de la rosca y el número de hilos, así como de la fricción entre el tornillo y la tuerca. Si elige uno de estos para sus dispositivos de sujeción, es muy importante mantener una buena lubricación entre las roscas del tornillo y la tuerca para minimizar la fricción. Esto aumentará considerablemente la cantidad de fuerza de sujeción que puede generar.
Cuñas: Para dispositivos de sujeción en los que se acepta una carrera corta, se pueden utilizar cuñas para generar la fuerza de sujeción. Mostramos un ejemplo de esto en la abrazadera Uniforce® de Mitee-Bite. Por supuesto, esta abrazadera es accionada en realidad por un tornillo, y la cuña se utiliza como un dispositivo multiplicador de fuerza para generar una fuerza de sujeción mucho mayor que la fuerza axial del tornillo.
Levas: Una leva es similar a una cuña, excepto que la superficie inclinada envuelve un cilindro, y el accionamiento se logra girando la leva en lugar de empujar la cuña a lo largo de su eje. Un ejemplo de este tipo de abrazadera es la abrazadera Serie 9 de Mitee-Bite. En este caso, la cabeza del tornillo de accionamiento se coloca ligeramente descentrada con respecto al cuerpo roscado. Cuando se gira el tornillo, los bordes de la abrazadera se clavan simultáneamente en el material y ejercen una fuerza hacia abajo.
Palancas: El uso de palancas es menos común en los dispositivos de sujeción que los otros métodos descritos anteriormente. Esto se debe principalmente a que la ventaja mecánica de la palanca es bastante pequeña, a menos que la palanca sea bastante larga. No obstante, las palancas se utilizan como dispositivos multiplicadores de fuerza en la abrazadera Pitbull de Mitee-Bite. En estos dispositivos, el cuerpo de la abrazadera gira sobre un extremo cuando se aprieta el tornillo. Esto obliga al extremo opuesto a moverse tanto hacia afuera como hacia abajo, creando así simultáneamente una fuerza de sujeción horizontal y una fuerza hacia abajo para sujetar mejor la pieza.
Resumen: Sistemas de sujeción de piezas
Parte 9: Lápidas y placas de fijación
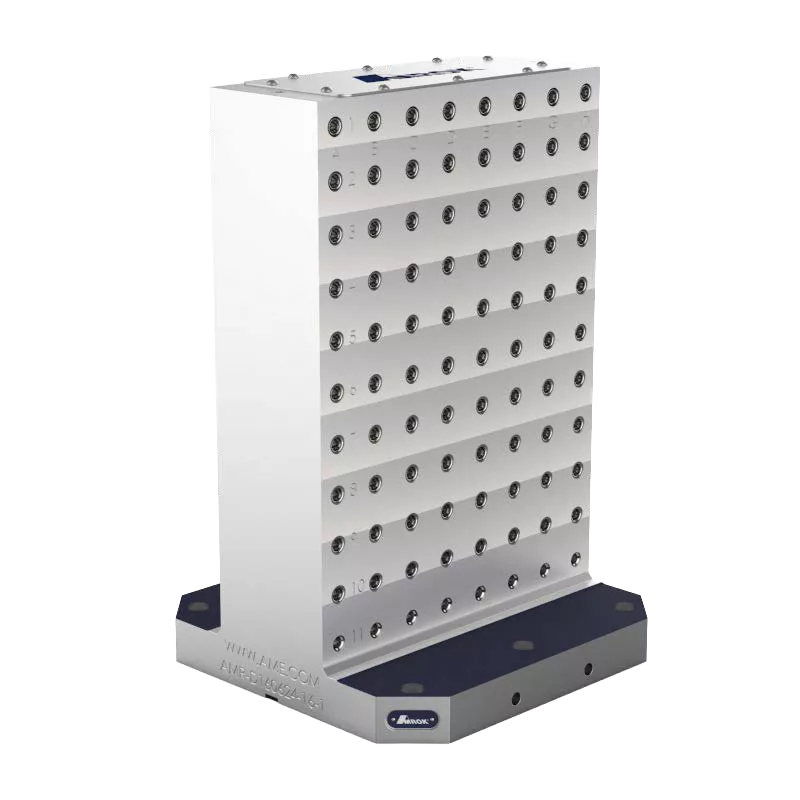
Lápidas
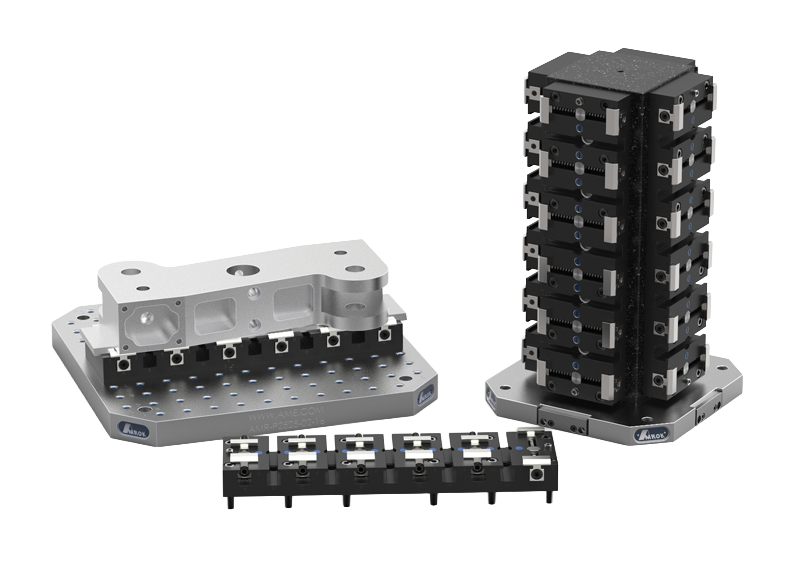
Muchos sistemas de sujeción de piezas se basan en una placa de sujeción, una placa angular u otra estructura rígida como componente central o base. Una de las principales razones para utilizar una placa de sujeción es aprovechar de manera más eficiente el espacio de trabajo de la máquina, especialmente en los centros de mecanizado horizontales. Cuando se utiliza una máquina para fabricar piezas que son considerablemente más pequeñas que el área de trabajo de la máquina, una placa de sujeción seleccionada adecuadamente puede mejorar la productividad y reducir el tiempo de ciclo al permitir que se fijen varias piezas de trabajo simultáneamente. Esto puede reducir la parte del tiempo de ciclo dedicada al cambio de herramientas, ya que se puede realizar la misma operación en todas las piezas de trabajo antes de cambiar las herramientas. Además, el tiempo de carga y descarga puede reducirse mediante la selección inteligente de los componentes de sujeción; y, a menudo, la máquina puede funcionar sin supervisión durante períodos de tiempo más largos, lo que libera a los operadores de la máquina para que realicen otras tareas.
Existe un gran número de proveedores de bases de sujeción. AMROK, parte de Advanced Machine & Engineering (AME), es uno de los proveedores más grandes y reconocidos de bases de sujeción y soportes de sujeción, bases de sujeción y subplacas CNC, accesorios personalizados y sistemas de sujeción. Cuentan con una amplia línea de productos y también ofrecen sistemas llave en mano diseñados a medida que se integran con tornillos de banco, sistemas de rieles modulares y otros componentes de una amplia gama de proveedores externos, tales como Triag International, Schunk, Vek-Tek, Mitee-Bite, Martin y 5th Axis, entre otros. Una característica destacada de sus productos es el uso de una rejilla estándar de 2 pulgadas de orificios roscados equipados con casquillos de precisión para permitir la sujeción rápida y precisa de otros componentes en sus bases. Ofrecen bases de sujeción en una variedad de materiales, incluyendo hierro fundido, acero, aluminio y mineral epoxi.
Otros proveedores de bases de fijación incluyen a Triag International, Abbott Workholding, Suburban y Tombstone City. La serie tripoxyMINERAL de Triag se especializa en bases de fijación de epoxi-mineral y epoxi-acero. Las columnas de herramientas de Abbott son una línea de bases de fijación de aluminio fundido. Suburban Tool ofrece una amplia línea de bloques de fijación de hierro fundido en la sección de accesorios para palés y placas de sujeción de su sitio web. Otras empresas ofrecen bloques de fijación como componentes de un sistema integrado de sujeción de piezas, pero a menudo compran el bloque de fijación básico a uno de los proveedores mencionados anteriormente y luego integran otros componentes para crear un sistema llave en mano para una aplicación específica. Si bien las placas de sujeción genéricas también están ampliamente disponibles en proveedores industriales como MSC o Grainger, es posible que el fabricante real de estos productos no sea claro; por lo tanto, se debe tener cuidado para asegurarse de que brinden la rigidez y la precisión requeridas para trabajos de alta productividad y alta precisión.
Algunas de las características importantes que se deben tener en cuenta al seleccionar una pieza de apoyo son:
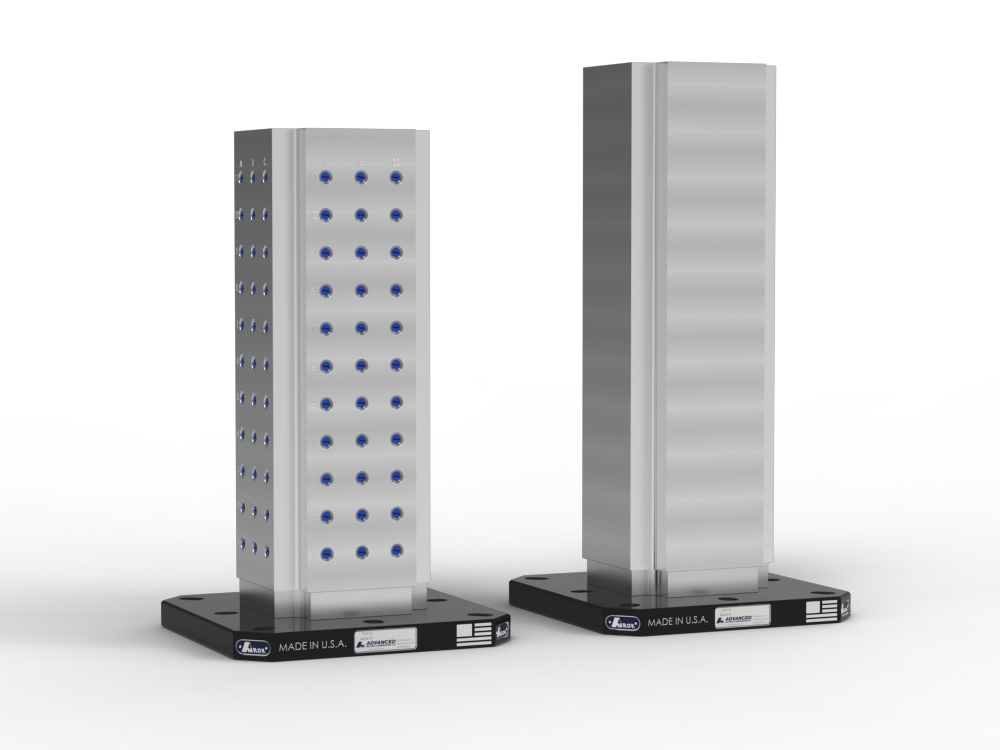
Geometría: Las lápidas están disponibles en una amplia variedad de geometrías, lo que permite su personalización según la máquina herramienta y la combinación de piezas que se van a producir. La forma más común es un sólido rectangular orientado verticalmente que es más alto y más ancho que su espesor, lo que da lugar al nombre común de «lápida» debido a su apariencia similar. Si su máquina no cuenta con un cuarto eje, la lápida rectangular simple que se muestra a continuación es la más adecuada; y el tamaño viene determinado por el espacio de trabajo de la máquina. Las lápidas diseñadas para este tipo de máquinas suelen tener solo elementos de fijación, como una rejilla de orificios roscados, en los lados largos, lo que permite dar la vuelta a la lápida si se daña un lado.
Si su máquina tiene la capacidad de indexar la lápida alrededor de su eje vertical, entonces tendrá más opciones geométricas a su disposición. En este caso, se puede utilizar una amplia variedad de formas, incluyendo cuadradas, triangulares, hexagonales y octogonales. Aquí, la elección depende del tamaño de las piezas que se van a producir, ya que las caras deben ser lo suficientemente grandes como para permitir la fijación de algún tipo de sistema de sujeción que se adapte a los tamaños de las piezas que se van a producir. El objetivo es maximizar el número de componentes que se pueden sujetar a la vez.
Las máquinas de cinco ejes a menudo pueden beneficiarse del uso de tombstones piramidales, ya que los ejes rotativos pueden utilizarse para posicionar la herramienta de corte perpendicular a todas las caras. Los tombstones piramidales pueden ofrecer la capacidad de aumentar el número de piezas a sujetar, y también pueden proporcionar una rigidez superior.
Material: Los materiales más comunes para las placas de sujeción incluyen hierro fundido, acero fundido, estructuras soldadas de acero, aluminio fundido, estructuras soldadas de aluminio y epoxi-mineral. Cada uno de estos materiales puede ofrecer un rendimiento adecuado, dependiendo de su tamaño y de los tipos de mecanizado que se vayan a realizar. Es importante asegurarse de que cualquier placa de sujeción de metal fundido o soldada haya sido sometida a un proceso adecuado de alivio de tensiones antes del mecanizado. El proceso de enfriamiento de las piezas fundidas y soldadas de gran espesor suele generar tensiones residuales considerables en el material. Si las piezas fundidas o soldadas no se someten a un proceso de alivio de tensiones, pueden deformarse con el tiempo y generar problemas con las tolerancias de mecanizado.
Precisión: En casi todas las aplicaciones, la cara vertical de la placa de montaje alinea la pieza de trabajo con el eje vertical de la máquina. Por lo general, esto no se puede corregir durante el montaje de la placa, y en su lugar depende de la perpendicularidad de la cara vertical respecto a la superficie de montaje inferior. La planitud de las caras y su perpendicularidad respecto a la base son especificaciones importantes a tener en cuenta al comparar placas de montaje de diferentes fabricantes.
Todas las placas de fijación cuentan con características diseñadas para permitir la fijación de dispositivos de sujeción. En la mayoría de los casos, estas características adoptan la forma de una rejilla de orificios roscados, aunque también pueden utilizarse ranuras en T. Si planea utilizar cualquiera de estas características para alinear sus piezas de trabajo, su precisión se convierte en un factor crítico. Si bien los orificios roscados generalmente no son adecuados para el posicionamiento de precisión, algunos fabricantes proporcionan casquillos de precisión en la parte superior de los orificios, diseñados para permitir que estos se utilicen para posicionar con precisión los componentes en la placa de fijación, lo que reduce el tiempo necesario para «marcar» las piezas y «tomar referencia». Para estas placas de fijación, la precisión de posición del casquillo de posicionamiento se convierte en un factor crítico.
Rigidez: En artículos anteriores hemos discutido la importancia de la rigidez estática y dinámica de la placa de fijación. El uso de placas de fijación con una rigidez inadecuada puede limitar la intensidad del mecanizado, lo que podría provocar aumentos innecesarios en el tiempo de ciclo. Del mismo modo, la falta de rigidez puede limitar la precisión con la que se pueden producir las piezas. Aquí existe un conflicto fundamental, ya que las «tombstones» físicamente más grandes suelen tener mayor rigidez. Sin embargo, a medida que la «tombstone» se hace más grande, hay menos espacio de trabajo disponible en la máquina para sujetar las piezas que se van a mecanizar. Encontrar un equilibrio adecuado entre estas necesidades contrapuestas es una parte fundamental de la selección de la «tombstone».
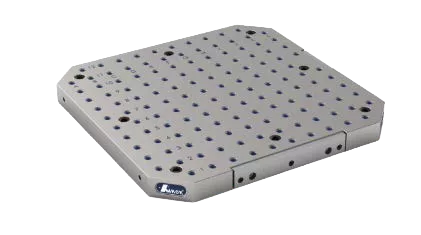
Placas de fijación
En un entorno de producción, una de las mayores pérdidas de tiempo es la que se dedica a alinear y ubicar las piezas de trabajo. Esto suele realizarse en dos pasos. En primer lugar, se «marca» la pieza para garantizar que sus ejes estén paralelos a los ejes de la máquina. A continuación, el operario puede utilizar un localizador de bordes para «tocar» las superficies de la pieza y, de manera esencial, indicar al controlador de la máquina dónde se encuentra la pieza en su espacio de trabajo. Los operarios expertos suelen enorgullecerse de su habilidad para realizar estas tareas, pero la selección adecuada de los componentes del sistema de sujeción de piezas puede hacer que el tiempo dedicado a esta actividad sea innecesario. En su lugar, se eligen componentes como las placas de fijación, que alinean y ubican la pieza de trabajo utilizando características y/o superficies de precisión en el componente. Cuando se instala la placa de fijación por primera vez, será necesario «marcarla» y «tomar referencia»; pero posteriormente, las piezas de trabajo pueden simplemente posicionarse mecánicamente utilizando las características y superficies proporcionadas.
AMROK, una división de AME, es uno de los proveedores más grandes y reconocidos de placas de fijación, también conocidas como placas de rejilla. Los proveedores de placas tipo «tombstone» mencionados anteriormente también suministran placas de fijación. A continuación se muestra una placa de fijación típica de AMROK. Está diseñada para fijarse a la mesa de trabajo o a la cara de una placa de fijación, y cuenta con una rejilla de casquillos endurecidos ubicados con precisión sobre orificios roscados. Se pueden colocar pasadores de precisión en los casquillos y utilizarlos como topes para ubicar las piezas de trabajo. Obviamente, la precisión posicional de los orificios en la placa es un factor importante a tener en cuenta al comparar productos.
Resumen: Lápidas y placas de fijación
Parte 10: Sistemas de muñones y mesas giratorias
Este artículo está dirigido principalmente a los usuarios de centros de mecanizado de tres ejes, ya sean verticales (VMC) u horizontales (HMC). Este tipo de máquinas se limitan a sujetar y mecanizar piezas en un solo lado de una placa de sujeción o de una placa de fijación. Como se mencionó anteriormente, una clave para reducir el tiempo de ciclo y mejorar la productividad es maximizar el número de piezas que se pueden sujetar simultáneamente. Esta práctica permite una reducción drástica en el número de cambios de herramienta requeridos por pieza, ya que la misma operación se puede llevar a cabo en todas las piezas de trabajo en el dispositivo de sujeción antes de cambiar a la siguiente herramienta. También puede conducir a una mayor eficiencia y a menos tiempo dedicado a cargar y descargar piezas. En los casos en que las piezas que se mecanizan son considerablemente más pequeñas que el espacio de trabajo de la máquina, la incorporación de una mesa giratoria o un sistema de muñón puede permitir que las piezas se fijen en múltiples lados de una placa de fijación. Esto puede conducir a reducciones significativas en el tiempo de ciclo y a una mayor rentabilidad. Para lograrlo, no es necesario deshacerse de su máquina de tres ejes a favor de un modelo de cuatro o cinco ejes. En cambio, a menudo es posible agregar una mesa giratoria o un sistema de muñón del mercado de repuestos.
Estos dispositivos están disponibles como verdaderos cuartos ejes, capaces de realizar un posicionamiento activo y un contorneado durante el mecanizado. También están disponibles como sistemas de indexación puros, con su posición bloqueada durante el mecanizado y mientras otros ejes de la máquina están en movimiento. Estos tipos de sistemas se utilizan normalmente en un modo «3 + 1», en el que el eje de indexación y la pieza de trabajo se colocan en la posición deseada y se bloquean; a lo que le sigue el mecanizado convencional de 3 ejes. Cabe señalar que, además de permitir el acceso a piezas fijadas en múltiples lados de una placa de sujeción, dichos sistemas también permiten mecanizar piezas más complejas con una máquina nominalmente de tres ejes. Por ejemplo, supongamos que tiene una pieza con dos superficies a 45 grados entre sí y que hay que taladrar agujeros en estas superficies. El uso de un eje de indexación auxiliar permite mecanizar todas estas características sin necesidad de volver a fijar la pieza.
También hay disponibles sistemas compuestos con dos ejes rotativos para convertir una máquina de 3 ejes en una verdadera máquina de 5 ejes. Al seleccionar un muñón o una mesa giratoria, hay algunas consideraciones importantes que se deben tener en cuenta.
Si se utiliza el sistema de ejes auxiliares para indexar nuevas caras del bloque de trabajo y colocarlas en posición para el mecanizado, la precisión de indexación del sistema es fundamental. Consideremos un bloque de trabajo de 12 pulgadas de ancho. Al girarlo, un error inferior a 0,005 grados provocará un error de 0,001 pulgadas en el paralelismo de la nueva cara con respecto al eje de movimiento de la máquina. Por lo tanto, a menos que sus bloques de trabajo sean muy estrechos, busque una precisión de indexación superior a 0,001 grados, o aproximadamente tres segundos de arco.
La mayoría de los sistemas de posicionamiento de ejes rotativos utilizan un accionamiento por engranajes para conectar el motor de accionamiento a la mesa giratoria; normalmente un accionamiento por engranaje helicoidal, o un accionamiento por engranaje recto o cónico. Los accionamientos por engranajes son susceptibles al juego, o a errores de inversión, a menos que se fabriquen con una precisión excepcional o se diseñen con características especiales anti-juego. Los accionamientos por engranaje helicoidal tienen relaciones de velocidad muy altas, lo que puede dificultar el logro de un movimiento de alta velocidad de la mesa. También tienden a generar mucho calor debido al movimiento de deslizamiento de la cara del tornillo sinfín sobre la rueda helicoidal, lo que puede ser perjudicial para la precisión. Los accionamientos por engranajes rectos y cónicos pueden permitir velocidades más altas, pero son susceptibles al juego, a menos que la distancia entre centros de los engranajes se controle con un grado muy alto de precisión, o se diseñen otras características anti-juego en el accionamiento.
Por estas razones, normalmente será preferible seleccionar mesas giratorias en las que el sistema de retroalimentación de posición, o codificador, lea directamente en la mesa, en lugar de en el motor de accionamiento. Esto no evitará el juego ni los errores de inversión, pero cualquier movimiento no deseado será detectado por el sistema de retroalimentación y comunicado al controlador. También anulará cualquier error de posicionamiento derivado de pequeñas irregularidades en el paso de los engranajes de accionamiento.
La capacidad de indexar con precisión tiene poco valor si las fuerzas de mecanizado provocan variaciones en la posición angular del eje. Por este motivo, algunos sistemas de indexación cuentan con frenos auxiliares que se activan automáticamente para mantener el eje en su posición. En este tipo de sistemas, la fuerza de retención del freno debe ser suficiente para que las fuerzas normales de mecanizado no provoquen deslizamiento. Otros sistemas de indexación están diseñados con acoplamientos especiales que solo permiten el acoplamiento en un número finito de posiciones discretas. Estos sistemas tienen la ventaja de que no requieren un freno para mantener la posición. Su desventaja es que están limitados a movimientos angulares discretos, y si necesitas indexar a una posición angular intermedia, no podrás hacerlo.
Como se mencionó anteriormente, es recomendable pensar en su máquina herramienta como una cadena de resortes rígidos que conectan la punta de la herramienta con la pieza de trabajo. Cada vez que se introduce otro elemento en la máquina, como un muñón o una mesa giratoria, es indudable que el sistema compuesto pierde rigidez. Si bien esto no se puede evitar, se puede controlar asegurándose de seleccionar los sistemas con la mayor rigidez disponible. Esto puede resultar difícil, ya que la mayoría de los fabricantes no proporcionan información sobre la rigidez en sus especificaciones. Sin embargo, es posible realizar un sencillo experimento para comprobar si el nuevo dispositivo compromete de manera significativa la capacidad de su máquina. Para realizar el experimento, siga los siguientes pasos:
- Sujete una pieza plana de metal en su máquina utilizando su sistema actual. Con una fresa de extremo con una longitud de saliente de 3 a 4 veces el diámetro, realice una sucesión de cortes paralelos cortos en el metal utilizando los avances y velocidades que usaría normalmente. Con cada nuevo corte, aumente la profundidad axial del corte hasta que se produzca vibración. La profundidad axial de corte estable límite depende de la rigidez compuesta efectiva que actúa entre la punta de la herramienta y la pieza.
- Ahora utilice el sistema de indexación. Sujete la misma pieza o tipo de metal en el sistema de indexación y repita las pruebas de corte anteriores utilizando la misma herramienta, longitud de saliente, avances y velocidades. Si la profundidad axial de corte estable límite no cambia, la incorporación del sistema de indexación no ha supuesto un cambio significativo en la rigidez total de la máquina. En la mayoría de los casos, observará que la profundidad axial límite ha disminuido. Si el cambio es mínimo, es posible que el sistema de indexación no tenga mucho efecto en la capacidad de mecanizar piezas de forma agresiva. Sin embargo, si la incorporación del sistema de indexación produce un cambio significativo, deberá aceptar que su uso puede limitar drásticamente su capacidad para alcanzar las tasas de eliminación de material, o bien deberá buscar una alternativa más rígida.
Las ventajas en materia de productividad que ofrece la incorporación de una mesa giratoria o de muñón pueden verse en gran medida anuladas si el indexado debe realizarse manualmente. Lo ideal es que la acción de indexado se pueda controlar directamente desde el programa de mecanizado CNC. La mayoría de los fabricantes de sistemas de indexado se esfuerzan por garantizar que sus productos sean compatibles con los principales controladores de máquinas. No obstante, debe comprobar que su controlador y su versión sean compatibles, y conocer los pasos necesarios para completar la integración.
La incorporación de un cuarto eje a su máquina ocupará una parte considerable del espacio de trabajo de la misma. Además, en algunos sistemas, el movimiento del eje giratorio puede provocar problemas de interferencia con la punta del husillo y su carcasa, así como, potencialmente, con otras partes de la máquina. Es importante comprender a fondo estos efectos antes de seleccionar una mesa giratoria o un sistema de muñón.
Sistemas de muñón
Los sistemas de muñón suelen estar diseñados para su uso con centros de mecanizado vertical de tres ejes. Aunque también podrían montarse en la superficie de una placa de soporte en un centro de mecanizado horizontal, por lo general sería preferible utilizar una mesa giratoria debajo de la placa de soporte.
Uno de los proveedores más conocidos de sistemas de muñones es Martin Trunnion. Ofrecen una amplia variedad de tamaños y configuraciones diseñadas para adaptarse a casi cualquier necesidad. Sus productos están diseñados para que un extremo se monte directamente en una mesa giratoria CNC de diversos fabricantes. También ofrecen sistemas de frenado externos para garantizar que sus muñones permanezcan firmemente en su posición durante el mecanizado. Martin ofrece varias geometrías de soportes para adaptarse a sus mesas de muñón, lo que brinda flexibilidad para acomodar una amplia variedad de tamaños y formas de piezas. Sus soportes son compatibles con los sistemas de sujeción de varios fabricantes externos reconocidos.
Mesas giratorias
Las mesas giratorias pueden ampliar considerablemente la capacidad y la productividad de los centros de mecanizado horizontal de 3 ejes, ya que permiten sustituir el soporte convencional por uno de múltiples caras y utilizar la mesa giratoria para colocar cada cara en la posición adecuada para el mecanizado de las piezas montadas en ella. Esto puede aumentar considerablemente el número de piezas que se pueden sujetar simultáneamente, lo que reduce el tiempo de ciclo y aumenta la productividad.
Existen mesas giratorias CNC de diversos fabricantes, entre los que se incluyen Haas, Nikken, Koma y Samchully. Haas Automation Inc. ofrece una línea completa de mesas giratorias e indexadores CNC de recambio adecuados para una amplia gama de tamaños de máquinas. Aunque están diseñados para ser compatibles con las máquinas herramienta CNC de Haas, también se pueden utilizar con la mayoría de las demás marcas principales de máquinas CNC.
Koma Precision Incorporated es una empresa japonesa que produce una línea completa de mesas giratorias de 4.º y 5.º eje. Además de las unidades de accionamiento de engranaje helicoidal normales, también ofrecen otros dos modos de accionamiento. El primero es un novedoso sistema de accionamiento de bolas diseñado para un funcionamiento de alta velocidad y sin holgura. El segundo es un sistema de accionamiento directo en el que el rotor del motor de accionamiento está conectado directamente a la mesa giratoria. Obviamente, esto permite movimientos a muy alta velocidad, pero también significa que el motor de accionamiento debe tener un alto par, ya que las fuerzas de mecanizado y otras fuerzas inciden directamente sobre el motor.
Nikken es otro fabricante japonés de una línea completa de productos de ejes rotativos. Ofrecen accionamientos de tornillo sinfín con tornillos de carburo y ruedas de tornillo sinfín endurecidas por nitruración iónica para un rendimiento óptimo y una durabilidad óptima. La empresa coreana Samchully ofrece una gama completa de tipos y tamaños de mesas rotativas CNC. Sus productos cuentan con sistemas de sujeción auxiliares que pueden ser hidráulicos o neumáticos, lo que ofrece fuerzas de sujeción muy elevadas para resistir el mecanizado pesado.
Resumen: Mesas giratorias y de muñón
La incorporación de un eje giratorio a una máquina de 3 ejes, ya sea para indexación o para contorneado CNC completo, puede ser una herramienta muy eficaz para aumentar la productividad en la producción en serie o por lotes. Permite montar piezas en múltiples caras de un soporte tipo «tombstone», así como mecanizar múltiples caras de una pieza sin necesidad de volver a fijarla. Existe una amplia gama de productos adecuados para prácticamente cualquier tamaño y tipo de máquina, ofrecidos por diversos fabricantes.
Parte 11: Sistemas modulares de sujeción de piezas
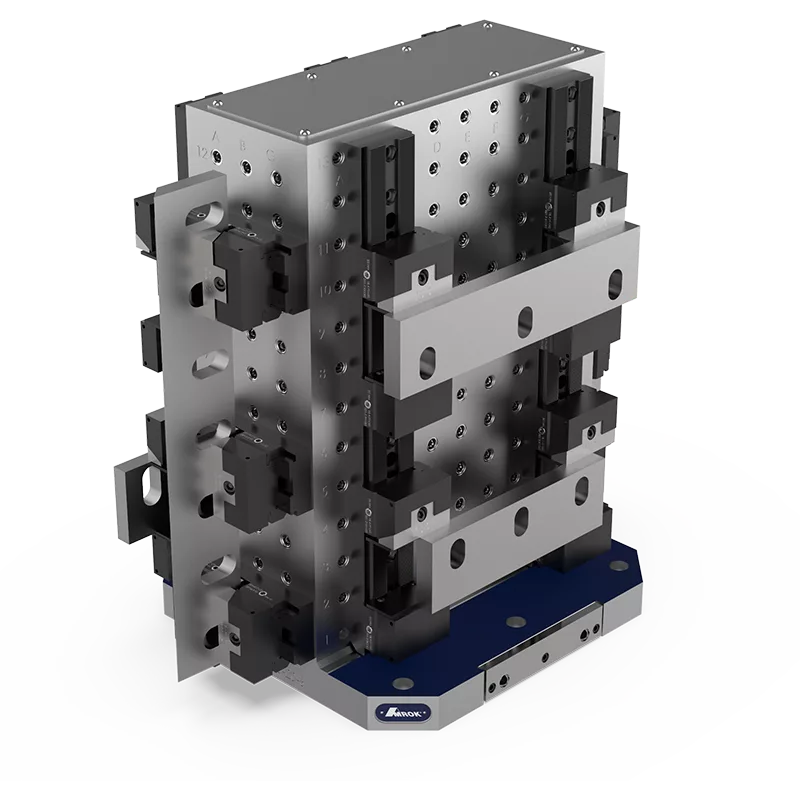
Una vez que haya seleccionado su «tombstone» y, posiblemente, un sistema de ejes auxiliares, es el momento de abordar la cuestión de cómo fijará realmente las piezas de trabajo a la superficie del «tombstone». Una vez más, el objetivo es aumentar tanto la productividad como la calidad. La productividad se mejora reduciendo el tiempo de configuración, el tiempo de cambio de pieza, el tiempo de cambio de herramienta, etc. Si tiene series de producción y lotes muy grandes, puede tener sentido desde el punto de vista económico diseñar a medida el sistema de sujeción de piezas para maximizar la productividad de una pieza en particular. Sin embargo, es mucho más común tener una mezcla más amplia de piezas que se producen en la misma máquina. En este escenario, es casi seguro que querrá utilizar componentes de posicionamiento y sujeción que se puedan reconfigurar fácilmente para adaptarse a la gama más amplia de tamaños y formas de piezas. Los sistemas modulares de sujeción de piezas pueden satisfacer esta necesidad.
En este artículo, analizaremos los sistemas de rieles modulares que se utilizan para permitir la reubicación rápida y precisa de una amplia variedad de elementos de sujeción en la superficie de la placa de sujeción, lo que brinda la flexibilidad de reconfigurar rápidamente su sistema de sujeción de piezas para sujetar una amplia variedad de piezas de trabajo.
SISTEMAS DE RAÍLES MODULARES
Los sistemas de rieles modulares están diseñados para montarse de forma más o menos permanente en las superficies de la placa de fijación.
A menudo se diseñan para ser compatibles con la rejilla estándar de orificios de fijación de 2 pulgadas que se encuentra en muchas
placas de fijación. Los rieles suelen tener al menos una cara con estrías de precisión a lo largo de su longitud, y cuentan con elementos en otras caras que permiten fijar de manera fácil y segura los elementos de sujeción y posicionamiento al riel. Los elementos de sujeción y posicionamiento compatibles también tendrán superficies dentadas que encajan con los rieles, lo que permite reubicar los elementos individuales de manera rápida y precisa en ubicaciones conocidas, y facilita la sujeción de piezas de trabajo de diferentes tamaños. Esto elimina la necesidad de realizar el laborioso y lento proceso de alinear los elementos de sujeción o de marcar las superficies para establecer la ubicación.
Además, dado que los elementos de sujeción pueden moverse en incrementos equivalentes al paso de las estrías (normalmente alrededor de dos milímetros), el dispositivo de sujeción en sí solo necesita tener un rango de movimiento ligeramente superior al paso de las estrías. Este corto rango de movimiento para apretar y aflojar puede ayudar a minimizar los tiempos de cambio de pieza. La siguiente figura muestra una configuración típica con rieles montados en los cuatro lados de una placa de sujeción, y elementos de sujeción y posicionamiento montados en los rieles para permitir la sujeción de cuatro piezas en cada lado.
Al seleccionar un sistema de rieles modulares, es importante tener en cuenta los siguientes factores que pueden afectar su rendimiento:
- Precisión: La rectitud de los rieles y la precisión de las estrías afectarán directamente las tolerancias que se pueden mantener al utilizar estos sistemas, ya que las estrías y las superficies de los rieles alinean la pieza con los ejes de coordenadas de la máquina y la posicionan dentro del espacio de trabajo de la máquina. El objetivo de utilizar estos sistemas es evitar la necesidad de indicar y calibrar cuando se reconfigura el sistema. Esto solo se puede lograr cuando los componentes del sistema de rieles son precisos.
- Durabilidad: Lo ideal es que todas las superficies que alinean y ubican los elementos de sujeción estén endurecidas para evitar el desgaste o los daños que podrían afectar su precisión.
- Facilidad de limpieza: Los talleres de mecanizado son grandes generadores de partículas pequeñas y duras. Cuando estas partículas se acumulan en el riel y en las superficies de los componentes de acoplamiento, pueden afectar el posicionamiento, lo que podría causar errores dimensionales significativos en las piezas. Todas las superficies críticas deben ser fáciles de inspeccionar y limpiar.
- Fuerza de sujeción: Los cortes profundos en materiales duros pueden generar grandes fuerzas de mecanizado. Asegúrese de que el sistema que está considerando sea capaz de generar fuerzas de sujeción lo suficientemente altas como para resistir estas fuerzas.
- Rigidez: Los rieles y los componentes que se montan en ellos son elementos de la cadena flexible que va desde la punta de la herramienta hasta la pieza, e inevitablemente reducirán la rigidez compuesta del sistema. Si son demasiado flexibles, esto puede afectar la intensidad con la que puede mecanizar y las tolerancias que puede mantener. Este efecto puede ser difícil de cuantificar sin instrumentación especializada, pero puede comprobar si es significativo comparando la profundidad de corte axial límite y estable en un corte de ranura para una pieza de trabajo montada directamente en la cara del soporte, y la misma pieza de trabajo sujeta en el sistema de rieles modular. Si la diferencia es muy pequeña, entonces el sistema de rieles modular no afecta significativamente la rigidez compuesta de la máquina.
- Compatibilidad: Antes de seleccionar un sistema de rieles modulares, es importante considerar la gama de elementos de sujeción que desea utilizar. Asegúrese de que el sistema de rieles sea compatible con ellos.
Triag y Schunk son proveedores reconocidos de sistemas modulares de rieles para la sujeción de piezas. El sistema modular powerCLAMP™ de Triag cuenta con varias características únicas. Los rieles presentan estrías con un paso de 2 mm, y las dos secciones estriadas no tienen entre sí elementos tipo ranura en T que puedan atrapar virutas fácilmente y resulten difíciles de limpiar. Los elementos de sujeción se montan verticalmente sobre los rieles, de modo que se pueden retirar y reemplazar sin afectar a otros elementos a lo largo del riel, y están diseñados para sujetarse con un solo tornillo al que se puede acceder desde cualquiera de los lados del riel, lo que permite montar los rieles muy juntos. Los rieles estándar están disponibles en longitudes que van desde los 90 mm hasta los 850 mm. Triag ofrece más de 200 variantes diferentes de módulos de sujeción para montar en los rieles, y más de 120 mordazas diferentes para montar en esos módulos; lo que permite diseñar sistemas que se adapten a prácticamente cualquier forma o tamaño de pieza de trabajo. Sus módulos de sujeción pueden proporcionar fuerzas de sujeción de hasta más de 6000 libras, lo que los hace adecuados para aplicaciones de mecanizado pesado. También ofrecen monobloques y torres con estrías en múltiples lados para el mecanizado de 5 ejes.
Schunk ofrece el sistema de rieles modulares KSM2, fabricado por Gressel Spantechnik en Alemania. A continuación se muestra una configuración típica.
Los rieles utilizan una ranura en T profunda para fijar los elementos de sujeción. Sin embargo, a diferencia de las ranuras en T típicas, los elementos de sujeción se instalan y se retiran desde arriba, no se deslizan desde los extremos, lo que permite retirar o ajustar las abrazaderas individuales sin afectar a las demás en el riel. El apriete de los elementos de sujeción al riel también se realiza desde arriba, por lo que los rieles se pueden colocar muy cerca unos de otros. Los rieles vienen con una regla grabada con láser en los lados, lo que permite una colocación rápida y fácil de las abrazaderas en el riel. Hay disponible una amplia variedad de mordazas para adaptarse a piezas de trabajo de diferentes tamaños y formas.
Resumen: Sistemas modulares de sujeción de piezas
Parte 12: Tomar el control
Cuando la fricción no es suficiente.
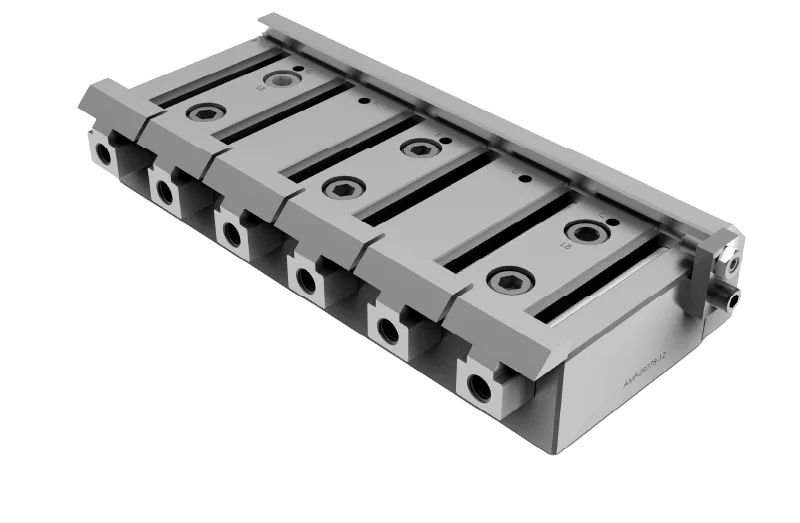
Una de las disyuntivas en la sujeción de piezas es la que se plantea entre sujetar la pieza con firmeza y el deseo de dejar sin obstruir la mayor superficie posible de la misma. El auge del mecanizado de cinco ejes ha puesto de relieve este problema, ya que estas máquinas permiten colocar cinco caras de la pieza en posición para su mecanizado, a menos que el sistema de sujeción bloquee el acceso. El costo del mecanizado puede aumentar drásticamente cuando es necesario volver a sujetar las piezas para acceder a caras adicionales, debido al tiempo que se requiere para retirar y volver a sujetar la pieza. Esto es especialmente cierto cuando hay que crear una configuración de sujeción completamente nueva para las nuevas orientaciones de la pieza, lo cual suele ser el caso.
Para evitar esto y permitir el mecanizado de cinco caras, no es raro intentar sujetar una pieza solo por su borde inferior. La sujeción por el borde puede funcionar, pero es muy común que la pieza se desprendas de la sujeción debido a las fuerzas de mecanizado, con resultados potencialmente desastrosos. Veamos las razones por las que la sujeción por el borde puede ser una estrategia arriesgada y exploremos alternativas que se basan en la interferencia mecánica para asegurar la pieza en lugar de la fricción
LOS RIESGOS DE LA SUJECIÓN POR LOS BORDES
El principal riesgo de la sujeción por los bordes es que la pieza pueda salirse de las mordazas de sujeción y ser lanzada violentamente por los envolventes de maquinaria. Cuando esto ocurre, casi siempre conlleva una interrupción significativa del flujo de producción. Como mínimo, para garantizar que las piezas siguientes estén dentro de las tolerancias, será necesario nivelar y calibrar el dispositivo de sujeción existente para asegurarse de que sigue alineado con los ejes de la máquina y de que no se ha desplazado con respecto al origen de la máquina. También habrá que verificar las compensaciones de las herramientas. Esto puede provocar interrupciones que van desde minutos hasta horas, dependiendo de la disponibilidad de personas con las habilidades necesarias para realizar las verificaciones.
En muchos casos se descubrirá que el dispositivo de sujeción se ha desplazado de manera inaceptable debido a la acción violenta de la pieza al ser arrancada de las abrazaderas. Cuando esto ocurre, será necesario desmontar toda la configuración del dispositivo de sujeción y, en esencia, reconstruirla desde cero. Será necesario volver a realizar todas las compensaciones de las herramientas. En muchos talleres, solo unas pocas personas altamente calificadas tienen la capacidad de realizar esta tarea, lo que puede significar que la máquina afectada quede inactiva durante horas o incluso días mientras espera ser reparada.
En el peor de los casos, la pieza sale disparada violentamente por el interior de la máquina, lo que puede dañar la propia máquina o los componentes de la fijación, romper las herramientas e incluso salir expulsada por las ventanas de inspección de los envolventes de maquinaria, que por lo general no están diseñados para soportar este tipo de impactos, poniendo en peligro al personal del taller.
POR QUÉ PUEDE RESULTAR DIFÍCIL LA SUJECIÓN DE BORDES
La sujeción por los bordes se produce cuando se intenta sujetar una pieza de trabajo por sus bordes, dejando así más superficie de la pieza disponible para su mecanizado. La figura muestra un esquema de esta situación.
Aquí, la pieza de trabajo azul tiene una altura, h, y un ancho, w, y las mordazas del tornillo de banco sujetan la pieza con una longitud de sujeción, g. Las mordazas del tornillo de banco ejercen una fuerza de sujeción, F_clamp, sobre la pieza; y supondremos que se ejerce una fuerza de mecanizado, F_machining, a lo largo del borde superior, como sería el caso si se estuviera mecanizando la superficie superior en plano. La sujeción por el borde se produce cuando la longitud de sujeción, g, es muy pequeña en comparación con el ancho de la pieza, w, es decir, cuando la relación w/g es superior a aproximadamente 100. Por ejemplo, si el ancho de la pieza es de 400 mm, una longitud de sujeción de 4 mm o menos se consideraría una sujeción por el borde arriesgada. Hay dos razones por las que esta disposición de sujeción es arriesgada. La primera es la multiplicación de la fuerza, y la segunda tiene que ver con la cantidad de interferencia que impide que la pieza se incline y se salga de las mordazas.
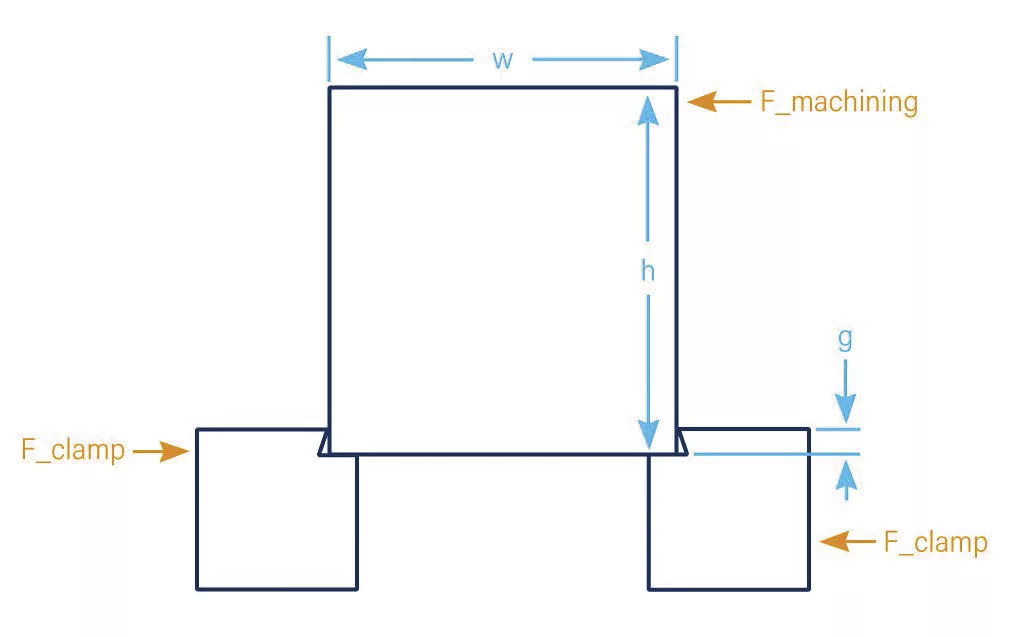
La multiplicación de fuerzas se produce cuando la altura de la pieza de trabajo es considerablemente mayor que su anchura. En la figura siguiente, la mordaza derecha del tornillo de banco está oculta y solo se muestran las fuerzas que ejerce sobre la pieza. La fuerza de sujeción se transmite directamente a la pieza y crea una fuerza de fricción que se opone a la tendencia de la fuerza de mecanizado a girar la pieza alrededor de la esquina A, y hacia arriba y fuera de las mordazas. Para lograr esto, la fuerza de fricción debe ser, como mínimo, . La fuerza de fricción se limita a una pequeña fracción de la fuerza de sujeción, y no es aconsejable contar con que sea superior a aproximadamente el 25 % de la fuerza de sujeción.
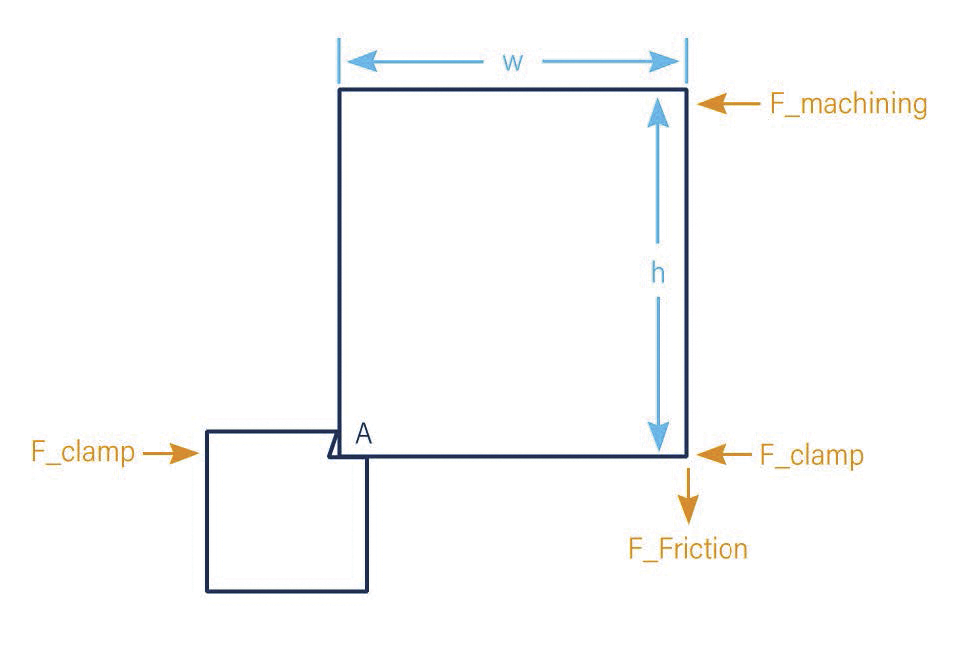
Por lo tanto, si la pieza tiene una anchura de 400 mm y una altura de 800 mm, la fuerza de sujeción deberá ser aproximadamente 8 veces la fuerza de mecanizado para garantizar una fricción adecuada. Para cortes pesados, la fuerza de mecanizado puede superar fácilmente las 500 libras o más, lo que significa que se necesita una fuerza de sujeción de más de 4000 libras. Esto es difícil de lograr con tornillos de banco manuales accionados por tornillo, o de garantizar en un entorno de producción cuando se espera que el operador de la máquina sujete y suelte docenas de piezas al día o más. Un solo fallo a la hora de apretar adecuadamente el tornillo de sujeción puede provocar que la pieza se salga de las mordazas, con las consecuencias que ello conlleva. Y, como veremos a continuación, incluso con una fuerza de sujeción adecuada, la pieza puede seguir saliéndose del tornillo de banco.
La segunda razón por la que la sujeción por los bordes resulta difícil tiene que ver con la mínima interferencia mecánica que genera. La siguiente figura muestra cómo la pieza se inclina fuera de las mordazas del tornillo de banco debido a la fuerza de mecanizado. La pieza se inclina alrededor de la esquina superior de la mordaza izquierda del tornillo de banco, A, y la esquina inferior derecha de la pieza, B, debe pasar por encima de la otra mordaza para poder liberarse. La distancia, d, entre los puntos A y B en la pieza es solo ligeramente mayor que el ancho de la pieza y la distancia entre las mordazas. Por ejemplo, si el ancho de la pieza es de 400 mm y la longitud de sujeción de las mordazas es de 2 mm, la distancia, d, es de solo 400,005 mm, o 5 micrómetros más que el ancho de la pieza.
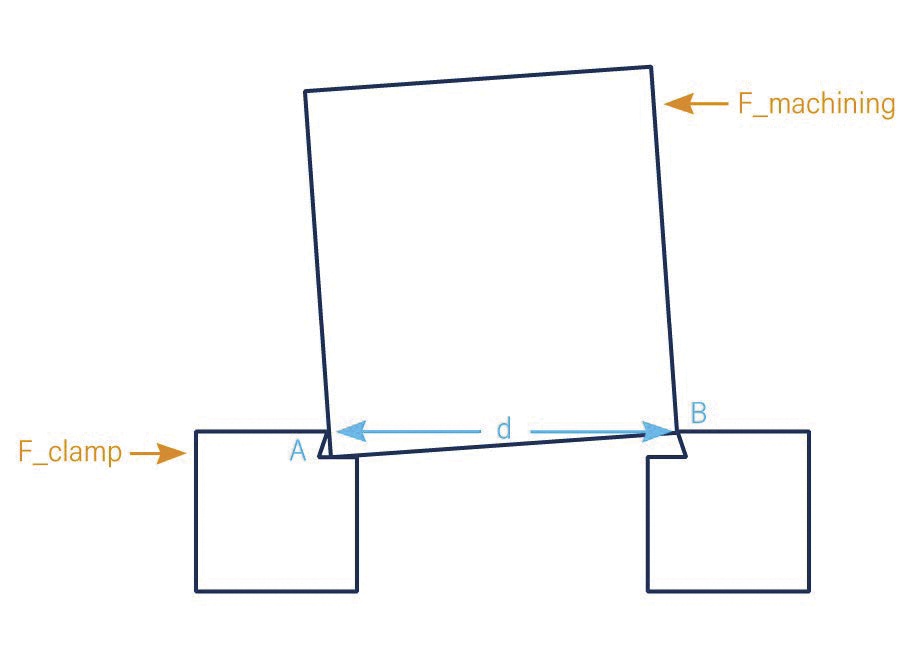
Esto significa que la esquina del tornillo de banco solo necesita penetrar 5 micrómetros en la superficie de la pieza para que la esquina inferior derecha de la pieza se libere del tornillo de banco y quede suelta. La cantidad de fuerza necesaria para que la esquina del tornillo de banco cree esta penetración es, por lo general, bastante pequeña, y la fuerza de mecanizado puede ser suficiente para provocarla. Esta situación se dará en prácticamente todos los casos de sujeción por los bordes en los que la relación entre el ancho de la pieza y la longitud de sujeción sea grande, y a menudo conduce a la pérdida de sujeción y a que las piezas se desprendan del dispositivo de sujeción.
¿Cuál es la solución?
Las ventajas de la sujeción por los bordes en términos de aumento de la productividad pueden ser significativas, por lo que, como es lógico, los ingenieros y operarios creativos han ideado soluciones que mantienen esas ventajas con muy pocos inconvenientes. La solución consiste en rediseñar la zona donde se produce la sujeción por los bordes para crear una interferencia mecánica adicional, lo que elimina el problema de que la pieza se salga y reduce la dependencia de la fricción para sujetarla. Existen dos estrategias principales disponibles en el mercado para lograrlo. La primera se basa en elementos de cola de milano, y la segunda consiste en marcar mecánicamente la pieza con un patrón que coincida con un patrón de acoplamiento en las mordazas del tornillo de banco.
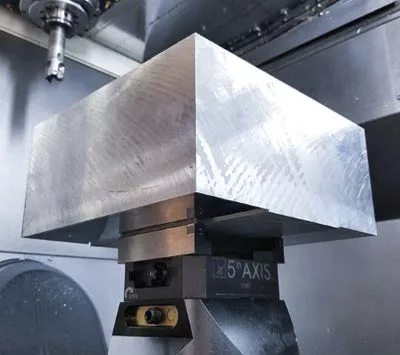
Hay varios proveedores que ofrecen soluciones de sujeción con cola de milano. Sin embargo, 5th Axis Inc. cuenta con una gama de productos especialmente bien diseñada para la sujeción con cola de milano. La imagen anterior muestra una configuración típica. Obsérvese que la pieza de trabajo es considerablemente más grande que la propia abrazadera, lo que permite un mecanizado completo en cinco caras.
Las ventajas de la sujeción en cola de milano incluyen:
- Excelente estabilidad de la pieza de trabajo, prácticamente sin riesgo de pérdida de sujeción ni dependencia de una alta presión de sujeción
- Se puede utilizar en prácticamente cualquier tipo de material de pieza de trabajo
- Excelente posicionamiento de la pieza, ya que la sujeción se realiza siempre sobre una superficie mecanizada con precisión
Las desventajas de la sujeción en cola de milano incluyen:
- La creación de las colas de milano requiere una operación de mecanizado adicional, lo que anula parcialmente las ventajas de un mejor acceso a la pieza. Sin embargo, la operación de corte de la cola de milano es sencilla y bastante rápida, y algunos proveedores de materiales ofrecen ahora existencias con colas de milano precortadas.
Una alternativa para reducir la dependencia de la fricción y crear un enclavamiento mecánico consiste en realizar muescas en la pieza que encajen con las muescas de las mordazas del tornillo de banco. Esta estrategia se conoce desde hace tiempo, y prácticamente todos los fabricantes de tornillos de banco ofrecen mordazas con patrones moleteados diseñadas para «clavarse» en la pieza y crear un enclavamiento mecánico. La limitación de esta estrategia es que los tornillos de banco convencionales de accionamiento manual tienen una fuerza de sujeción limitada, normalmente unos pocos miles de libras como máximo; y esta fuerza puede ser insuficiente para deformar adecuadamente la pieza de trabajo, especialmente si el área de sujeción es grande o si el material de la pieza tiene una dureza de media a alta.
Lang Technologies supera esta limitación ofreciendo una unidad hidráulica portátil para preestampar en la pieza elementos que encajan con los correspondientes de las mordazas del tornillo de banco. La unidad hidráulica portátil puede generar fuerzas mucho mayores que cualquier dispositivo manual accionado por tornillo, por lo que es aplicable a materiales mucho más duros. La siguiente figura muestra la unidad de estampado y el tornillo de banco Makro-Grip que la acompaña. La unidad de estampado permite realizar una rápida hendidura en la pieza sin ocupar un tiempo valioso del centro de mecanizado.
Las ventajas del método de preestampado incluyen:
- Sujeción segura que no depende únicamente de la presión de agarre para sujetar la pieza
- Un proceso rápido para la creación de las características de sujeción sin necesidad de una operación de mecanizado adicional
- Ubicación repetible de las piezas, ya que las características marcadas encajan con las características complementarias de las mordazas del tornillo de banco
- Capacidad de sujeción de bordes muy delgados
Las desventajas del método de preestampado incluyen:
- El preestampado no es aplicable a materiales muy duros, ya que las fuerzas necesarias para deformar plásticamente estos materiales son extremadamente altas y requieren mordazas de troquel de una dureza aún mayor. Lang recomienda su uso en materiales más blandos que HRC35, aunque ofrecen una unidad de mayor capacidad para materiales de hasta HRC45.
- Con el preestampado, las mordazas de sujeción siempre cubrirán una pequeña porción de los lados de la pieza de trabajo, lo que impide el mecanizado completo de cinco lados. Esto se puede solucionar mecanizando un saliente en la base de la pieza para su sujeción, aunque esta opción elimina gran parte de la conveniencia del proceso de preestampado.
Resumen: Por qué puede resultar difícil la sujeción de bordes
Parte 13: Sujeción de piezas sin fijación
Casi todas las estrategias de sujeción de piezas implican aplicar fuerzas de sujeción relativamente grandes a la pieza para generar la fricción suficiente que resista las fuerzas de mecanizado. Por supuesto, con estos sistemas, los movimientos de la pieza en algunas direcciones se ven impedidos por la interferencia mecánica con las mordazas del tornillo de banco u otros elementos del sistema de sujeción; pero en la mayoría de los casos hay algunas direcciones que dependen de la fricción para restringir el movimiento de la pieza. Sin embargo, en situaciones en las que la pieza es delgada, frágil o flexible, las fuerzas de sujeción necesarias para inmovilizarla pueden dañar la pieza de trabajo o deformarla tanto que se comprometan las tolerancias. En este artículo analizaremos varios métodos para sujetar la pieza de trabajo mediante la «adhesión» de una superficie, normalmente plana, al dispositivo de sujeción. Estos métodos de «sujeción por superficie» incluyen sistemas de vacío, sujeción magnética, congelación y pegamentos u otros adhesivos. Analizaremos cómo funciona cada método, así como las limitaciones o precauciones para su uso.
FUERZA
DE SUJECIÓN LIMITADA Todos los métodos de sujeción por superficie ofrecen una fuerza de sujeción limitada y, en general, el nivel de fuerza es directamente proporcional al área de contacto. Por lo tanto, en el caso de piezas muy pequeñas, la fuerza de sujeción suele ser bastante reducida. A medida que el área de contacto aumenta, la fuerza crece rápidamente. Por ejemplo, la fuerza de sujeción para un área de contacto de 2” x 2” será ocho veces mayor que para un área de 1” x 1”. Un área de contacto de 3” x 3” generará 27 veces la fuerza de un área de 1” x 1”. Por esta razón, a menos que el área de contacto sea bastante grande, la sujeción frontal se limita generalmente a cortes ligeros para garantizar que las fuerzas de corte sean relativamente pequeñas. La sujeción frontal no se utiliza generalmente para cortes pesados de desbaste.
EVITE LAS PIEZAS
ALTAS La sujeción frontal solo debe utilizarse cuando la altura de la pieza sea una pequeña fracción de la dimensión base más pequeña; por lo general, se recomienda que sea inferior al 50 %. La razón de esto es que, cuando se aplica la fuerza de corte a la parte superior de una pieza «alta», se generan altas tensiones de tracción en un lado de la interfaz; y estas pueden exceder fácilmente el valor límite para el método de sujeción. Cuando esto ocurre, se produce una pérdida repentina de adhesión y la pieza puede ser expulsada violentamente de la máquina.
UBICACIÓN
DE LA PIEZA La mayoría de los sistemas de sujeción frontal no incluyen de forma natural topes mecánicos para garantizar que las piezas estén orientadas con precisión respecto al sistema de coordenadas de la máquina, o ubicadas en un punto conocido. Sin duda, casi siempre es posible diseñar y fabricar sistemas auxiliares para ubicar las piezas, pero esto requiere tiempo y gastos adicionales.
PREPARACIÓN
DE LA PIEZA En algunos sistemas de sujeción frontal, la superficie de sujeción de la pieza debe ser muy plana y lisa para alcanzar la fuerza de sujeción esperada. Esto es particularmente cierto para los sistemas de vacío y, en menor medida, para los sistemas magnéticos. Esto significa que a menudo se necesitará una operación adicional para preparar la pieza antes de que pueda ser sujetada y mecanizada.
SISTEMAS
AUXILIARES La mayoría de las tecnologías de sujeción frontal requerirán que se añada algún tipo de equipo auxiliar a la máquina herramienta, como bombas de vacío, congeladores y luz UV para el curado del adhesivo. Esto, por supuesto, implica un gasto adicional y puede requerir la instalación por parte de un experto si se quiere integrar completamente con el controlador CNC.
Los métodos de sujeción magnética existen desde antes de la llegada de la tecnología CNC y se utilizan habitualmente, por ejemplo, en las rectificadoras planas. Los sistemas magnéticos son capaces de generar fuerzas de sujeción muy elevadas, dependiendo de la potencia de los imanes utilizados y de las propiedades magnéticas de la pieza de trabajo. Durante la última década, la introducción de imanes permanentes de «tierras raras» ha permitido un aumento sustancial de la fuerza de sujeción alcanzable. Naturalmente, los sistemas magnéticos suelen limitarse al uso con materiales ferrosos.
La mayoría de los sistemas de sujeción magnética utilizan imanes permanentes para sujetar la pieza. Los electroimanes son una opción, pero presentan dos inconvenientes. En primer lugar, requieren un flujo continuo de corriente eléctrica para generar la fuerza magnética, y esta corriente tiende a calentar el imán, lo que puede provocar errores dimensionales en la pieza debido a la expansión térmica. En segundo lugar, siempre corren el riesgo de perder instantáneamente la fuerza de sujeción si se produce alguna interrupción en el flujo de electricidad, lo que representa un riesgo para la seguridad.
Por supuesto, con los sistemas de imanes permanentes debe haber una forma de desactivar el imán para cargar la pieza de manera controlada y también para liberarla. Hay dos métodos principales para lograrlo. El primero utiliza un interruptor giratorio. Este gira un imán interno del sistema 90 grados para que su polaridad ya no esté alineada con el «circuito magnético» que se crea cuando se carga la pieza, reduciendo así la atracción magnética a un nivel muy bajo. Prácticamente todos los operarios de máquinas están familiarizados con las bases magnéticas que se utilizan para sujetar indicadores, y todas funcionan según este principio. Los tornillos de banco magnéticos son simplemente versiones más grandes de esto. Una ventaja de los mandriles de imán permanente es que no se requieren sistemas auxiliares. Una desventaja es que el cambio de «encendido» a «apagado» es necesariamente un proceso manual, lo que dificulta la automatización completa del proceso de carga y descarga.
Otra forma de desactivar los imanes es instalar un electroimán en el sistema cuyo campo sea opuesto al del imán permanente y, por lo tanto, lo neutralice. Esto tiene la ventaja de estar normalmente activado, por lo que una pérdida de energía no comprometerá la capacidad de sujeción de la pieza.
Existen numerosos proveedores de mandriles magnéticos. Por ejemplo, Magnetic Products Inc. ofrece una amplia gama de productos. Sus mandriles de imanes permanentes de tierras raras pueden proporcionar fuerzas de sujeción de hasta 232 lb/pulg^2 de área de contacto, mientras que sus mandriles de imanes electropermanentes pueden proporcionar hasta 247 lb/pulg^2 de fuerza de sujeción. Esta es la fuerza que empuja la pieza hacia abajo sobre la superficie del mandril. Las fuerzas de mecanizado son generalmente perpendiculares a la fuerza de atracción y, por lo tanto, deben ser contrarrestadas por la fricción entre la pieza de trabajo y la superficie del mandril. La cantidad de fricción que se puede generar entre dos superficies depende en gran medida de los materiales en contacto, su acabado superficial y otros factores. En general, no es aconsejable contar con que la fuerza de fricción sea superior a entre el 20 % y el 25 % de la fuerza de atracción. Con estos mandriles, una pieza de trabajo de 2” x 2” podría soportar potencialmente fuerzas de mecanizado de hasta alrededor de 250 lb; una cantidad que podría superarse fácilmente en cortes pesados.
Los mandriles de vacío funcionan al colocar una superficie de la pieza contra la cara del mandril, que cuenta con numerosos orificios o canales pequeños conectados a una bomba de vacío externa. Cuando la pieza entra en contacto con la superficie, el área situada debajo de la pieza queda sometida a vacío, mientras que las demás superficies de la pieza quedan sometidas a la presión atmosférica, lo que empuja la pieza contra la superficie del mandril. La presión atmosférica normal es de alrededor de 14,7 libras/pulgada cuadrada, lo que limita la fuerza máxima que se puede alcanzar.
En la práctica, la «fuerza de sujeción» suele limitarse a unas 10 libras/pulgada cuadrada. Esto significa que una pieza de 2 pulgadas x 2 pulgadas tendría una fuerza hacia abajo de alrededor de 40 libras. La fricción solo podría proporcionar unas 10 libras de fuerza para resistir las fuerzas de mecanizado, una cantidad que se superará en casi cualquier operación de mecanizado, a menos que el material que se esté mecanizando sea muy blando. Por esta razón, los mandriles de vacío suelen utilizar topes auxiliares en la superficie del mandril que sirven tanto para ubicar la pieza como para resistir las fuerzas de mecanizado. La advertencia sobre las piezas altas es particularmente válida para los sistemas de vacío, ya que una vez que la pieza comienza a inclinarse bajo las fuerzas de mecanizado, se perderá el vacío y la pieza saldrá disparada del mandril.
Triag ofrece una línea completa de mandriles de vacío, que incluye bombas de vacío externas y cordón de sellado de silicona para garantizar el mejor sellado posible entre la superficie del mandril y la pieza. Según Triag, sus mandriles de vacío son especialmente adecuados para piezas de gran superficie, de paredes delgadas y no magnéticas.
Otra alternativa a los sistemas magnéticos y de vacío es la aplicación de un gel acuoso entre la pieza y la superficie del mandril, que luego se enfría hasta congelarse, lo que hace que la pieza se adhiera a la superficie del mandril. Triag ofrece sistemas completos para este tipo de sujeción, incluida la unidad de refrigeración que suministra gas frío a través de canales en el mandril para reducir su temperatura a -8 °C; y también para calentarlo rápidamente y liberar la pieza. Afirman que las fuerzas de adhesión alcanzan hasta 290 lb/pulg^2, pero advierten que se deben evitar las fuerzas de choque, ya que la película de hielo se rompe por fractura frágil; lo que significa que la pieza puede desprenderse del mandril si se aplican fuerzas de impacto.
Las desventajas de la sujeción por congelación incluyen el equipo auxiliar necesario para congelar y descongelar la interfaz, y el tiempo, de hasta 60 segundos, necesario para que la sujeción y la liberación surtan efecto. Otro problema potencial de la sujeción por congelación es el efecto de las deformaciones de la pieza inducidas térmicamente. Por ejemplo, el aluminio tiene un coeficiente de expansión térmica de alrededor de 13 ppm/grado Fahrenheit. Por lo tanto, una pieza de aluminio de 10 pulgadas de largo se contraerá más de 0,006 pulgadas cuando su temperatura se reduzca de la temperatura ambiente normal a -8 °C. Esto puede provocar que se incumplan las tolerancias cuando la pieza se mecaniza a estas temperaturas.
Otra alternativa es utilizar adhesivos para fijar la pieza de trabajo a la superficie de la mesa de trabajo. Se pueden encontrar ejemplos del uso de cinta de doble cara, superpegamento y otros adhesivos para asegurar la pieza de trabajo para su mecanizado. Por ejemplo, Blue Photon utiliza un adhesivo curable por UV para mantener las piezas de trabajo en su lugar. En este sistema, un dispositivo de sujeción consta de múltiples almohadillas pequeñas que se disponen para adaptarse a la superficie de la pieza de trabajo, lo que lo hace compatible con piezas de trabajo de forma irregular. Cada almohadilla cuenta con una fuente de luz UV que puede curar rápidamente el adhesivo. Durante el uso, se aplica el adhesivo curable por UV a las superficies de las almohadillas y se pone en contacto con la pieza de trabajo. Una vez que la pieza de trabajo está en la posición correcta, se aplica luz UV al adhesivo, lo que hace que se polimerice y se endurezca, adhiriendo la pieza al dispositivo de sujeción. Esto proporciona una unión fuerte entre la pieza de trabajo y el dispositivo de sujeción. Obviamente, la resistencia real de la fijación depende del número de almohadillas y de las propiedades del adhesivo, pero se afirma que se alcanzan resistencias de hasta varios cientos de libras por almohadilla a temperaturas típicas de mecanizado. Blue Photon también suministra una gama completa de baños y equipos de posprocesamiento para retirar la pieza del dispositivo de sujeción y eliminar todo el adhesivo de las superficies.
La sujeción adhesiva no es una práctica muy extendida en la actualidad. Sin embargo, para piezas de forma irregular y delicadas, puede ofrecer una solución viable. El tiempo necesario para unir y separar la pieza hace que esta no sea una opción viable para la producción de gran volumen, a menos que la geometría de la pieza sea tan irregular que los métodos de sujeción más convencionales no sean viables. Las piezas fabricadas mediante fabricación aditiva que necesitan un mecanizado de acabado pueden beneficiarse de la sujeción adhesiva, ya que su acabado superficial suele ser bastante rugoso y pueden tener geometrías complejas.